商机详情 -
耐高温高速电机轴承厂家电话
高速电机轴承的智能微胶囊自修复与温度响应润滑技术:智能微胶囊自修复与温度响应润滑技术通过双重机制提升高速电机轴承的性能。在润滑油中添加两种功能的微胶囊,一种内部封装纳米修复材料,当轴承出现磨损时,微胶囊破裂释放修复材料填充磨损表面;另一种微胶囊含有温度敏感型相变材料,当轴承温度升高时,相变材料熔化,降低润滑油的黏度,增强润滑效果。在电动汽车驱动电机应用中,该技术使轴承在频繁加速、减速工况下,磨损量减少 80%,并且在电机长时间高负荷运行导致轴承温度上升时,润滑油黏度自动调节,确保轴承在高温下仍能保持良好的润滑状态,轴承运行温度降低 30℃,延长了轴承和电机的使用寿命,提高了电动汽车的可靠性和安全性。高速电机轴承在高频振动工况下,依靠阻尼装置保持运转稳定。耐高温高速电机轴承厂家电话
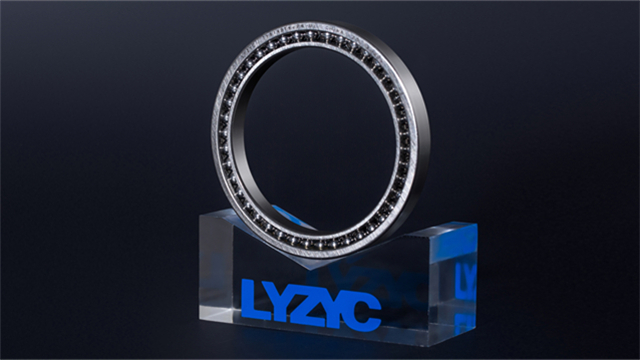
高速电机轴承的动态载荷特性分析与结构优化:高速电机在启动、制动和变工况运行时,轴承承受复杂的动态载荷。通过建立包含转子、轴承和电机壳体的多体动力学模型,分析轴承在不同工况下的载荷分布和变化规律。研究发现,电机启动瞬间轴承受到的冲击载荷可达额定载荷的 3 - 5 倍。基于分析结果,优化轴承结构,如增大沟道曲率半径,提高滚动体与滚道的接触面积,降低接触应力;采用加强型保持架,提高其抗变形能力。在风力发电机变桨电机应用中,结构优化后的轴承在频繁启停和变载荷工况下,疲劳寿命延长 1.8 倍,有效减少了因轴承失效导致的停机维护时间和成本。陕西高速电机轴承应用场景高速电机轴承的声波清洗技术,定期清掉内部杂质。
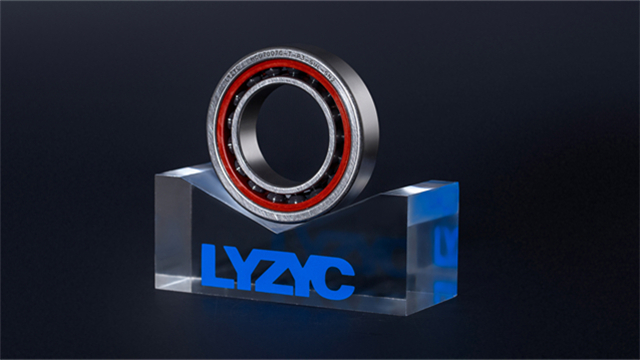
高速电机轴承的拓扑优化与增材制造一体化设计:基于拓扑优化算法和增材制造技术,实现高速电机轴承的结构创新。以轴承承载能力、固有频率和轻量化为目标,通过拓扑优化计算出材料分布,得到具有复杂内部晶格结构的模型。采用选区激光熔化(SLM)技术,使用钛铝合金粉末制造轴承,内部晶格结构的孔隙率达 40%,重量减轻 42%,同时通过仿生蜂巢结构设计,抗压强度提升 35%。在航空涡扇发动机启动电机中,该一体化设计的轴承使电机系统重量降低 18%,启动时间缩短 20%,提高了发动机的响应速度和燃油经济性。
高速电机轴承的超声振动辅助磨削与微织构复合加工技术:超声振动辅助磨削与微织构复合加工技术通过两步工艺提升高速电机轴承表面质量与性能。在磨削阶段,引入 20 - 40kHz 超声振动,使砂轮在磨削过程中产生高频微幅振动,降低磨削力 40% - 60%,减少表面烧伤与裂纹,将滚道表面粗糙度 Ra 值降至 0.03μm 以下。磨削后,采用飞秒激光加工技术在滚道表面制备微沟槽织构(宽度 30μm,深度 8μm),沟槽方向与润滑油流动方向一致,增强润滑效果。在高速涡轮增压器电机轴承应用中,该复合加工技术使轴承表面耐磨性提高 4 倍,在 180000r/min 转速下,摩擦系数降低 38%,磨损量减少 75%,明显提升了涡轮增压器的性能与可靠性,延长了使用寿命。高速电机轴承的柔性支撑设计,有效缓解高频振动带来的冲击。
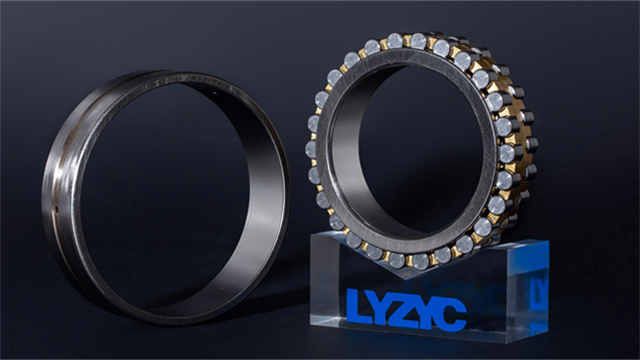
高速电机轴承的超声波振动辅助加工工艺:超声波振动辅助加工工艺可改善高速电机轴承的表面质量和性能。在轴承滚道磨削过程中,通过超声振动装置使砂轮产生 20 - 40kHz 的高频振动,使磨粒与工件表面的接触状态由连续切削变为断续冲击,降低磨削力 30% - 50%,减少表面烧伤和裂纹。加工后的滚道表面粗糙度 Ra 值从 0.8μm 降低至 0.1μm,表面残余应力由拉应力转变为压应力,提高表面疲劳强度。在高速涡轮增压器电机轴承应用中,采用该工艺制造的轴承,使用寿命延长 1.8 倍,在 120000r/min 转速下,振动幅值降低 40%,提升了涡轮增压器的性能和可靠性。高速电机轴承的合金涂层技术,增强表面耐磨性。陕西高速电机轴承应用场景
高速电机轴承的安装对中辅助标记,提高装配的准确性。耐高温高速电机轴承厂家电话
高速电机轴承的太赫兹波 - 红外热像融合检测技术:太赫兹波 - 红外热像融合检测技术结合两种检测手段的优势,实现高速电机轴承的全方面故障诊断。太赫兹波对轴承内部缺陷具有高穿透性,可检测 0.1mm 级的裂纹、疏松等问题;红外热像则能直观呈现轴承表面温度分布,发现因磨损、润滑不良导致的局部过热。通过图像配准与融合算法,将太赫兹波检测图像与红外热像叠加分析。在工业电机定期检测中,该技术成功检测出轴承内圈因装配不当产生的应力集中区域,以及因润滑油干涸导致的局部高温点,相比单一检测方法,故障识别准确率从 82% 提升至 96%,能够提前 6 - 10 个月预警潜在故障,为电机维护提供准确的决策依据。耐高温高速电机轴承厂家电话