商机详情 -
分拣托盘输送线周转机械
技术的发展XX停歇,制造行业的物流装备也在持续迭代进化。从早期的简单链条传动到如今的智能伺服驱动,从孤立的单机运行到互联互通的系统集成,托盘输送技术正在迈入一个全新的发展阶段。顶升移载托盘输送线紧跟技术前沿,在驱动技术、控制架构和智能算法等多个维度持续创新,XX着行业技术发展的主流方向。当前顶升移载托盘输送线领域的技术革新主要集中在以下几个方向。在驱动技术方面,伺服直驱技术正在逐步替代传统的减速电机,不只提升了传动效率和定位精度,还大幅降低了设备运行的噪音和能耗。在控制架构方面,分布式智能控制正在取代集中式控制模式,每段输送单元都具备自主的边缘计算能力,即使中控系统出现故障,各输送段仍可按预设逻辑自主运行,系统鲁棒性明显增强。在智能化方面,人工智能算法正在被引入顶升移载托盘输送线的调度优化系统,通过对历史运行数据的学习,系统可以预测各工位的物料需求趋势,提前做出调度决策,让物流节奏更加精确高效。什么是滚筒托盘输送线升降的合理投资回报周期?通常12至18个月可收回实现物料精确追踪。分拣托盘输送线周转机械
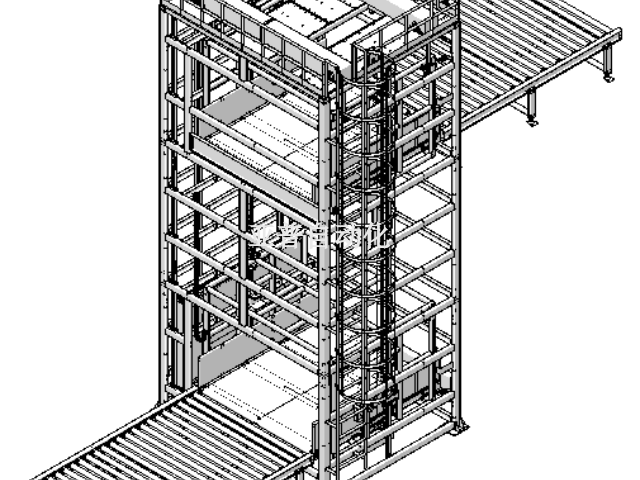
在安全生产标准日益严格的XX,制造企业在产线设备选型时必须将安全合规作为先决条件。旋转式托盘输送线从产品设计阶段就严格对标国家和行业安全生产标准,通过本质安全设计、主动防护装置和安全联锁系统三重机制,确保设备在全生命周期内都能满足严苛的安全要求。在安全合规的具体实践中,旋转式托盘输送线严格遵循了GB标准和ISO国际安全标准的双重体系。设备出厂前经过严格的安全功能测试,包括急停响应时间测试、防护装置有效性验证和安全回路完整性检查等数十项检测项目,确保每一台设备都以优良的安全状态交付客户。在现场安装阶段,旋转式托盘输送线的安装方案包含完整的安全区域规划,通过物理隔离、安全标识和地面警示线等手段,清晰界定设备的运行区域和人员活动区域。投入使用后,旋转式托盘输送线系统自动记录安全相关的运行数据,包括急停触发次数、安全门开闭记录和过载保护动作日志等,为企业安全管理和事故分析提供了详实的数据支撑。分拣托盘输送线周转机械链条托盘输送线仓储设备配置急停拉绳与光幕保护,操作人员安全有保障简化日常维护流程。
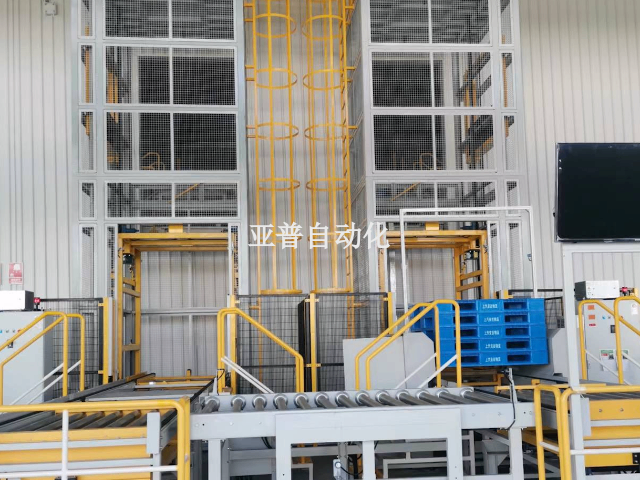
在制造行业的产品质量控制体系中,物流环节的品质保障往往容易被忽视。实际上,物料在搬运和输送过程中的磕碰、振动、污染等因素,是导致产品外观损伤和功能缺陷的重要来源。RGV托盘输送线从设计之初就将品质保障作为关键考量,通过平稳输送、无损接触和在线检测等一系列技术手段,为产品物流品质筑起了一道坚实防线。RGV托盘输送线在品质管控方面的技术设计涵盖多个层面。在输送平稳性方面,设备采用了精密传动结构和变频调速技术,确保托盘在输送过程中的启停平滑、运行平稳,有效避免了因冲击振动导致的产品损伤。对于制造行业中对洁净度有特殊要求的生产环节,RGV托盘输送线可配置密封防护罩和洁净输送通道,防止粉尘和异物污染产品。在追溯方面,RGV托盘输送线在每个输送节点都设有物料识别装置,通过扫描托盘条码或RFID标签,将每件产品的输送路径、停留时间和经过工位等信息完整记录,形成了可追溯的物流品质档案。
数字化是制造行业转型升级的主旋律,而物流数字化则是智能制造落地的基础环节。传统的物流管理往往依赖纸质单据和人工记录,信息滞后又容易出错,管理决策缺乏实时数据支撑。托盘输送线穿梭车通过内置的物联网模块和标准化的数据接口,将物理输送系统转化为数字化信息节点,为工厂的XX数字化奠定了物流数据底座。在数字化的深度应用层面,托盘输送线穿梭车平台提供了丰富的数据分析功能模块。设备综合效率自动计算模块可根据运行数据自动生成日报和周报,无需人工统计即可准确掌握设备利用率和产能表现。预测性维护模块通过对设备运行数据的趋势分析,在故障发生前发出预警通知,使维护团队能够提前准备备件和安排维修窗口,将非计划停机时间压缩至XX低水平。能耗监测模块实时追踪设备用电情况,可按产线、时段和产品型号进行能耗的精细化分析,为企业的节能降碳工作提供了数据依据。在系统集成方面,托盘输送线穿梭车支持OPC UA、Modbus TCP和MQTT等主流工业通信协议,可与市面上大多数品牌的MES和WMS系统实现快速对接。滚筒分流托盘输送线配合SCADA系统实现远程操作,无人值守运行成为可能。
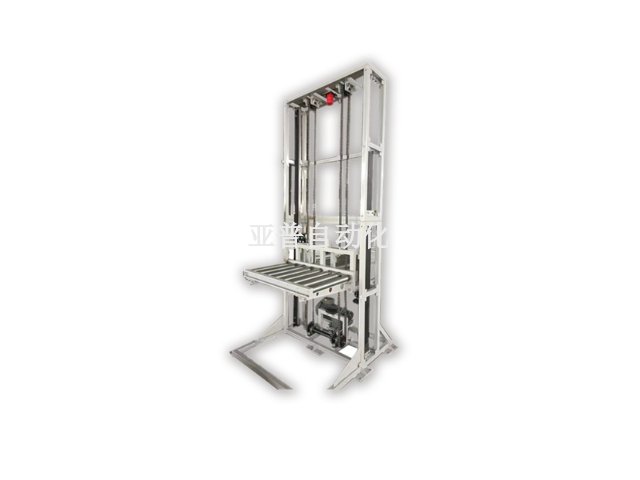
在制造行业的生产实践中,链条式托盘输送线正逐步成为提升产线整体效率的关键物流基础设施。传统的物料搬运依赖大量人工操作与叉车转运,不只效率低下,而且在高峰生产时段容易出现物料断供、工位待料等问题,严重制约了产能释放。随着市场对交付周期要求的不断缩短,企业迫切需要一套高效可靠的自动化输送方案来解决内部物流瓶颈。链条式托盘输送线系统通过智能调度算法实现了物料在各工位之间的高效流转。系统可实时感知各工位的物料消耗状态,自动调度托盘输送路径,确保物料在合适的时间精确到达指定工位。相比传统的人工叉车搬运模式,链条式托盘输送线可将物料等待时间压缩百分之六十以上。系统采用模块化设计,输送速度可根据生产节拍灵活调节,在高峰时段可开启高速模式确保供料充足,低谷时段则自动降速以节约能耗。设备运行全程由PLC控制系统统一管理,配合传感器网络实时监测输送状态,出现异常情况可在XX时间自动报警并定位故障点,大幅缩短了排障时间。综合来看,链条式托盘输送线方案从物流维度为制造企业提供了一套系统性的效率提升方案。滚筒出库托盘输送线系统采用模块化拼接,可根据产品变化灵活调整布局实现物料精确追踪。分拣托盘输送线周转机械
基于滚筒跨区域托盘输送线的在线品控体系,关键检测点覆盖率提升明显适应多种工况环境。分拣托盘输送线周转机械
在工业四点零时代,设备不再是孤立的生产单元,而是互联互通的数据节点。托盘输送线链条将自动化输送与数字化能力深度融合,让每一台设备都成为工厂数字神经系统的重要组成部分。通过与MES、WMS、ERP等上层管理系统无缝对接,托盘输送线链条帮助企业打通了从订单到交付的全流程信息链路。在数字化的深度应用层面,托盘输送线链条平台提供了丰富的数据分析功能模块。设备综合效率自动计算模块可根据运行数据自动生成日报和周报,无需人工统计即可准确掌握设备利用率和产能表现。预测性维护模块通过对设备运行数据的趋势分析,在故障发生前发出预警通知,使维护团队能够提前准备备件和安排维修窗口,将非计划停机时间压缩至XX低水平。能耗监测模块实时追踪设备用电情况,可按产线、时段和产品型号进行能耗的精细化分析,为企业的节能降碳工作提供了数据依据。在系统集成方面,托盘输送线链条支持OPC UA、Modbus TCP和MQTT等主流工业通信协议,可与市面上大多数品牌的MES和WMS系统实现快速对接。分拣托盘输送线周转机械