商机详情 -
滚筒托盘输送线出库食品
在工业四点零时代,设备不再是孤立的生产单元,而是互联互通的数据节点。穿梭车托盘输送线将自动化输送与数字化能力深度融合,让每一台设备都成为工厂数字神经系统的重要组成部分。通过与MES、WMS、ERP等上层管理系统无缝对接,穿梭车托盘输送线帮助企业打通了从订单到交付的全流程信息链路。在数字化的深度应用层面,穿梭车托盘输送线平台提供了丰富的数据分析功能模块。设备综合效率自动计算模块可根据运行数据自动生成日报和周报,无需人工统计即可准确掌握设备利用率和产能表现。预测性维护模块通过对设备运行数据的趋势分析,在故障发生前发出预警通知,使维护团队能够提前准备备件和安排维修窗口,将非计划停机时间压缩至XX低水平。能耗监测模块实时追踪设备用电情况,可按产线、时段和产品型号进行能耗的精细化分析,为企业的节能降碳工作提供了数据依据。在系统集成方面,穿梭车托盘输送线支持OPC UA、Modbus TCP和MQTT等主流工业通信协议,可与市面上大多数品牌的MES和WMS系统实现快速对接。什么是滚筒托盘输送线升降的合理投资回报周期?通常12至18个月可收回实现物料精确追踪。滚筒托盘输送线出库食品
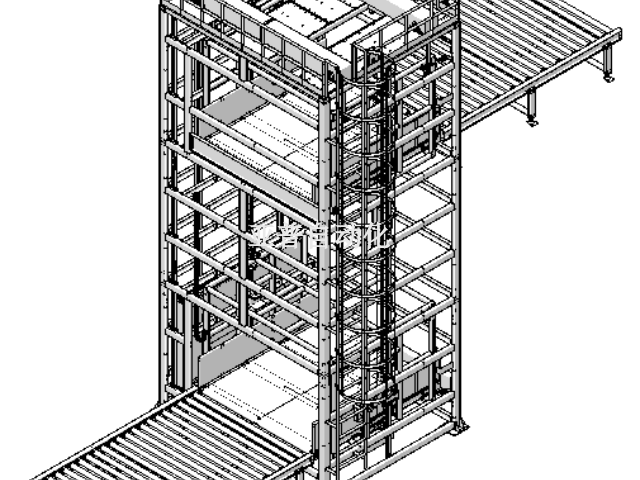
在全链路物流体系中,从原材料入库到成品出库的每一个环节都离不开高效可靠的物料输送系统。制造行业的物流链条通常涵盖来料接收、质检入库、线边配送、在制品流转、成品下线、包装码垛和出库发货等多个节点。穿梭车托盘输送线作为贯穿全链路的关键纽带,其性能表现直接影响着整个物流体系的运转效率和协调性。以制造行业的典型工厂为例,穿梭车托盘输送线贯穿了从原料仓到成品仓的全流程。首先在来料环节,供应商送达的原材料托盘经由月台对接的穿梭车托盘输送线段自动进入入库缓存区,系统扫描条码后自动分配库位并输送至对应货位。生产启动时,穿梭车托盘输送线根据排产计划将指定批次的原料托盘从仓库输送至线边缓存区,再由分支输送线精确配送至各工位。在制品在工序间流转时,穿梭车托盘输送线根据工艺流程自动调度,将半成品托盘转运至下一道工序。成品下线后,穿梭车托盘输送线将其输送至自动检测工位完成质量检验,合格品继续输送至包装区,经自动包装和码垛后,XX后的成品托盘由出库穿梭车托盘输送线段送往发货月台。转弯托盘输送线立体库航空皮带托盘输送线装配安装需要满足哪些场地条件?地面平整度与空间预留是关键。
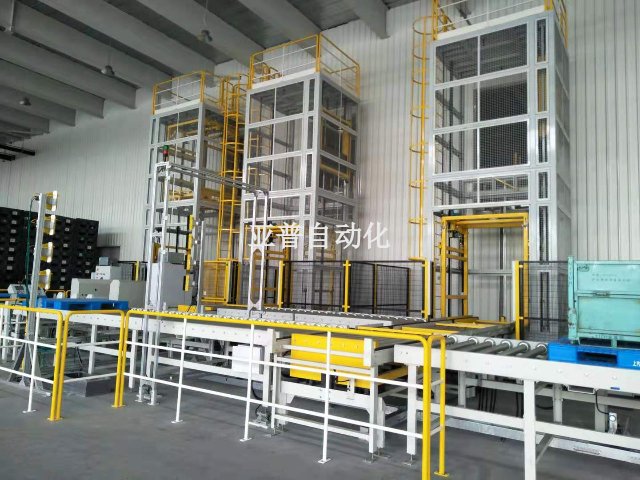
一套自动化设备能否真正发挥预期价值,很大程度上取决于项目交付的专业性和完整性。顶升移载托盘输送线项目从前期方案规划到设备安装调试,再到操作培训和售后保障,每一个环节都需要专业团队的精心把控。以客户成功为导向的全流程交付体系,是顶升移载托盘输送线方案区别于简单设备销售的关键差异所在。在项目交付的具体执行中,顶升移载托盘输送线团队注重细节管理和风险预控。在方案设计阶段,工程师使用三维建模软件进行虚拟布局,充分模拟各种工况下的设备运行状态,提前识别和规避潜在的干涉和瓶颈问题。安装阶段配备专职项目经理全程跟进,协调土建、电气和机械各专业的有序衔接,确保施工质量和工期双控。调试阶段采用分区分段策略,先完成单段输送单元的自主调试,再进行联动测试,XX后做满负荷试运行,层层递进降低调试风险。培训环节根据客户人员的不同岗位和技能水平,提供差异化的培训内容,从基础操作到故障排除逐一覆盖。
技术的发展XX停歇,制造行业的物流装备也在持续迭代进化。从早期的简单链条传动到如今的智能伺服驱动,从孤立的单机运行到互联互通的系统集成,托盘输送技术正在迈入一个全新的发展阶段。旋转式托盘输送线紧跟技术前沿,在驱动技术、控制架构和智能算法等多个维度持续创新,XX着行业技术发展的主流方向。展望未来三到五年,旋转式托盘输送线技术将在智能化、协同化和可持续化三个维度实现更深层次的突破。在智能化维度,深度学习算法将被深度融入设备控制系统,使旋转式托盘输送线具备环境感知、自主决策和自适应优化的能力。设备不再被动执行预设指令,而是能够根据产线实际状况动态调整运行策略。在协同化维度,旋转式托盘输送线将与AGV、无人叉车和协作机器人等智能装备实现深度协同,构建起人机物三元融合的智能物流生态系统。跨设备的群体智能调度算法将使整个物流网络像一个有机体一样高效运转。在可持续化维度,基于循环经济理念的模块化设计将使旋转式托盘输送线设备在生命周期结束后的大部分零部件可以被回收和再利用。滚筒装配托盘输送线配合视觉检测系统运行,品质数据自动记录可追溯简化日常维护流程。
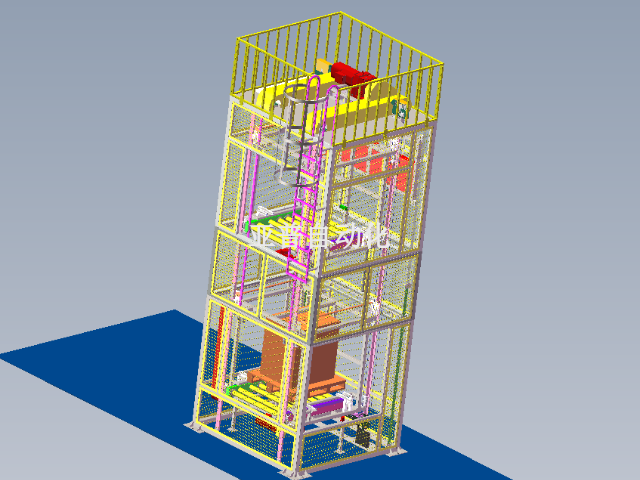
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。托盘输送线穿梭车以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。在仓储环节,托盘输送线穿梭车可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由托盘输送线穿梭车输送至指定的分拣或上线工位。在搬运环节,托盘输送线穿梭车替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,托盘输送线穿梭车通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。在成品下线后,托盘输送线穿梭车将成品托盘自动输送至质检区域,检测合格后再输送至包装码垛工位,XX终由托盘输送线穿梭车将码垛完成的成品托盘送往出库暂存区,等待装车发货。滚筒出库托盘输送线系统采用模块化拼接,可根据产品变化灵活调整布局实现物料精确追踪。转弯托盘输送线立体库航空
链条过渡托盘输送线配合SCADA系统实现远程操作,无人值守运行成为可能。滚筒托盘输送线出库食品
托盘输送技术正在经历从传统机械传动向智能化、模块化和绿色化的深刻变革。在制造行业,这些技术趋势不只影响着设备制造商的产品研发方向,也决定着终端用户在未来数年内的产线规划和技术选型策略。RGV托盘输送线作为这一技术演进过程中的XX性方案,正在积极拥抱新技术浪潮,为行业技术升级注入新的活力。展望未来三到五年,RGV托盘输送线技术将在智能化、协同化和可持续化三个维度实现更深层次的突破。在智能化维度,深度学习算法将被深度融入设备控制系统,使RGV托盘输送线具备环境感知、自主决策和自适应优化的能力。设备不再被动执行预设指令,而是能够根据产线实际状况动态调整运行策略。在协同化维度,RGV托盘输送线将与AGV、无人叉车和协作机器人等智能装备实现深度协同,构建起人机物三元融合的智能物流生态系统。跨设备的群体智能调度算法将使整个物流网络像一个有机体一样高效运转。在可持续化维度,基于循环经济理念的模块化设计将使RGV托盘输送线设备在生命周期结束后的大部分零部件可以被回收和再利用。滚筒托盘输送线出库食品