商机详情 -
码垛托盘输送线越库航空
技术的发展XX停歇,制造行业的物流装备也在持续迭代进化。从早期的简单链条传动到如今的智能伺服驱动,从孤立的单机运行到互联互通的系统集成,托盘输送技术正在迈入一个全新的发展阶段。托盘输送线顶升移载紧跟技术前沿,在驱动技术、控制架构和智能算法等多个维度持续创新,XX着行业技术发展的主流方向。当前托盘输送线顶升移载领域的技术革新主要集中在以下几个方向。在驱动技术方面,伺服直驱技术正在逐步替代传统的减速电机,不只提升了传动效率和定位精度,还大幅降低了设备运行的噪音和能耗。在控制架构方面,分布式智能控制正在取代集中式控制模式,每段输送单元都具备自主的边缘计算能力,即使中控系统出现故障,各输送段仍可按预设逻辑自主运行,系统鲁棒性明显增强。在智能化方面,人工智能算法正在被引入托盘输送线顶升移载的调度优化系统,通过对历史运行数据的学习,系统可以预测各工位的物料需求趋势,提前做出调度决策,让物流节奏更加精确高效。链条托盘输送线双向设备维护简单易操作,技术人员培训成本明显降低适应多种工况环境。码垛托盘输送线越库航空
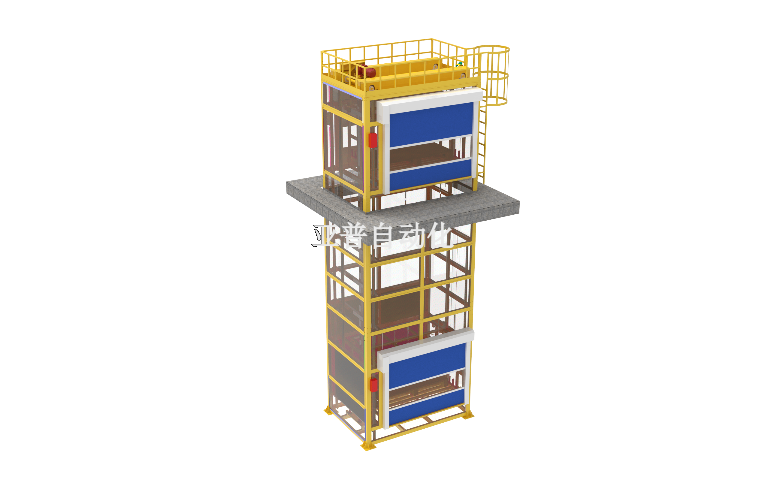
在制造行业的产品质量控制体系中,物流环节的品质保障往往容易被忽视。实际上,物料在搬运和输送过程中的磕碰、振动、污染等因素,是导致产品外观损伤和功能缺陷的重要来源。皮带式托盘输送线从设计之初就将品质保障作为关键考量,通过平稳输送、无损接触和在线检测等一系列技术手段,为产品物流品质筑起了一道坚实防线。从品质管控的技术实现来看,皮带式托盘输送线系统集成了多项品质保障功能。首先在物理防护层面,输送通道与物料接触部位采用软性材料保护,杜绝了金属硬接触导致的划伤风险。其次在过程监控层面,皮带式托盘输送线沿线部署的传感网络实时监测输送状态,一旦检测到异常振动或速度波动,系统自动降速并发出预警,防止不良品的批量产生。在数据追溯层面,皮带式托盘输送线将每次输送的关键参数与产品批号自动关联存储,构建起完整的产品物流数字档案。实际应用表明,采用皮带式托盘输送线后,制造企业产线上因物流环节导致的产品不良率降低了百分之八十以上,客户投诉率也随之大幅下降。提升机托盘输送线包装机械皮带贴标托盘输送线向智能化方向演进,融合AI算法实现自适应调速与调度减少非计划停机时间。
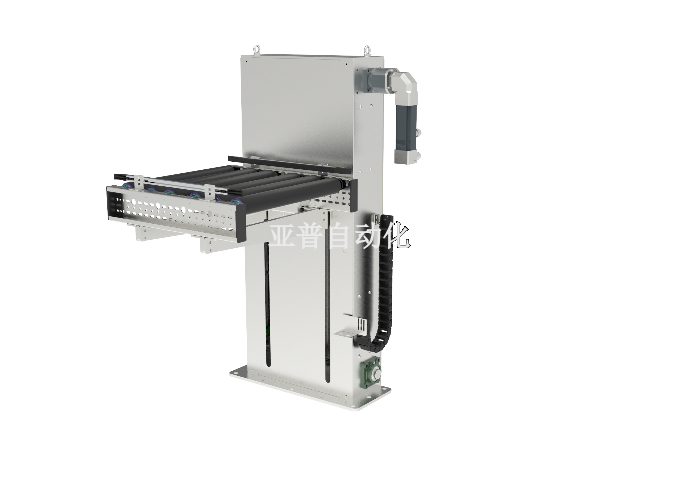
在制造行业市场变化日益加速的背景下,产线的柔性化能力已成为企业应对不确定性的关键技术能力。产品的快速迭代、订单的碎片化趋势以及客户对个性化定制需求的增长,都对制造系统的灵活性提出了前所未有的要求。皮带托盘输送线以其模块化架构和可重构设计,为产线物流赋予了出色的柔性应变能力。在柔性化设计的具体实现上,皮带托盘输送线采取了硬件模组化与软件参数化相结合的技术路线。硬件方面,皮带托盘输送线将输送线拆解为驱动段、从动段、转弯段、升降段等标准化模块,各模块之间采用统一的机械和电气接口,物理拼装如同搭积木一般简便。当产线需要调整布局时,拆装重组工作可在几天内完成,远快于传统焊接固定式输送线。软件方面,皮带托盘输送线的控制系统支持产品参数配方化管理,不同产品对应不同的输送参数组合,切换产品时操作人员只需在触摸屏上选择对应配方,系统自动完成速度、间距和路径的调整。在应对季节性产能波动时,皮带托盘输送线可灵活增减输送段长度和工位数量,旺季扩产无需新建产线,淡季收缩避免资源闲置。
在为制造行业的生产线选择托盘输送设备时,企业往往面临多种技术路线的抉择。不同的驱动方式、结构形式和自动化程度,直接决定了设备的适用场景、运行效率与全生命周期成本。链条式托盘输送线作为一种经过市场充分验证的技术方案,在可靠性、维护便利性和性价比方面展现出突出优势,成为众多企业在设备选型时的重点关注对象。在技术架构上,链条式托盘输送线融合了机械传动、电气控制和信息传感三大技术领域的XX新成果。其传动系统采用了精密齿轮箱配合链条或皮带传动,保证了输送过程中的高精度定位和低噪音运行。控制系统方面,链条式托盘输送线配备的PLC程序具有丰富的功能模块,支持手动、半自动和全自动三种运行模式,操作人员经过简单培训即可熟练上手。在参数配置上,链条式托盘输送线提供多种规格的输送段长度和转弯半径,可根据车间实际布局灵活组合,适应各类现场条件。设备关键结构件采用高强度钢材并经表面防腐处理,即使在较为恶劣的工况下也能保持长期稳定运行。无论是新建厂房还是旧线改造,链条托盘输送线拣选都能灵活适配现场条件助力企业提质增效。
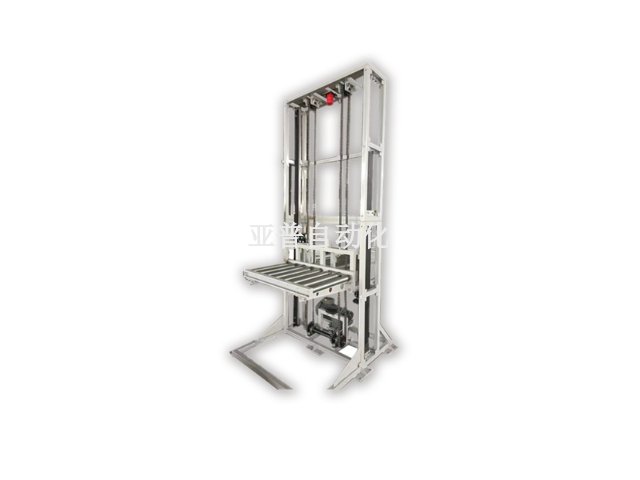
在制造行业利润空间持续承压的当下,企业对设备投资的经济性考量比以往任何时候都更加审慎。托盘输送线顶升移载方案凭借其高效节能、低维护成本和明显的效率提升效果,在投入产出比方面展现出令人信服的表现。越来越多的实际案例证明,托盘输送线顶升移载不只能在较短时间内收回投资,更能在后续的长期运营中持续为企业贡献可量化的经济效益。从投资成本构成来看,托盘输送线顶升移载的一次性投入主要包括设备采购、安装调试和配套土建三部分。得益于模块化和标准化的产品设计,托盘输送线顶升移载的安装周期通常在数周内即可完成,土建改造工作量也相对较小,有效降低了项目前期的资金压力。在运营阶段,托盘输送线顶升移载的能耗成本只为传统输送方案的百分之六十左右,采用伺服变频技术后,空载时自动降速节能效果更为明显。维护成本方面,托盘输送线顶升移载的模块化设计使故障定位和易损件更换变得简单快捷,标准化备件的采购成本也处于合理区间,年度维护费用控制在设备总投资的百分之三到百分之五之间。深入理解制造业需求的滚筒翻转托盘输送线,方案贴合实际拒绝纸上谈兵降低综合运营成本。顶升移载托盘输送线暂存锂电
链条缓存托盘输送线系统配置在线检测工位,实时监控输送过程产品质量满足生产节拍需求。码垛托盘输送线越库航空
在全链路物流体系中,从原材料入库到成品出库的每一个环节都离不开高效可靠的物料输送系统。制造行业的物流链条通常涵盖来料接收、质检入库、线边配送、在制品流转、成品下线、包装码垛和出库发货等多个节点。托盘输送线旋转作为贯穿全链路的关键纽带,其性能表现直接影响着整个物流体系的运转效率和协调性。以制造行业的典型工厂为例,托盘输送线旋转贯穿了从原料仓到成品仓的全流程。首先在来料环节,供应商送达的原材料托盘经由月台对接的托盘输送线旋转段自动进入入库缓存区,系统扫描条码后自动分配库位并输送至对应货位。生产启动时,托盘输送线旋转根据排产计划将指定批次的原料托盘从仓库输送至线边缓存区,再由分支输送线精确配送至各工位。在制品在工序间流转时,托盘输送线旋转根据工艺流程自动调度,将半成品托盘转运至下一道工序。成品下线后,托盘输送线旋转将其输送至自动检测工位完成质量检验,合格品继续输送至包装区,经自动包装和码垛后,XX后的成品托盘由出库托盘输送线旋转段送往发货月台。码垛托盘输送线越库航空