商机详情 -
转弯托盘输送线装配医药
在工业四点零时代,设备不再是孤立的生产单元,而是互联互通的数据节点。托盘输送线链条将自动化输送与数字化能力深度融合,让每一台设备都成为工厂数字神经系统的重要组成部分。通过与MES、WMS、ERP等上层管理系统无缝对接,托盘输送线链条帮助企业打通了从订单到交付的全流程信息链路。在数字化的深度应用层面,托盘输送线链条平台提供了丰富的数据分析功能模块。设备综合效率自动计算模块可根据运行数据自动生成日报和周报,无需人工统计即可准确掌握设备利用率和产能表现。预测性维护模块通过对设备运行数据的趋势分析,在故障发生前发出预警通知,使维护团队能够提前准备备件和安排维修窗口,将非计划停机时间压缩至XX低水平。能耗监测模块实时追踪设备用电情况,可按产线、时段和产品型号进行能耗的精细化分析,为企业的节能降碳工作提供了数据依据。在系统集成方面,托盘输送线链条支持OPC UA、Modbus TCP和MQTT等主流工业通信协议,可与市面上大多数品牌的MES和WMS系统实现快速对接。链条分流托盘输送线平台打通数据孤岛,与MES和ERP系统实现无缝对接适应多种工况环境。转弯托盘输送线装配医药
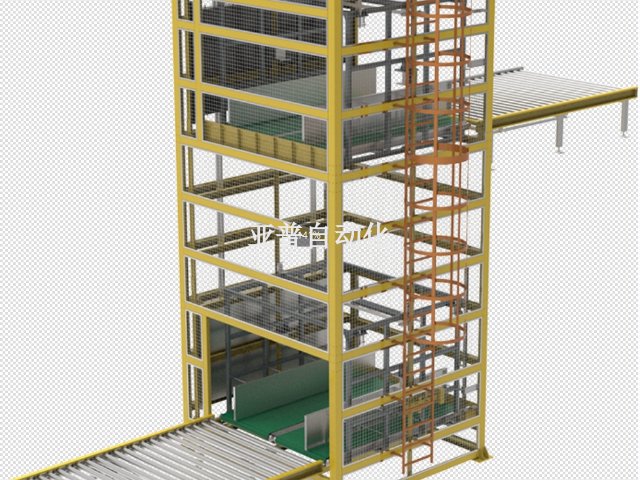
产品质量是制造企业的生命线,而在制造行业,物流环节的品质风险正受到越来越多企业的高度关注。传统的叉车搬运和人工转运方式不只效率低,更存在着撞伤、跌落、混料等诸多品质隐患。链条托盘输送线以自动化、标准化、可追溯的输送方式,为产品在工厂内部流转过程中的品质保障提供了系统性解决方案。链条托盘输送线在品质管控方面的技术设计涵盖多个层面。在输送平稳性方面,设备采用了精密传动结构和变频调速技术,确保托盘在输送过程中的启停平滑、运行平稳,有效避免了因冲击振动导致的产品损伤。对于制造行业中对洁净度有特殊要求的生产环节,链条托盘输送线可配置密封防护罩和洁净输送通道,防止粉尘和异物污染产品。在追溯方面,链条托盘输送线在每个输送节点都设有物料识别装置,通过扫描托盘条码或RFID标签,将每件产品的输送路径、停留时间和经过工位等信息完整记录,形成了可追溯的物流品质档案。一旦发生产品质量问题,可在数分钟内精确定位到具体输送环节和工位,大幅缩短了原因排查周期,为品质改善提供了精确的数据支撑。RGV托盘输送线配送食品链条衔接托盘输送线输送路径可动态配置,适应多品种混流生产的复杂场景适应多种工况环境。
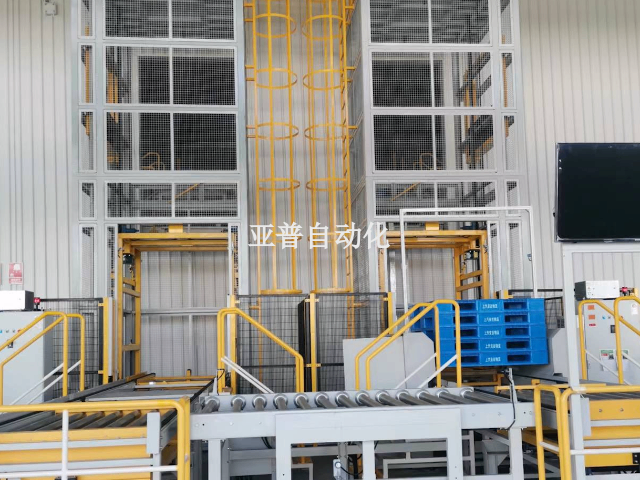
对于制造企业而言,任何一项生产设备的投资决策都需要经过严谨的经济性评估。穿梭车托盘输送线作为一项物流自动化升级的关键投入,其投资回报周期和长期经济效益是决策者XX为关注的关键指标。从一次性设备采购成本到长期运维支出,再到效率提升带来的间接收益,XX评估穿梭车托盘输送线的经济账有助于企业做出理性的投资判断。从投资成本构成来看,穿梭车托盘输送线的一次性投入主要包括设备采购、安装调试和配套土建三部分。得益于模块化和标准化的产品设计,穿梭车托盘输送线的安装周期通常在数周内即可完成,土建改造工作量也相对较小,有效降低了项目前期的资金压力。在运营阶段,穿梭车托盘输送线的能耗成本只为传统输送方案的百分之六十左右,采用伺服变频技术后,空载时自动降速节能效果更为明显。维护成本方面,穿梭车托盘输送线的模块化设计使故障定位和易损件更换变得简单快捷,标准化备件的采购成本也处于合理区间,年度维护费用控制在设备总投资的百分之三到百分之五之间。
数字化是制造行业转型升级的主旋律,而物流数字化则是智能制造落地的基础环节。传统的物流管理往往依赖纸质单据和人工记录,信息滞后又容易出错,管理决策缺乏实时数据支撑。托盘输送线旋转通过内置的物联网模块和标准化的数据接口,将物理输送系统转化为数字化信息节点,为工厂的XX数字化奠定了物流数据底座。托盘输送线旋转的数字化架构分为设备层、边缘层和平台层三个层级。设备层中,每条输送段都配置了智能传感模块和工业物联网网关,实时采集运行速度、负载状态、能耗数据和环境参数等关键信息。边缘层部署在车间现场的边缘计算节点对采集数据进行本地预处理和分析,滤除噪声数据后将有效信息上传至平台层。平台层则通过标准化的API接口与MES和WMS系统对接,将物流数据融入企业的整体信息管理体系。在实际应用中,管理者可通过数字化看板实时查看托盘输送线旋转的运行状态、效率指标和报警信息,生产线上的任何异常波动都能在XX时间被发现和处理。设备的历史运行数据自动归档存储,为设备维护、效率分析和精益改善提供了完整的数据支撑。滚筒分流托盘输送线配合SCADA系统实现远程操作,无人值守运行成为可能。
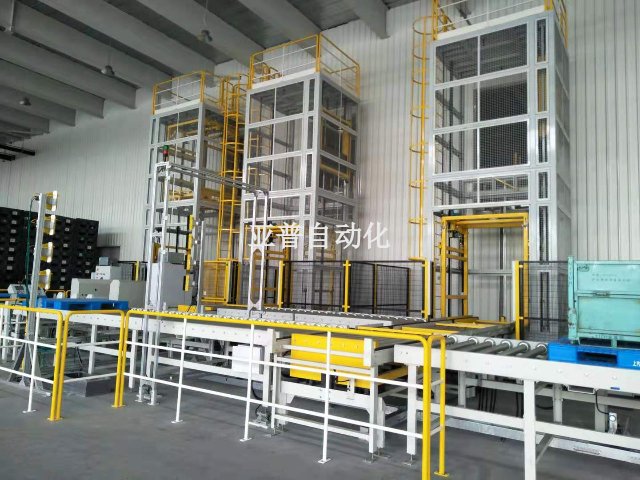
对于制造企业而言,任何一项生产设备的投资决策都需要经过严谨的经济性评估。托盘输送线链条作为一项物流自动化升级的关键投入,其投资回报周期和长期经济效益是决策者XX为关注的关键指标。从一次性设备采购成本到长期运维支出,再到效率提升带来的间接收益,XX评估托盘输送线链条的经济账有助于企业做出理性的投资判断。从投资成本构成来看,托盘输送线链条的一次性投入主要包括设备采购、安装调试和配套土建三部分。得益于模块化和标准化的产品设计,托盘输送线链条的安装周期通常在数周内即可完成,土建改造工作量也相对较小,有效降低了项目前期的资金压力。在运营阶段,托盘输送线链条的能耗成本只为传统输送方案的百分之六十左右,采用伺服变频技术后,空载时自动降速节能效果更为明显。维护成本方面,托盘输送线链条的模块化设计使故障定位和易损件更换变得简单快捷,标准化备件的采购成本也处于合理区间,年度维护费用控制在设备总投资的百分之三到百分之五之间。滚筒装卸托盘输送线向智能化方向演进,融合AI算法实现自适应调速与调度满足生产节拍需求。分拣托盘输送线出库医药
链条托盘输送线入库安装需要满足哪些场地条件?地面平整度与空间预留是关键。转弯托盘输送线装配医药
安全生产是制造行业不可逾越的红线,也是企业社会责任的重要体现。在传统的物料搬运作业中,叉车运行、重物搬运和人员与设备的交叉作业,构成了生产现场XX主要的安全风险源。托盘输送线链条以其自动化运行、物理隔离和多重安全防护的技术特性,为车间物流安全提供了系统性的解决方案。在安全合规的具体实践中,托盘输送线链条严格遵循了GB标准和ISO国际安全标准的双重体系。设备出厂前经过严格的安全功能测试,包括急停响应时间测试、防护装置有效性验证和安全回路完整性检查等数十项检测项目,确保每一台设备都以优良的安全状态交付客户。在现场安装阶段,托盘输送线链条的安装方案包含完整的安全区域规划,通过物理隔离、安全标识和地面警示线等手段,清晰界定设备的运行区域和人员活动区域。投入使用后,托盘输送线链条系统自动记录安全相关的运行数据,包括急停触发次数、安全门开闭记录和过载保护动作日志等,为企业安全管理和事故分析提供了详实的数据支撑。转弯托盘输送线装配医药