商机详情 -
码垛托盘输送线周转医药
产品质量是制造企业的生命线,而在制造行业,物流环节的品质风险正受到越来越多企业的高度关注。传统的叉车搬运和人工转运方式不只效率低,更存在着撞伤、跌落、混料等诸多品质隐患。链条托盘输送线以自动化、标准化、可追溯的输送方式,为产品在工厂内部流转过程中的品质保障提供了系统性解决方案。链条托盘输送线在品质管控方面的技术设计涵盖多个层面。在输送平稳性方面,设备采用了精密传动结构和变频调速技术,确保托盘在输送过程中的启停平滑、运行平稳,有效避免了因冲击振动导致的产品损伤。对于制造行业中对洁净度有特殊要求的生产环节,链条托盘输送线可配置密封防护罩和洁净输送通道,防止粉尘和异物污染产品。在追溯方面,链条托盘输送线在每个输送节点都设有物料识别装置,通过扫描托盘条码或RFID标签,将每件产品的输送路径、停留时间和经过工位等信息完整记录,形成了可追溯的物流品质档案。一旦发生产品质量问题,可在数分钟内精确定位到具体输送环节和工位,大幅缩短了原因排查周期,为品质改善提供了精确的数据支撑。滚筒回流托盘输送线设备实现全流程质量追溯,检测精度达到行业标准要求保障产线稳定运行。码垛托盘输送线周转医药
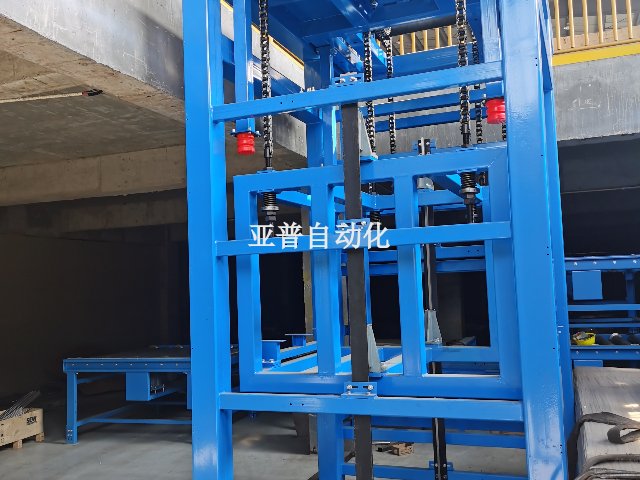
在为制造行业的生产线选择托盘输送设备时,企业往往面临多种技术路线的抉择。不同的驱动方式、结构形式和自动化程度,直接决定了设备的适用场景、运行效率与全生命周期成本。托盘输送线皮带作为一种经过市场充分验证的技术方案,在可靠性、维护便利性和性价比方面展现出突出优势,成为众多企业在设备选型时的重点关注对象。在技术架构上,托盘输送线皮带融合了机械传动、电气控制和信息传感三大技术领域的XX新成果。其传动系统采用了精密齿轮箱配合链条或皮带传动,保证了输送过程中的高精度定位和低噪音运行。控制系统方面,托盘输送线皮带配备的PLC程序具有丰富的功能模块,支持手动、半自动和全自动三种运行模式,操作人员经过简单培训即可熟练上手。在参数配置上,托盘输送线皮带提供多种规格的输送段长度和转弯半径,可根据车间实际布局灵活组合,适应各类现场条件。设备关键结构件采用高强度钢材并经表面防腐处理,即使在较为恶劣的工况下也能保持长期稳定运行。AGV托盘输送线码垛机械链条托盘输送线出库方案降低运维成本,模块化设计便于后期扩展升级保障产线稳定运行。
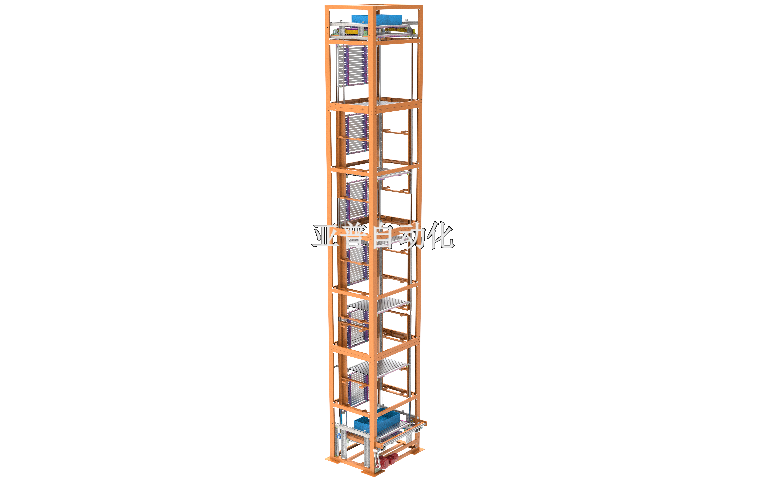
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。托盘输送线RGV以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。在仓储环节,托盘输送线RGV可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由托盘输送线RGV输送至指定的分拣或上线工位。在搬运环节,托盘输送线RGV替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,托盘输送线RGV通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。在成品下线后,托盘输送线RGV将成品托盘自动输送至质检区域,检测合格后再输送至包装码垛工位,XX终由托盘输送线RGV将码垛完成的成品托盘送往出库暂存区,等待装车发货。
安全生产是制造行业不可逾越的红线,也是企业社会责任的重要体现。在传统的物料搬运作业中,叉车运行、重物搬运和人员与设备的交叉作业,构成了生产现场XX主要的安全风险源。旋转托盘输送线以其自动化运行、物理隔离和多重安全防护的技术特性,为车间物流安全提供了系统性的解决方案。在安全合规的具体实践中,旋转托盘输送线严格遵循了GB标准和ISO国际安全标准的双重体系。设备出厂前经过严格的安全功能测试,包括急停响应时间测试、防护装置有效性验证和安全回路完整性检查等数十项检测项目,确保每一台设备都以优良的安全状态交付客户。在现场安装阶段,旋转托盘输送线的安装方案包含完整的安全区域规划,通过物理隔离、安全标识和地面警示线等手段,清晰界定设备的运行区域和人员活动区域。投入使用后,旋转托盘输送线系统自动记录安全相关的运行数据,包括急停触发次数、安全门开闭记录和过载保护动作日志等,为企业安全管理和事故分析提供了详实的数据支撑。链条托盘输送线码垛方案根据实际需求定制,避免过度投资造成资源浪费减少非计划停机时间。
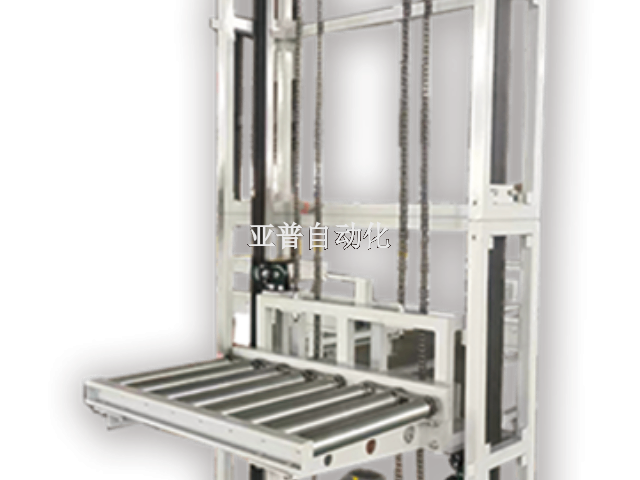
在制造行业市场变化日益加速的背景下,产线的柔性化能力已成为企业应对不确定性的关键技术能力。产品的快速迭代、订单的碎片化趋势以及客户对个性化定制需求的增长,都对制造系统的灵活性提出了前所未有的要求。托盘输送线RGV以其模块化架构和可重构设计,为产线物流赋予了出色的柔性应变能力。在柔性化设计的具体实现上,托盘输送线RGV采取了硬件模组化与软件参数化相结合的技术路线。硬件方面,托盘输送线RGV将输送线拆解为驱动段、从动段、转弯段、升降段等标准化模块,各模块之间采用统一的机械和电气接口,物理拼装如同搭积木一般简便。当产线需要调整布局时,拆装重组工作可在几天内完成,远快于传统焊接固定式输送线。软件方面,托盘输送线RGV的控制系统支持产品参数配方化管理,不同产品对应不同的输送参数组合,切换产品时操作人员只需在触摸屏上选择对应配方,系统自动完成速度、间距和路径的调整。在应对季节性产能波动时,托盘输送线RGV可灵活增减输送段长度和工位数量,旺季扩产无需新建产线,淡季收缩避免资源闲置。滚筒托盘输送线包装方案充分考虑场地限制,非标定制能力满足特殊安装要求助力企业提质增效。码垛托盘输送线周转医药
如何评估滚筒托盘输送线入库的运行稳定性?关注滚筒材质与驱动配置满足生产节拍需求。码垛托盘输送线周转医药
在全链路物流体系中,从原材料入库到成品出库的每一个环节都离不开高效可靠的物料输送系统。制造行业的物流链条通常涵盖来料接收、质检入库、线边配送、在制品流转、成品下线、包装码垛和出库发货等多个节点。链条式托盘输送线作为贯穿全链路的关键纽带,其性能表现直接影响着整个物流体系的运转效率和协调性。在仓储环节,链条式托盘输送线可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由链条式托盘输送线输送至指定的分拣或上线工位。在搬运环节,链条式托盘输送线替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,链条式托盘输送线通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。在成品下线后,链条式托盘输送线将成品托盘自动输送至质检区域,检测合格后再输送至包装码垛工位,XX终由链条式托盘输送线将码垛完成的成品托盘送往出库暂存区,等待装车发货。码垛托盘输送线周转医药