商机详情 -
提升机托盘输送线周转建材
在安全生产标准日益严格的XX,制造企业在产线设备选型时必须将安全合规作为先决条件。链条托盘输送线从产品设计阶段就严格对标国家和行业安全生产标准,通过本质安全设计、主动防护装置和安全联锁系统三重机制,确保设备在全生命周期内都能满足严苛的安全要求。链条托盘输送线的安全设计体系涵盖了机械安全、电气安全和功能安全三个维度。在机械安全方面,所有运动部件均设有符合国标的防护罩,输送通道两侧配置了安全护栏和光栅保护装置,当人员进入运行区域时可在毫秒级时间内触发急停。在电气安全方面,链条托盘输送线采用安全电压控制回路,电气柜达到IP54以上防护等级,所有接地和漏电保护均符合XX新电气安全规范。在功能安全方面,链条托盘输送线配置了安全PLC冗余控制系统,所有安全回路均采用双通道冗余设计,杜绝了单点故障导致的安全事故风险。设备沿线间隔设置有急停拉绳开关和声光报警器,作业人员在任何位置都可在XX时间触发紧急停机。通过这些多层次的安全防护措施,链条托盘输送线实现了人机安全协作,为车间营造了安全可靠的作业环境。在多楼层跨区域场景中,滚筒托盘输送线扫描配合提升机实现立体化输送助力企业提质增效。提升机托盘输送线周转建材
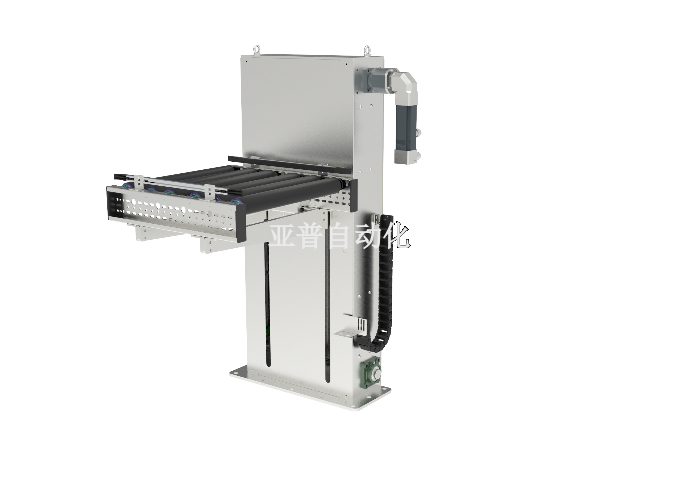
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。托盘输送线皮带以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。以制造行业的典型工厂为例,托盘输送线皮带贯穿了从原料仓到成品仓的全流程。首先在来料环节,供应商送达的原材料托盘经由月台对接的托盘输送线皮带段自动进入入库缓存区,系统扫描条码后自动分配库位并输送至对应货位。生产启动时,托盘输送线皮带根据排产计划将指定批次的原料托盘从仓库输送至线边缓存区,再由分支输送线精确配送至各工位。在制品在工序间流转时,托盘输送线皮带根据工艺流程自动调度,将半成品托盘转运至下一道工序。成品下线后,托盘输送线皮带将其输送至自动检测工位完成质量检验,合格品继续输送至包装区,经自动包装和码垛后,XX后的成品托盘由出库托盘输送线皮带段送往发货月台。静音转弯托盘输送线链条入库托盘输送线配合视觉检测系统运行,品质数据自动记录可追溯保障产线稳定运行。
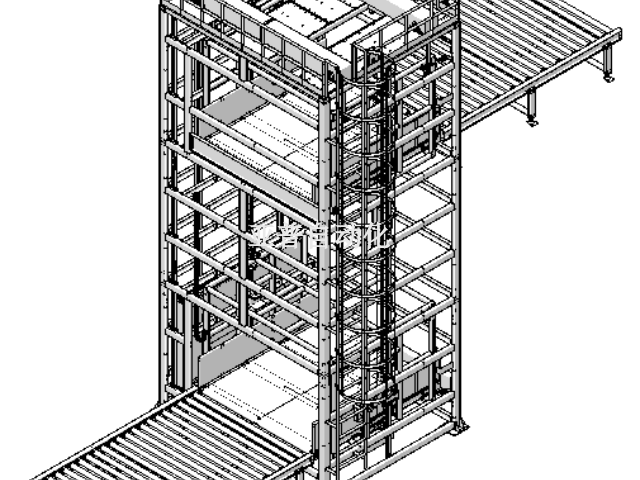
在工业四点零时代,设备不再是孤立的生产单元,而是互联互通的数据节点。托盘输送线滚筒将自动化输送与数字化能力深度融合,让每一台设备都成为工厂数字神经系统的重要组成部分。通过与MES、WMS、ERP等上层管理系统无缝对接,托盘输送线滚筒帮助企业打通了从订单到交付的全流程信息链路。在数字化的深度应用层面,托盘输送线滚筒平台提供了丰富的数据分析功能模块。设备综合效率自动计算模块可根据运行数据自动生成日报和周报,无需人工统计即可准确掌握设备利用率和产能表现。预测性维护模块通过对设备运行数据的趋势分析,在故障发生前发出预警通知,使维护团队能够提前准备备件和安排维修窗口,将非计划停机时间压缩至XX低水平。能耗监测模块实时追踪设备用电情况,可按产线、时段和产品型号进行能耗的精细化分析,为企业的节能降碳工作提供了数据依据。在系统集成方面,托盘输送线滚筒支持OPC UA、Modbus TCP和MQTT等主流工业通信协议,可与市面上大多数品牌的MES和WMS系统实现快速对接。
对于制造企业而言,任何一项生产设备的投资决策都需要经过严谨的经济性评估。穿梭车托盘输送线作为一项物流自动化升级的关键投入,其投资回报周期和长期经济效益是决策者XX为关注的关键指标。从一次性设备采购成本到长期运维支出,再到效率提升带来的间接收益,XX评估穿梭车托盘输送线的经济账有助于企业做出理性的投资判断。从投资成本构成来看,穿梭车托盘输送线的一次性投入主要包括设备采购、安装调试和配套土建三部分。得益于模块化和标准化的产品设计,穿梭车托盘输送线的安装周期通常在数周内即可完成,土建改造工作量也相对较小,有效降低了项目前期的资金压力。在运营阶段,穿梭车托盘输送线的能耗成本只为传统输送方案的百分之六十左右,采用伺服变频技术后,空载时自动降速节能效果更为明显。维护成本方面,穿梭车托盘输送线的模块化设计使故障定位和易损件更换变得简单快捷,标准化备件的采购成本也处于合理区间,年度维护费用控制在设备总投资的百分之三到百分之五之间。滚筒托盘输送线贴标的行业定制版本,针对不同物料特性做专门优化设计保障产线稳定运行。
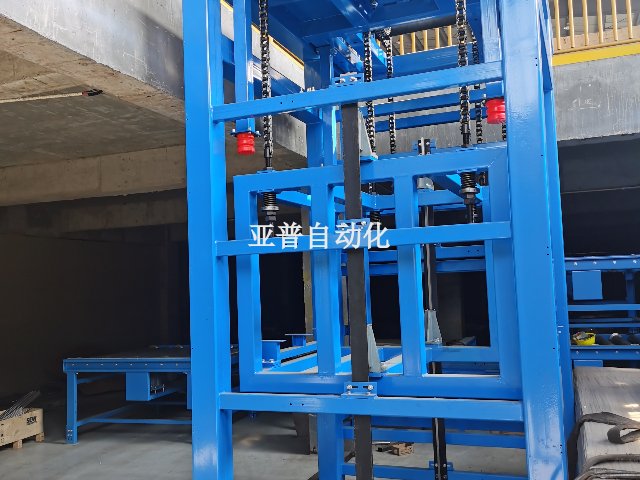
在制造行业的生产实践中,托盘输送线链条正逐步成为提升产线整体效率的关键物流基础设施。传统的物料搬运依赖大量人工操作与叉车转运,不只效率低下,而且在高峰生产时段容易出现物料断供、工位待料等问题,严重制约了产能释放。随着市场对交付周期要求的不断缩短,企业迫切需要一套高效可靠的自动化输送方案来解决内部物流瓶颈。托盘输送线链条采用了先进的伺服驱动技术和分布式控制架构,每段输送单元既可自主运行又可协同作业。系统配备的智能传感模块能实时采集输送速度、负载状态、运行温度等关键参数,并通过工业以太网将数据上传至中控平台。在物料调度方面,托盘输送线链条内置的优化算法可根据各工位的实时需求自动规划优良输送路径,避免了传统固定路径模式下的拥堵与等待。实际应用数据表明,部署托盘输送线链条后产线整体平衡率可提升十五到二十个百分点,设备综合效率明显改善,单位时间产出增幅可达两到三成。综合来看,托盘输送线链条方案从物流维度为制造企业提供了一套系统性的效率提升方案。滚筒跨楼层托盘输送线产品注重投入产出比,配套完善的技术服务与售后支持助力企业提质增效。分拣托盘输送线仓储航空
滚筒托盘输送线检测全生命周期成本低,关键部件使用寿命长更换频率低降低综合运营成本。提升机托盘输送线周转建材
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。托盘输送线顶升移载以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。在仓储环节,托盘输送线顶升移载可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由托盘输送线顶升移载输送至指定的分拣或上线工位。在搬运环节,托盘输送线顶升移载替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,托盘输送线顶升移载通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。提升机托盘输送线周转建材