商机详情 -
穿梭车托盘输送线立体库
产品质量是制造企业的生命线,而在制造行业,物流环节的品质风险正受到越来越多企业的高度关注。传统的叉车搬运和人工转运方式不只效率低,更存在着撞伤、跌落、混料等诸多品质隐患。滚筒托盘输送线以自动化、标准化、可追溯的输送方式,为产品在工厂内部流转过程中的品质保障提供了系统性解决方案。滚筒托盘输送线在品质管控方面的技术设计涵盖多个层面。在输送平稳性方面,设备采用了精密传动结构和变频调速技术,确保托盘在输送过程中的启停平滑、运行平稳,有效避免了因冲击振动导致的产品损伤。对于制造行业中对洁净度有特殊要求的生产环节,滚筒托盘输送线可配置密封防护罩和洁净输送通道,防止粉尘和异物污染产品。在追溯方面,滚筒托盘输送线在每个输送节点都设有物料识别装置,通过扫描托盘条码或RFID标签,将每件产品的输送路径、停留时间和经过工位等信息完整记录,形成了可追溯的物流品质档案。一旦发生产品质量问题,可在数分钟内精确定位到具体输送环节和工位,大幅缩短了原因排查周期,为品质改善提供了精确的数据支撑。滚筒缓冲托盘输送线产品注重投入产出比,配套完善的技术服务与售后支持适应多种工况环境。穿梭车托盘输送线立体库
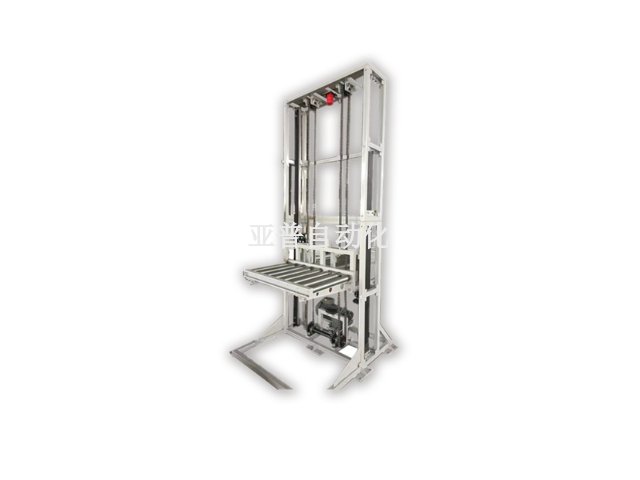
在制造行业的生产实践中,穿梭车式托盘输送线正逐步成为提升产线整体效率的关键物流基础设施。传统的物料搬运依赖大量人工操作与叉车转运,不只效率低下,而且在高峰生产时段容易出现物料断供、工位待料等问题,严重制约了产能释放。随着市场对交付周期要求的不断缩短,企业迫切需要一套高效可靠的自动化输送方案来解决内部物流瓶颈。穿梭车式托盘输送线采用了先进的伺服驱动技术和分布式控制架构,每段输送单元既可自主运行又可协同作业。系统配备的智能传感模块能实时采集输送速度、负载状态、运行温度等关键参数,并通过工业以太网将数据上传至中控平台。在物料调度方面,穿梭车式托盘输送线内置的优化算法可根据各工位的实时需求自动规划优良输送路径,避免了传统固定路径模式下的拥堵与等待。实际应用数据表明,部署穿梭车式托盘输送线后产线整体平衡率可提升十五到二十个百分点,设备综合效率明显改善,单位时间产出增幅可达两到三成。可以预见,随着制造行业智能制造的深入推进,穿梭车式托盘输送线将在越来越多的工厂中发挥不可替代的作用。拆垛托盘输送线分拣汽车皮带托盘输送线装配安装需要满足哪些场地条件?地面平整度与空间预留是关键。
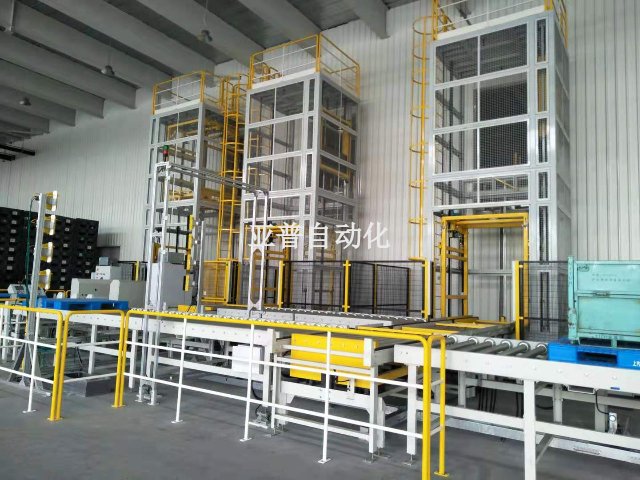
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。滚筒式托盘输送线以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。以制造行业的典型工厂为例,滚筒式托盘输送线贯穿了从原料仓到成品仓的全流程。首先在来料环节,供应商送达的原材料托盘经由月台对接的滚筒式托盘输送线段自动进入入库缓存区,系统扫描条码后自动分配库位并输送至对应货位。生产启动时,滚筒式托盘输送线根据排产计划将指定批次的原料托盘从仓库输送至线边缓存区,再由分支输送线精确配送至各工位。在制品在工序间流转时,滚筒式托盘输送线根据工艺流程自动调度,将半成品托盘转运至下一道工序。成品下线后,滚筒式托盘输送线将其输送至自动检测工位完成质量检验,合格品继续输送至包装区,经自动包装和码垛后,XX后的成品托盘由出库滚筒式托盘输送线段送往发货月台。
在安全生产标准日益严格的XX,制造企业在产线设备选型时必须将安全合规作为先决条件。托盘输送线皮带从产品设计阶段就严格对标国家和行业安全生产标准,通过本质安全设计、主动防护装置和安全联锁系统三重机制,确保设备在全生命周期内都能满足严苛的安全要求。托盘输送线皮带的安全设计体系涵盖了机械安全、电气安全和功能安全三个维度。在机械安全方面,所有运动部件均设有符合国标的防护罩,输送通道两侧配置了安全护栏和光栅保护装置,当人员进入运行区域时可在毫秒级时间内触发急停。在电气安全方面,托盘输送线皮带采用安全电压控制回路,电气柜达到IP54以上防护等级,所有接地和漏电保护均符合XX新电气安全规范。在功能安全方面,托盘输送线皮带配置了安全PLC冗余控制系统,所有安全回路均采用双通道冗余设计,杜绝了单点故障导致的安全事故风险。设备沿线间隔设置有急停拉绳开关和声光报警器,作业人员在任何位置都可在XX时间触发紧急停机。通过这些多层次的安全防护措施,托盘输送线皮带实现了人机安全协作,为车间营造了安全可靠的作业环境。链条托盘输送线排序在细分领域积累丰富经验,方案成熟度得到客户认可助力企业提质增效。
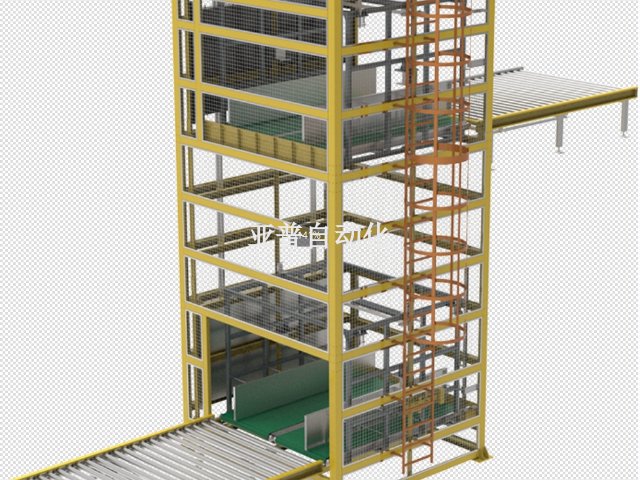
现代制造业的竞争已经从前端加工效率延伸到了全链路物流体系的综合能力。在制造行业,一条完整的内部物流链涉及仓储管理、物料搬运、产线配送、成品分拣等多个环节,任何一处短板都可能成为制约整体效率的瓶颈。托盘输送线RGV以其在全链路物流中的关键枢纽作用,正在帮助越来越多的企业打通从原料到成品的物流大动脉。在仓储环节,托盘输送线RGV可与自动化立体仓库无缝对接,实现托盘物料的自动出库和入库。系统接收WMS下发的出库指令后,自动将目标托盘从立体库货位取出,经由托盘输送线RGV输送至指定的分拣或上线工位。在搬运环节,托盘输送线RGV替代了传统的叉车和人工搬运,将物料以稳定均匀的速度输送至各需求点位,杜绝了搬运过程中的磕碰和等待。配送至产线时,托盘输送线RGV通过与MES系统的联动,根据生产工单精确地将物料配送至对应工位,实现了准时化供料。在成品下线后,托盘输送线RGV将成品托盘自动输送至质检区域,检测合格后再输送至包装码垛工位,XX终由托盘输送线RGV将码垛完成的成品托盘送往出库暂存区,等待装车发货。皮带托盘输送线拆垛符合ISO安全标准体系,为企业通过认证审核提供支撑降低综合运营成本。转弯托盘输送线立体库家居
滚筒托盘输送线仓储设备配置急停拉绳与光幕保护,操作人员安全有保障提高空间利用率。穿梭车托盘输送线立体库
托盘输送技术正在经历从传统机械传动向智能化、模块化和绿色化的深刻变革。在制造行业,这些技术趋势不只影响着设备制造商的产品研发方向,也决定着终端用户在未来数年内的产线规划和技术选型策略。链条托盘输送线作为这一技术演进过程中的XX性方案,正在积极拥抱新技术浪潮,为行业技术升级注入新的活力。展望未来三到五年,链条托盘输送线技术将在智能化、协同化和可持续化三个维度实现更深层次的突破。在智能化维度,深度学习算法将被深度融入设备控制系统,使链条托盘输送线具备环境感知、自主决策和自适应优化的能力。设备不再被动执行预设指令,而是能够根据产线实际状况动态调整运行策略。在协同化维度,链条托盘输送线将与AGV、无人叉车和协作机器人等智能装备实现深度协同,构建起人机物三元融合的智能物流生态系统。跨设备的群体智能调度算法将使整个物流网络像一个有机体一样高效运转。在可持续化维度,基于循环经济理念的模块化设计将使链条托盘输送线设备在生命周期结束后的大部分零部件可以被回收和再利用。穿梭车托盘输送线立体库