商机详情 -
广西单点加压金相磨抛机OEM贴牌
金相研磨机的磨盘直径有200mm、230mm、250mm、300mm可选!大直径的研磨盘会增加试样在给定时间内的运动距离。例如,转速一样时,试样在直径10英寸或直径12英寸(250或300mm)研磨盘上的运动距离,分别是在8英寸(200mm)直径研磨盘上运动距离的。因此当使用10英寸或12英寸(250或300mm)研磨盘时,建议将时间减少为8英寸(200mm)研磨盘的80%或67%。大直径的研磨机的试样制备时间要短,但耗材消耗稍多,所以大直径的研磨机更适合试样数量多试样尺寸大的地方使用。镍和镍合金是面心立方晶格结构,制备方法基本上和奥氏体不锈钢一样。纯镍比镍合金要难制备。Ni-Fe磁性合金,要制备无划痕的表面非常困难,除非采用震动抛光。Monel(Ni-Cu)合金和高抗蚀(Ni-Cr-Fe)合金要比镍基高温合金难制备多了。固溶退火镍基高温合金要比沉淀硬化镍基高温合金难制备。金相磨抛机在超薄金相试样磨抛中的应用技巧?广西单点加压金相磨抛机OEM贴牌
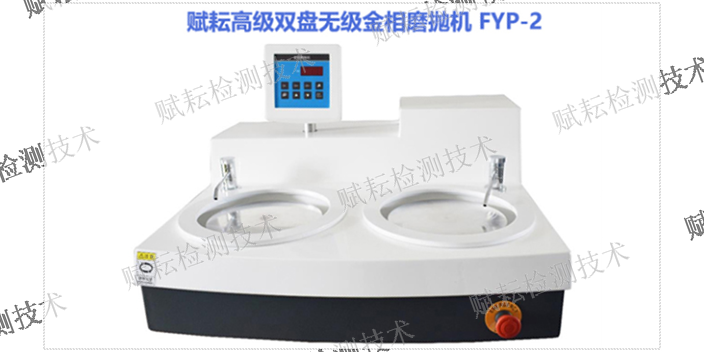
高级单盘无级单盘金相磨抛机FYP-1,简介:1.该机外形新颖美观,集污盘和外罩采用ABS加厚料整体吸塑制成。2.壳体表面采用汽车喷涂工艺4层漆面处理,外表光亮抗污,表面污渍易打理,该机经久耐用,维护保养方便。3.本机电机采全铜线圈电机,转动平稳,噪音低,寿命长。4.水笼头采用全铜材质,手感好,寿命长,不生锈。5.本机盘径大跳动度小,制样效率高,效果好。金相试样制备过程中,试样的研磨与抛光是二项非常重要的工序,通常是采用金相试样预磨机和金相试样抛光机二种设备来完成,为适应我国工业和科技发展的需要,结合用户的使用要求,赋耘公司新设计制造的金相试样磨抛机.该机外形新颖美观,集污盘和外壳采用加厚ABS塑料整体吸塑工艺制成,该机经久耐用,维护保养方便,使用时只需更换磨盘砂纸或抛盘抛光布,就能完成各种试样的粗磨\细磨\干磨\湿磨及抛光等各道工序,为扩大不同试样的制备要求,该机的磨,抛盘直径均大于国内同类产品。
河南轴承钢金相磨抛机代理加盟具有自清理结构的金相磨抛机。
赋耘检测技术(上海)有限公司金相磨抛机金相试样的磨制A、磨平即粗磨:可用砂轮机或砂纸将试样磨平,注意冷却。B、磨光即细磨:通过由粗到细的砂纸磨制,去除表面较深的磨痕及表面加工变形层。每更换一次砂纸,转90度,将上道的划痕去除。金相砂纸磨料一般为碳化硅和氧化铝。注意冷却。C、抛光:去除细微磨痕和表面变形层,使磨面成为无划痕的光滑镜面。有机械抛光和电解抛光。机械抛光:常用的为金刚石研磨膏。电解抛光:采用电化学溶解作用使表面达到抛光的目的。
赋耘检测技术生产的金相研磨机磨盘直径有200mm、230mm、250mm、300mm可选!大直径的研磨盘会增加试样在给定时间内的运动距离。例如,转速一样时,试样在直径10英寸或直径12英寸(250或300mm)研磨盘上的运动距离,分别是在8英寸(200mm)直径研磨盘上运动距离的。因此当使用10英寸或12英寸(250或300mm)研磨盘时,建议将时间减少为8英寸(200mm)研磨盘的80%或67%。大直径的研磨机的试样制备时间要短,但耗材消耗稍多,所以大直径的研磨机更适合试样数量多试样尺寸大的地方使用。钴和钴合金要比镍和镍合金难制备。钴是一种非常硬的金属,六方密排晶格结构,由于机械孪晶而敏感于变形损伤。研磨和抛光速率比镍、铜或铁都要低。钴和钴合金的制备类似难熔金属。与其它金属和合金相比,虽然钴是六方密排晶格结构,但交叉偏振光不是非常有用的检查方法。金相磨抛机的磨抛盘更换步骤及注意事项?
金相研磨机磨盘直径有200mm、230mm、250mm、300mm可选!大直径的研磨盘会增加试样在给定时间内的运动距离。例如,转速一样时,试样在直径10英寸或直径12英寸(250或300mm)研磨盘上的运动距离,分别是在8英寸(200mm)直径研磨盘上运动距离的。因此当使用10英寸或12英寸(250或300mm)研磨盘时,建议将时间减少为8英寸(200mm)研磨盘的80%或67%。大直径的研磨机的试样制备时间短,但耗材消耗稍多,所以大直径的研磨机更适合试样数量多试样尺寸大的地方使用。陶瓷材料特别硬和脆,可能含有孔洞,必须用金刚石切割片切割。如果试样需要热腐蚀,那么试样必须用树脂镶嵌,但环氧树脂真空填充孔洞可以不被执行。由于陶瓷自身的特点,所以不需要考虑变形和挂灰的问题,但制备过程中可能会产生裂纹或晶粒破裂问题。拔出是陶瓷制备的主要问题,因为会把拔出当成孔洞。采用拍击,金属黏结金刚石盘,硬研磨盘或硬抛光布的机械制备非常成功。SiC砂纸对陶瓷材料几乎无效,因为两者几乎一样硬。因此,在所有制备的步骤中,几乎全部使用金刚石。陶瓷材料制备时的载荷比较高,经常超过手工制备时的载荷。金相磨抛机的转速调节范围及对金相制样的影响?江西赋耘金相磨抛机厂家直销
磨抛机的磨抛轨迹对磨抛质量的影响?广西单点加压金相磨抛机OEM贴牌
金相抛光机金相自动磨抛机金相磨抛机磨抛机磨光机金相研磨机研磨应从细的研磨颗粒着手,这样几分钟内将获得一个初始的平面以去除切割的干扰影响。研磨颗粒粒度180到240(P180到P280),足够应对砂轮切割机切下的表面了。钢锯,带锯,或其它粗的表面,通常用120到180粒度的研磨颗粒着手即可。有效的研磨要求每一步的研磨颗粒要比上一步的小一或两个标号。一个较理想的研磨顺序包括220或240,320,400,和600粒度的SiC砂纸(P240或P280,P400,P600和P1200)。这种研磨顺序是一种较“传统”的顺序。每一个研磨步骤的本身都会产生损伤,都可去除上一步的损伤。随研磨颗粒粒度标号的增加,损伤的深度将减小,金属去除速率也下降。对于给定粒度的研磨颗粒,较软材料的损伤的深度将比较硬材料的损伤的深度要大。广西单点加压金相磨抛机OEM贴牌