商机详情 -
上海包埋低倍腐蚀价目表
低倍腐蚀在材料缺陷检验中具有实际用途。在铸件和铸锭的检验中,酸蚀法可用于观察晶粒的大小、形状及分布情况,检查是否存在疏松、缩孔、夹杂、气泡和裂纹等铸造缺陷。对于锻件,低倍腐蚀能够显示锻造流线的走向和连续性,检查是否存在发纹、折叠、翻皮等锻造缺陷。在焊接接头的质量评估中,低倍腐蚀可用于观察焊缝的组织状况,判断焊接工艺是否合理。钛合金锻件的低倍检验可用于检测α相偏析与β斑等组织不均匀性。对于高速钢,低倍组织的好坏对其锻造性能有直接影响。通过这些检验,可以及时发现材料的质量问题,为工艺调整提供依据。低倍腐蚀浸蚀方法有哪几种?上海包埋低倍腐蚀价目表
深海环境材料的腐蚀行为研究对海洋工程至关重要。某海洋研究机构开发的高压腐蚀装置,可模拟5000米水深的压力环境(50MPa)与腐蚀性海水成分。通过低倍腐蚀分析,发现钛合金在高压环境下的点蚀扩展速率较常压降低40%,为深海装备选材提供实验依据。极端温度条件下的低倍腐蚀技术也在发展。某能源实验室开发的液氮冷冻腐蚀法,将样品冷却至-196℃后进行化学腐蚀。该技术在铝合金超 低温脆化研究中,成功显示出-200℃环境下形成的微裂纹网络,为低温容器设计提供微观数据支持。浙江耐用低倍腐蚀怎么选择如何建立低倍腐蚀的数值模拟模型?
国际标准组织修订的ISO4969-2025《钢的低倍组织检验方法》新增数字图像分析要求。新标准规定腐蚀后图像的分辨率需≥150dpi,缺陷测量误差≤±0.1mm。某检测机构通过升级图像处理算法,实现夹杂物面积的自动计算,重复性标准差小于0.05mm²,符合ASTME3标准要求。腐蚀过程的数字化管理系统逐步普及。某汽车零部件企业搭建的腐蚀工艺数据库,记录不同材料的腐蚀参数与效果。通过机器学习算法优化腐蚀剂配方,使高强钢的腐蚀时间从25分钟降至12分钟,同时保持组织对比度稳定,年节约试剂成本20万元。
试样截取是低倍腐蚀检验的第一步,截取位置和方法直接影响检验结果。根据GB/T 226-2015标准的规定,试样截取部位、数量和试验状态按有关标准、技术条件或双方协议执行。取样可使用热锯、冷锯、火焰切割、剪切等方法,但必须去除由于取样造成的变形和热影响区。试样检验面距切割面有明确的参考尺寸:热锯切割时不小于20毫米,冷锯切割时不小于10毫米,火焰切割时不小于25毫米。横向试样的检验面应垂直于钢材的延伸方向,纵向试样的检验面一般应通过钢材的纵轴。这些尺寸要求的目的在于确保检验面能够表示材料的真实组织状态,避免切割热影响或加工变形对腐蚀结果的干扰。若发现材料或产品有严重宏观缺陷时,可停止该批材料的加工与生产,避免造成更大的损失如何根据不同材料需要选择不同的低倍腐蚀剂?
全自动低倍组织酸蚀利用PLC进行过程控制,可以自动完成钢样夹紧,启动酸液泵、电极通电、流量安全控制等功能,而且还可精确控制每个环节的处理时间,以保证检测结果的一致性。电解腐蚀机循环使用的酸液储存在一个内置的储酸槽中.每槽酸液大约可浸蚀几百个试样.之后将废酸排放掉并加入新的酸液。钢样在酸蚀时通过电化学反应.在钢样浸蚀面形成大约,然后通过辊刷和清洗工序将胶状层洗掉.并进入干燥工位进行干燥,之后就可以进行钢样的低倍组织及缺陷的检测和评价。全自动电解酸蚀机所采用的检测方法符合国家标准GB226-91《钢的低倍组织及缺陷酸蚀检验法》的要求。全自动电解腐蚀机优点:1、提高检测效率;2、全自动电解腐蚀机可实现钢样检测过程的精确控制,因此与传统的检测方法相比检测结果的准确性和可重复性提高;3、不需要对钢祥和酸液进行加热;4、酸蚀时间大约只有传统热酸浸蚀法的I/10;5、酸液的需求量和消耗量只有传统热酸浸蚀法的I/10;6、“酸烟”的产生及排放减少;7、酸液可在10-40°C范围内正常使用;8、PLC自动控制,减少人工工作量;9、利用可更换的卡具,同时可进行多个钢样的检测。冷酸蚀低倍检验的操作步骤。浙江优势低倍腐蚀销售厂家
低倍腐蚀三种腐蚀方法的优缺点。上海包埋低倍腐蚀价目表
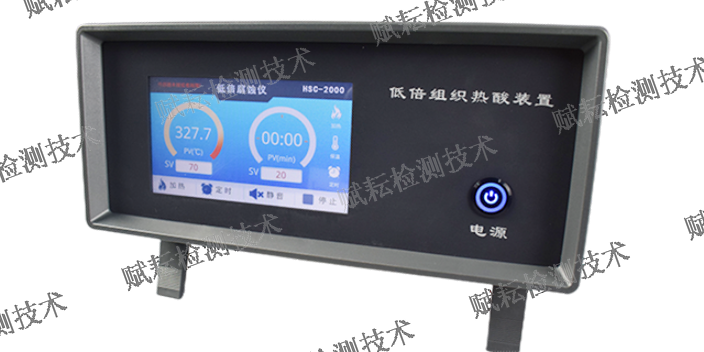
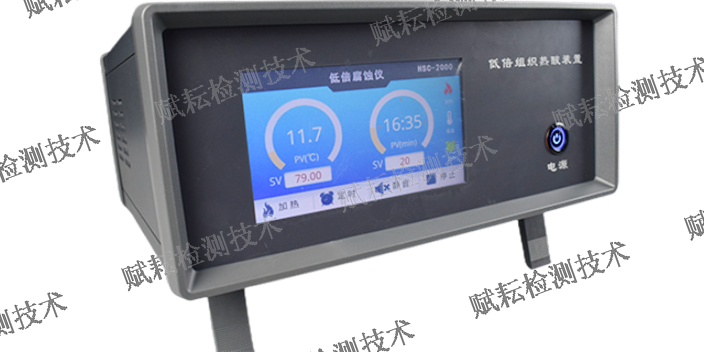
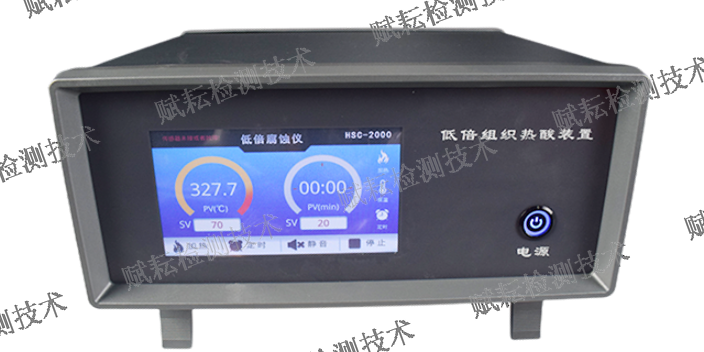
赋耘低倍组织热酸蚀装置采用计算机及可控硅控制低倍组织热酸蚀过程,配备PID温度控制计算方法,该方式有助于减小低倍组织制样过程中的温度波动。控温范围覆盖室温至100摄氏度,温度控制精度误差在±1摄氏度以内。操作时,在酸蚀槽中加入适量1:1的盐酸水溶液,需留意液面高度应高于电加热器的加热部分,否则可能造成干烧损坏。通过触摸屏设定加热温度(按标准一般设定为70摄氏度)和保温时间(一般设定为20分钟),启动加热后加热灯亮起。当液体温度达到设定值时,加热灯熄灭同时蜂鸣器发出提示音,此时可将样品放入酸蚀槽并启动定时。待设定的保温时间结束后,蜂鸣器再次鸣叫提醒取出样品。整个过程中温度受到控制,盐酸挥发量相对减少,有助于改善工作环境上海包埋低倍腐蚀价目表