商机详情 -
广州模组集成动力锂电池生产设备联系方式
存量储能电池工厂老旧产线智能化升级改造成为行业常态,依托工业传感、AI视觉、MES数字化管控技术,从单机改造、在线质检、设备运维三大维度分步落地升级,在控制改造成本的前提下实现提质降本。单机改造优先聚焦搅拌、涂布、叠片、化成分容等高价值设备,在设备关键点位加装温度、压力、转速、位移等传感采集元件,实时抓取工艺运行数据并同步上传MES系统,替代传统人工纸质记录,参数异常系统自动预警、联动微调设备工况。质检环节用AI视觉在线检测替换人工抽样检查,极片裁切毛刺、电芯焊接缺陷、封装漏气等问题在线实时识别剔除,有效降低不良品流转至后道工序带来的原料损耗。整线层面通过数字孪生搭建虚拟产线,仿真测算工位产能瓶颈,优化设备排布与生产排班,提升设备综合稼动率。设备运维加装远程故障诊断模块,设备故障后工程师远程调取运行数据定位故障点位,缩短停机检修时长,减少产线停工损耗。中小储能工厂采用分步改造方案,优先升级后段化成分容与PACK检测设备,循序渐进完成全产线数字化升级,虽然前期产生改造投入,但从长期生产来看,良品率提升、人工缩减、能耗下降带来的成本优化,能够在量产周期内逐步覆盖改造支出。 成型电池性能参数贴合行业常规制作要求。广州模组集成动力锂电池生产设备联系方式
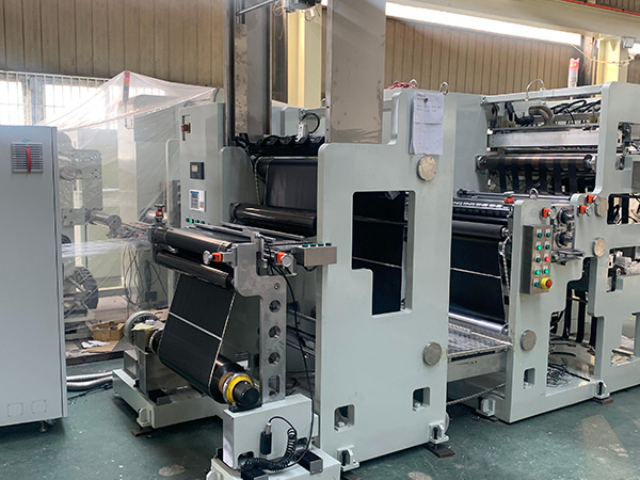
乘用车动力电池主打高能量密度、超薄高负载极片,对应辊压机在轧辊精度、压力区间、走带控制上做精细化升级,从硬件到工艺参数区别于常规储能机型。辊面普遍采用超高精度镜面抛光,粗糙度Ra≤μm,辊缝静态校准精度优于±1μm,主流幅宽集中在500-800mm,适配中小幅宽车用极片;液压系统选用高频响应伺服油缸,线压力可调范围2200kN/m-4200kN/m,适配高镍三元高压实工艺需求。设备优先标配全流程热辊结构,辊温85℃-120℃分段可调,搭配进口在线β射线测厚装置,厚度数据毫秒级反馈,实时动态补偿辊缝,极片面密度波动管控在±以内。走带张力采用多段闭环控制,放卷、入辊前、出辊后、收卷四段张力分开设定,规避超薄6μm-8μm铜铝箔拉伸形变,高速量产机型辊速稳定在60-100m/min,兼顾效率与良品率。选型层面,高镍三元正极产线必配热辊机型,磷酸铁锂刀片动力电池可根据产能预算灵活选配冷热两用机型;小批量试制产线选用可快速换辊的模块化机型,方便切换多款容量电芯生产。整机预留MES、视觉检测接口,可和前后段涂布、分切设备联动调速,实现涂辊工序线速匹配,减少极片中转磕碰损耗,适配头部动力电池工厂智能化整线布局。 湖南方形动力锂电池生产设备厂家报价加工流程层层管控,减少成品不良品产出量。
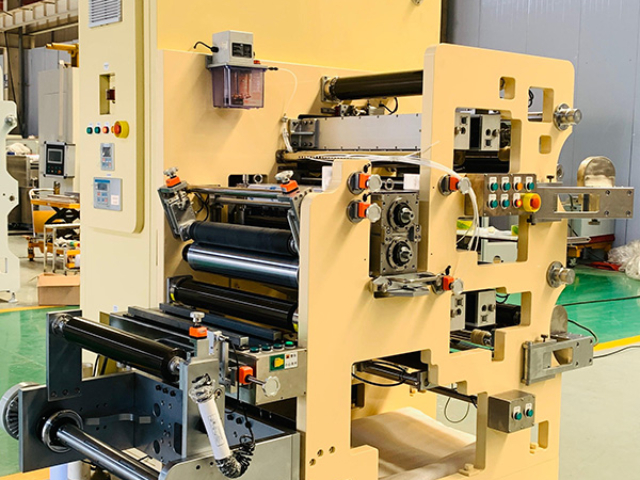
储能锂电池量产产线沿用极片制备、电芯装配、电芯活化三段式设备架构,受产品主打长循环、低成本、大容量的产品定位影响,三段设备投入占比和车用动力锂电存在明显区分,行业统计前段极片设备约40%、中段装配设备约38%、后段化成分容与检测设备约22%,大容量方形磷酸铁锂储能电芯产线会适度提高叠片、注液、分容设备投入占比。前段聚焦浆料制备与极片成型,双行星搅拌机、宽幅挤压涂布机、大辊径辊压机为标配,适配储能磷酸铁锂浆料高固含量、高粘度的物料特性;中段以大容量叠片机、大功率激光焊接机、大计量真空注液设备为,市面主流储能电芯单只容量普遍在150Ah~320Ah,设备腔体、工装尺寸相较小容量车用电芯设备做扩容设计;后段侧重长时间静置、小电流化成与多档位容量分选,大容量化成分容机柜是后段配置。产线规划阶段,户用小容量储能与工商业大容量储能在设备选型上分层,户储兼顾柔性换型,产线设备偏向模块化可快速换工装;大型电网侧储能工厂偏向单规格大批量生产,选用宽幅、高速固定式生产设备。同时储能车间洁净管控标准略低于动力电池产线,涂布车间维持万级洁净,注液工位控制在-45℃以内即可满足生产,在配套除湿、净化设备投入上有效控制建厂成本。
注液完成后的电芯需要进入恒温静置烘烤设备,依靠控温环境促进电解液充分浸润电极材料内部孔隙,是化成工序之前的必备预处理工序,软包、铝壳动力电池均需经过该环节处理。设备主体为密闭恒温烘箱,内部划分多个温控腔体,常规静置温度区间40℃~60℃,静置时长依照电芯容量从12h至72h灵活调整,大容量储能动力电池静置周期更长。烘箱内部配备循环热风系统,保证腔体内各点位温差≤±2℃,避免局部电芯温度偏高造成电解液变质。设备兼顾除湿功能,持续排出腔体内部微量水汽,隔绝外界潮湿空气进入。静置设备分为批次箱式机型与连续隧道式机型,小批量试制选用箱式静置炉,GWh量产线搭配连续隧道静置设备,电芯由输送线自动进出温区,无需人工周转。生产中不同配方电芯静置工艺分开管控,三元体系与磷酸铁锂体系电解液浸润速率存在差异,对应温度、静置时间设置参数。烘箱加装超温断电保护装置,温控异常自动停机并启动散热,规避高温引发电芯热异常风险,设备运行数据接入产线MES系统,实时监控腔体温度变化曲线。 适配软包圆柱等多类型电池极片压实加工。
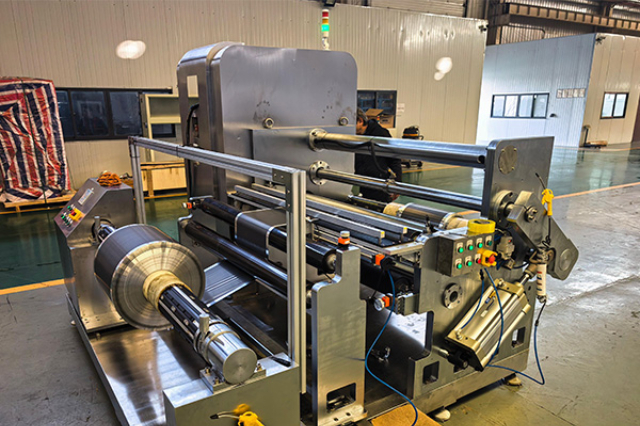
超声波焊接设备是储能中段极耳与汇流片连接的标配装备,依靠高频振动摩擦实现铜铝箔固态熔接,储能大容量电芯极耳层数更多、导电截面积更大,相较车用动力电池,设备需要提升焊接压力与功率规格,适配多层铜铝极耳同步焊接需求。设备由超声波发生器、换能器、耐磨焊头、伺服承压底座组成,焊接振幅、保压时长、焊接压力三项参数随极耳层数调整,铜极耳与铝极耳理化性能不同,生产换型时更换焊头材质与工艺参数即可。焊缝常见不良分为虚焊与过熔,虚焊会增大电芯内阻,大电流充放电时局部温升偏高,过熔则极耳断裂断路,影响储能模组整组导通。储能量产产线在焊接工位搭配在线视觉成像与抽样内阻检测,系统扫描焊缝轮廓,自动标记不良电芯分流返修。随着多极耳储能电芯普及,多头同步超声波焊机逐步替代单头机型,单次完成多点极耳焊接,提升中段产线流转效率。焊头属于高频损耗配件,结合储能单日产能制定定期打磨更换计划,保障长时间连续焊接稳定性,设备配套数据存储模块,记录每批次焊接工艺参数,后续出现不良品可快速溯源排查工艺异常。 可组合搭建产线,灵活适配不同产能规划。广州模组集成动力锂电池生产设备联系方式
设备匀速辊压作业,弱化极片表面涂层脱落现象。广州模组集成动力锂电池生产设备联系方式
方形铝壳大容量储能电芯依靠光纤激光封焊设备完成壳体与顶盖密封,焊缝密闭性直接阻隔水汽渗入电芯,是保障储能电芯长循环使用的关键工序,储能铝壳壳体壁厚、外形尺寸普遍大于乘用车动力电池壳体,对应激光功率、工装定位结构针对性调整。整机包含光纤激光器、伺服移动模组、精密定位夹具、烟尘净化装置、焊缝在线检测单元,工装夹具定位精度控制在以内,电芯摆放偏移容易出现焊缝跑偏、局部漏焊。生产分为顶盖环焊、注液孔封口两道工序,环焊完成电芯主体密封,注液工序结束后再做注液孔封焊。铝壳导热系数高,瞬时激光高温易造成壳体轻微形变,设备配套定点惰性气体冷却气路,实时降温控制壳体变形量在合理范围。施焊过程同步启用焊缝视觉追踪系统,实时识别焊缝气孔、断焊等缺陷并标记不良电芯。对比传统电阻封口工艺,激光焊焊缝致密性更优,良品率更高,现阶段新建储能量产产线基本全部配置自动化激光封焊设备,搭配上下料机械手实现电芯无人流转焊接。部分兼容型设备可通过更换工装,同步适配多款不同高度、厚度储能铝壳电芯,提升产线柔性生产能力。 广州模组集成动力锂电池生产设备联系方式
武汉千里马电源机械制造有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在湖北省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**武汉千里马电源机械制造供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!