商机详情 -
广州动力锂电池生产设备
储能电芯涂布、注液、化成工序对车间温湿度、洁净度指标要求严苛,除工艺主机外,恒温除湿机组、无尘净化系统、废气废液处理设备是储能产线不可缺少的配套设施,直接影响主机使用寿命与电芯良品率。涂布车间维持万级洁净等级,注液、电芯二次烘烤工位提升至千级洁净标准,多级滤网净化系统循环过滤空气粉尘,粉尘附着极片容易造成电芯内部短路报废。注液车间配置深度除湿机组,稳定在-40~-55℃区间,隔绝空气中水分子破坏电解液化学稳定性;储能磷酸铁锂负极以水性浆料为主,涂布烘箱无大量NMP废气,配套简易水汽处理设备即可,正极少量有机溶剂配套冷凝回收装置,回收挥发溶剂、满足环保排放规范。整套辅助设备和工艺主机联动运行,车间温湿度、数值异常时机组自动调节功率并预警运维人员。中小储能建厂容易忽略配套设备投入,出现洁净、不达标进而拉高制程不良率,伴随环保管控日趋规范,废气、废液处置配套设备成为储能工厂基建标配,目前国产配套设备国产化率稳步提升,帮助企业控制建厂综合投入成本。 加工流程层层管控,减少成品不良品产出量。广州动力锂电池生产设备
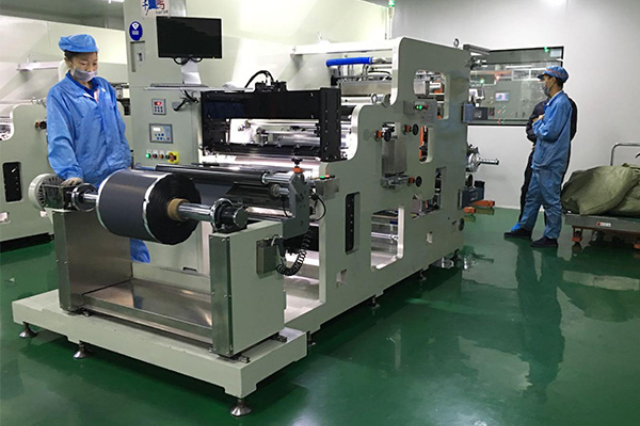
气密性检测用于储能电芯封焊/热封后的密封性筛查,壳体微量漏气会造成水汽侵入内部,诱发电芯胀气、容量快速衰减,直接缩短储能系统使用年限,当前储能产线主流采用氦检、压差检漏两种检测方案,依照产品应用场景差异化选型。工商业、电网侧储能电芯优先选用氦质谱检漏设备,检测灵敏度可达10⁻⁷Pa・m³/s,能够捕捉极细微漏点;经济型户用储能产品选用压差式检漏设备,设备投入更低、检测速度更快,适配大批量低成本生产需求。氦检设备由密闭真空舱、氦气供给系统、高精度检漏仪组成,电芯入舱后充入微量示踪氦气,仪器捕捉舱体内泄漏氦气含量判定密封优劣。设备在线集成于封装流水线,电芯自动上下料、舱体自动开合,单颗电芯检漏周期控制在数秒。软包储能电芯除侧边热封检漏外,顶封边同步全检,热封夹料、褶皱是高频漏气诱因;铝壳电芯重点检测顶盖环焊与注液孔封口焊缝。设备定期使用标准漏孔校准仪器精度,避免设备漂移带来误判、漏判,检测数据同步上传生产系统,不良电芯归集单独返修或报废,稳定成品出厂良品率。 广州户用储能储能锂电池生产设备哪里有卖的设备性能逐步优化,契合锂电制造发展趋势。
国内头部动力电池工厂加速老旧产线智能化升级改造,依托工业互联网、数字孪生、AI视觉检测技术改造单机设备与整线联动系统,智能化改造集中在数据采集、在线质检、设备运维三大方向。单机改造方面,在搅拌、涂布、卷绕等关键设备加装各类传感采集元件,实时抓取温度、压力、转速、尺寸等工艺数据,数据同步上传MES生产管理系统,替代传统人工纸质记录,工艺参数异常系统自动预警并联动设备微调。质检智能化替换人工抽检,全工序铺设AI视觉检测设备,极片缺料、电芯焊接不良、封装漏气等缺陷在线实时剔除,产品不良率得到明显下行。整线层面依托数字孪生搭建虚拟产线,仿真模拟设备运行状态与产能排布,提前预判产线瓶颈工位,优化设备排布与生产排班,提升设备综合稼动率。设备运维智能化搭载远程故障诊断模块,设备异常后工程师远程调取运行数据定位故障点,缩短停机维修时长,减少产线停工损耗。中小电池工厂智能化改造分步落地,优先改造涂布、化成分容等高价值关键设备,循序渐进完成全产线数字化升级。智能化改造虽带来前期设备投入增加,但从长期生产来看,良品率提升、人工缩减、能耗下降带来综合生产成本优化,成为锂电工厂长期提质增效的主流方案。
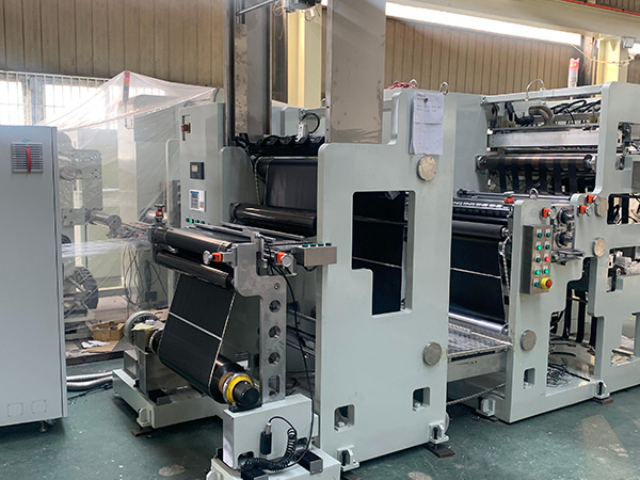
辊压分切一体机将辊压、分条两道工序整合在单台设备,取消辊压后极片复卷转运环节,极片辊压成型后直接进入分切工位裁切分条,是近年锂电宽幅极片量产热门机型,在大型储能工厂应用普及度快速提升。集成化优势体现在三方面:一是省去极片一次收卷、二次放卷工序,减少人工上下料工时与极片转运磕碰、表面划伤损耗,原料利用率提升2%左右;二是两道工序线速联动同步,中控统一调速,规避单机速度错配带来的极片拉扯报废,整线占地面积缩减30%,帮助工厂优化车间空间布局;三是整套设备共用一套放卷、纠偏、测厚系统,减少重复配件投入,相较两台单机拆分采购,设备综合投入更经济。设备分为储能宽幅款与动力窄幅款,储能机型适配1200-1500mm超宽极片,辊后多刀同步分切,单次分切多条成品极片;动力机型幅宽偏小,搭配高精度硬质合金刀组,严控分切毛刺。设备短板在于工艺切换灵活性弱于分体单机,更换极片规格需同步调整辊压参数与分切刀距,小批量多规格试样生产适配性偏弱,因此户储多规格柔性产线仍选用分体式辊压机+分切机组合,大批量单规格量产优先一体机方案。 机身减震设计有效,削弱作业产生的震动幅度。
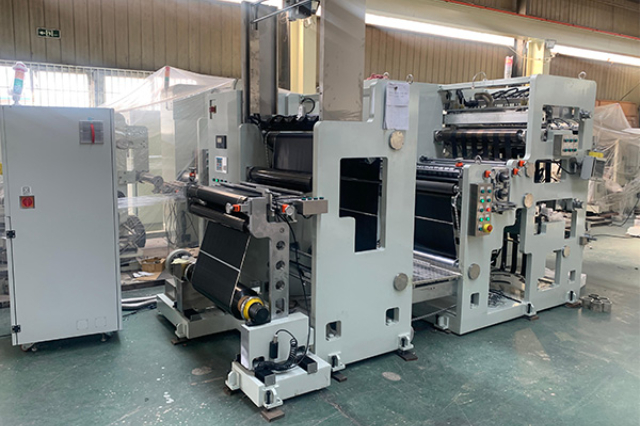
动力电池量产产线普遍划分为前段极片制备、中段电芯装配、后段化成分容三大设备体系,整套产线由数十种工艺装备串联组成,设备投入成本在整条动力电池建厂投资中占比处于较高水平,行业统计前段、中段、后段设备价值占比大致为44:36:20,不同电池形态(方形、圆柱、软包)会小幅调整设备配置方案。前段作为电池性能奠基工序,装备围绕浆料混合、极片成型设计,真空搅拌机、狭缝挤压涂布机、精密辊压机是标配设备;中段聚焦裸电芯成型与密封封装,卷绕/叠片设备、激光焊接设备、真空注液设备成为工艺;后段侧重电芯电化学与性能分选,化成分容柜、气密检测设备、PACK组装设备构成主力配置。产线设备选型需要结合电芯配方、产能规划、车间洁净等级综合确定,磷酸铁锂与三元材料产线在搅拌转速、涂布面密度、辊压压缩率等设备参数设置上存在差异化标准。现阶段国内动力电池工厂逐步由单机生产转向整线联动自动化生产,MES生产管理系统与各类工艺设备对接,实现生产数据实时采集、参数溯源,帮助生产端管控工序不良率。 双侧压力同步管控,保障整片极片受压均衡程度。湖南大容量储能锂电池生产设备销售公司
辊压成型规格合规,贴合行业基础生产规范。广州动力锂电池生产设备
在线测厚是辊压机实现智能化闭环调控的配套,行业主流分为β射线测厚、激光测厚两大技术路线,两类设备安装在轧辊出料端收卷前段,实时连续采集极片厚度与面密度数据,反向联动液压系统自动修正辊缝与压力。β射线测厚依托射线穿透极片后的衰减数值换算面密度,测量精度高、不受极片表面粗糙度干扰,正负较高精度极片通用,多用于动力电池产线;激光非接触测厚依靠上下激光头测距计算厚度,设备采购与运维成本更低,无辐射防护需求,是储能经济型产线优先方案。闭环控制整套流程分为数据采集、运算比对、参数微调三步:测厚传感器每秒数十次上传实测数据至PLC中控,系统和预设标准厚度比对,出现厚度超标时,中控下达指令给液压伺服机构,微米级微调上下轧辊间隙,厚度偏厚则缩小辊缝加压,厚度偏薄则抬升辊缝泄压,全程无需人工现场改参。系统支持数据实时存储,单卷极片全段厚度曲线自动留存,后续分切出现不良可回溯辊压工艺波动问题。中低端老旧产线早期无在线闭环配置,依靠人工定时取样抽检、停机手动调参,厚度一致性管控难度大,当前存量产线智能化改造首要加装测厚闭环模块,改造后极片不良率可下降15%以上。 广州动力锂电池生产设备
武汉千里马电源机械制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在湖北省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来武汉千里马电源机械制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!