商机详情 -
湖北光学级PET膜分切机厂家推荐
锂电池隔膜分切机是隔膜基膜、陶瓷涂覆隔膜后段精加工关键设备,负责将宽幅母卷隔膜纵向裁切为电芯生产适配窄幅卷材,产品配套动力锂电、储能电池、消费数码电池全产业链,整机由铸铁机架、放卷单元、双点位EPC伺服纠偏、多段闭环张力、精密刀座裁切、负压除尘防静电、滑差轴收卷七大模块集成,全自动完成上料、纠偏、裁切、除屑、成品收卷全流程作业。设备机架采用一体铸造结构并经过去应力时效处理,有效吸收高速运转振动,规避刀组间隙偏移;放卷工位配置气胀卷轴,适配外径700~1100mm隔膜母卷,搭配伺服阻尼组件平缓释放卷材,缓解超薄隔膜开卷瞬间拉力突变引发拉伸断裂问题。放卷出料、入刀前端分别布设光电EPC纠偏模组,红外传感器实时追踪隔膜边缘,伺服机构毫秒级修正横向偏移,常规机型走带偏差管控在±,保障分切宽度尺寸合规。裁切单元可按需换装硬质合金圆刀与剃刀两种结构,圆刀适配12μm以上干法PP隔膜、陶瓷涂覆隔膜,剃刀多用于5~9μm超薄湿法PE隔膜;整机拆分放卷、入刀、出料、收卷四段张力调控,适配不同基材拉伸特性。刀位配套定点负压吸尘与多点离子防静电装置,实时收集裁切碎屑、中和膜面积聚静电;收卷端搭载模块化滑差轴。 设备适配储能电池隔膜加工制作相关工序。湖北光学级PET膜分切机厂家推荐
EPC光电伺服纠偏系统采用放卷、入刀前置双点位布局,是管控极片横向走带轨迹、保障分切尺寸精度的关键电控单元,依靠红外光电传感器持续捕捉极片金属集流体边缘,数据实时传输至伺服控制器,驱动纠偏底座快速平移修正偏移,整套运行分为信号采集、数据比对、伺服执行三个环节。传感器高频采集边缘点位信息,和系统预设基准数值对比,偏移超出设定阈值后伺服电机快速微调,常规机型纠偏响应速度≤,整卷走带偏移稳定在±,高压精密超容产线精度可管控至±。量产跑偏故障分为设备故障、原料缺陷两类:设备侧常见传感镜头积灰遮挡光路、导轨缺油运行卡顿、伺服驱动气压波动,整改方式为每班使用无尘布清洁感应镜头,每周加注导轨润滑油脂,月度校验气动系统压力;原料侧多为母卷极片边缘不齐、仓储受潮后单边翘曲变形,优化方案在放卷前端加装低温预热舒展压辊,低温生产时段微调车间温湿度改善基材形变。老旧单点位纠偏存量设备可分步加装前置入刀纠偏模块,双点位联动运行后跑偏不良下降两成以上,投入成本可控,是中小超级电容加工厂性价比突出的智能化改造项目。 深圳惰性气体保护固态电池分切机公司推荐蓝牙电池极片分切机可完成各类极片裁切作业。
现阶段超级电容行业分切主要分为圆刀滚切、剃刀平切、紫外激光非接触分切三种成熟工艺,依据极片涂层材质、基材厚度、活性材料种类差异化选型,不同裁切方式在切口平整度、掉粉率、生产速率、耗材成本上存在明显区分,是电容厂商产线布局与工艺调试的基础依据。圆刀滚切依靠上下配对合金圆盘刀咬合剪切,切口规整、碳粉脱落量偏低,适配常规活性炭湿法涂布极片、PP隔离隔膜,量产运行速度可达70~150m/min,刀座支持微米级间隙微调,通过调整刀体重叠量适配不同压实密度的碳涂层,是大容量工业级超级电容量产主流工艺。剃刀平切依靠单片刃口划开行进极片,换刀便捷、设备投入适中,多用于薄型石墨烯柔性电极、微型贴片超容极片,中低速工况下成品一致性稳定,但刀片钝化后易出现边缘翻边、涂层撕扯脱落。紫外激光分切依托355nm冷光源光束裁切,热影响区域小,规避机械刀具挤压造成活性粉料剥落,主打高附加值金属氧化物赝电容电极、复合导电聚合物极片,多用于、精密仪器配套小批量超容生产。多品类混产工厂选用模块化可换刀架机型,短时间内切换裁切工艺,提升设备综合稼动率,适配当下储能行业多规格、小批量的订单发展特征。
超级电容极片由铝/铜箔集流体与活性炭、石墨烯涂层复合而成,涂层孔隙率高、附着力受温湿度影响大,量产中分切不良集中在裁切掉粉、边缘金属毛刺、极片拉伸褶皱三类,不良卷材流入后段卷绕工序易刺穿隔膜,造成电芯漏电流超标、自放电异常,故障诱因集中在刀具工况、张力参数、设备维保、车间环境四大维度。裁切掉粉多因刀隙不合理、刀具刃口粗糙,刀刃挤压撕扯涂层致使粉料脱落,优化方案按照极片总厚度标定刀组间隙,常规碳涂层极片刀隙控制在基材厚度6%~9%,刀位加装侧向风冷装置降低裁切摩擦温升。切口金属毛刺来源于刀具磨损钝化、上下刀重叠量失衡,铝箔集流体受拉扯形成翘边毛刺,定期检测刃口完好度,毛刺超标及时打磨或更换刀具,严控纵向毛刺尺寸在8μm以内、横向毛刺不超10μm。极片褶皱分为单边翘曲与纵向波浪,单边翘曲由导辊平行度偏差、来料极片内应力不均导致,纵向褶皱来自局部张力偏低、膜层裹入空气,入刀前加装弧形展平辊舒展极片,每周校准全部过料辊同轴度。同步管控车间恒温恒湿,环境温度22~27℃、湿度46%~56%,减少静电吸附碳粉带来次生不良,执行首件试切制度,更换原料批次前小卷试产确认品质后再批量投产。 刀位间距可调,满足多种规格尺寸加工要求。
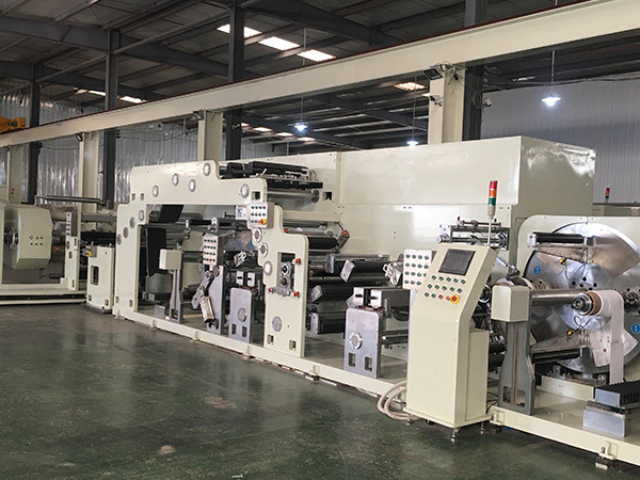
滑差轴是超级电容分切机收卷系统部件,区别于传统刚性同轴收卷,依靠轴身多组气胀滑差单元,实现分切后多条极片差异化收卷,针对性解决同卷极片纵向压实不均、涂层厚薄微量偏差带来的单卷松紧不一、端面凹凸望远镜卷等行业通病,在多规格极片混切场景应用。滑差轴内部由高压气囊、耐磨聚氨酯胀片、阻尼滑动单元组成,通入压缩空气后胀片向外顶紧纸芯,单条极片收卷阻力出现变化时,对应滑差单元自主微量打滑,动态补偿线速度差值,单台设备可一次性分切5~16条不同宽度极片,窄至12mm微型超容极片也能平稳收卷,成品卷材端面平整度提升。气胀快拆结构泄压即可快速卸下成品料卷,大幅缩短换卷停机耗时,适配工业储能、车用启停电容多型号柔性排产需求。滑差轴分为一体式与模块化两类,模块化单品滑差单元损坏可单独拆装替换,无需整轴返厂检修,降低后期维保成本。普通商用级活性炭极片产线选用常规国产滑差配件,赝电容精密产线搭配高精度滑差组件;宽幅大机型可配置双滑差收卷工位,同步完成两组成品收卷,进一步提升单机产能,现已成为全自动超容分切设备标配收卷配置。 机身结构稳固,运行过程能够有效降低振动幅度。箔材分切机厂家
机身配置纠偏结构,改善极片走位偏移的情况。湖北光学级PET膜分切机厂家推荐
极片圆刀分切依靠上下反向旋转的圆形刀具咬合挤压,完成铜铝箔基材与表面涂层同步切断,剪切过程分为预压入刃、基体撕裂、断面分离、卸压回弹四个连续阶段,极片在匀速走带中完成成型裁切,工艺参数直接决定切口毛刺、掉粉两大关键指标。预压阶段极片率先接触上下刀刃,涂层受挤压发生微量压缩,活性粉料间隙收缩;入刃阶段刀刃逐步切入集流体箔材,随刀具咬合深度增加,箔材内部应力持续累积;撕裂分离阶段上下刃口裂纹交汇贯通,极片整体断开,此时若刀隙不合理易出现箔材拉丝、涂层崩边;极片离开刀位卸压后,涂层发生微量弹性回弹,也是分切后极片边缘轻微翘曲的主要成因。三元正极、磷酸铁锂正极、石墨负极材料力学特性差异明显,配套刀隙与刀具重叠量参数区分较大:三元极片侧向刀隙控制在~,磷酸铁锂极片间隙适度放宽至~,石墨负极延展性更好,重叠量微调适配材料形变特性。量产线常规走带速度40~90m/min,储能大批量量产机型可提升至110m/min左右,提速同时需要加固刀轴刚性,抑制高速抖动造成动态刀隙漂移。合理匹配张力与刀组参数,能够把切口金属毛刺控制在行业通用标准7μm以内,规避毛刺刺穿隔膜诱发电芯内部短路的生产隐患。 湖北光学级PET膜分切机厂家推荐
武汉千里马电源机械制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在湖北省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同武汉千里马电源机械制造供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!