商机详情 -
湖南集流体匹配超级电容器分切机联系方式
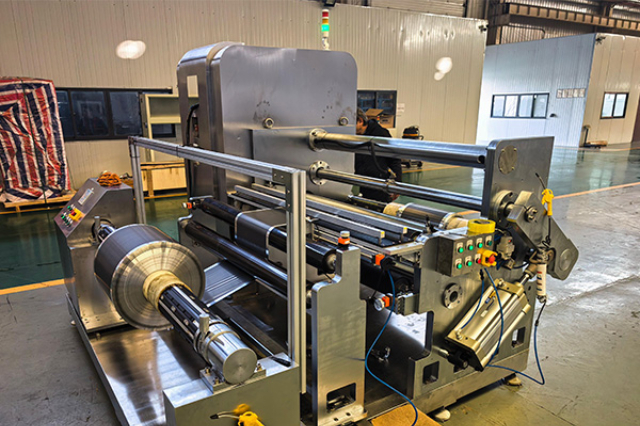
滑差轴是分切机收卷系统关键构件,区别于传统单轴同步收卷,依靠轴芯多组气胀滑差单元,实现多条成品箔材同步差异化收卷,完美解决分切后多条卷材厚薄微量偏差带来的收卷松紧不均问题,在多窄条分切场景应用。其内部由气胀气囊、耐磨胀片、滑动阻尼单元组成,通入压缩空气后胀片顶紧纸芯,单条卷材收卷阻力出现变化时,对应滑差单元微量打滑,自动补偿单卷线速度误差,即便分切后多条箔材存在微米级厚度差,也能保证每一卷端面平整、卷绕密度均匀,杜绝出现内松外紧、端面凹凸的“菜心卷”不良。从生产适配来看,同一卷原料可一次性分切出8~20条不同宽度成品,窄至20mm小规格箔材也能稳定收卷,适配户储、动力多型号原料同步生产需求;气胀式结构换卷便捷,压缩空气泄压即可快速卸下成品料卷,大幅缩短换料停机时长,提升设备综合稼动率。滑差轴分为整轴定制与模块化单元款式,模块化单组滑差单元可单独拆装更换,局部损坏无需整轴返修,维保成本更低。中小储能原料加工厂选用国产经济型滑差轴,锂电原材料企业选配进口精密滑差配件,在分切多规格混批订单时优势尤为突出,是现代智能分切机标配配置。 蓝牙电池极片分切机可完成各类极片裁切作业。湖南集流体匹配超级电容器分切机联系方式
圆刀是箔材分切机的损耗配件,刀具材质、刃口精度直接决定切口光洁度与设备稼动时长,当前行业主流分为普通高速钢圆刀、硬质合金圆刀、金刚石涂层圆刀三类,分别适配不同生产场景与箔材规格。普通高速钢刀具采购成本适中,刃口打磨便捷,多用于铝箔、厚款15~20μm铜箔经济型量产,耐磨性能一般,连续分切数万米后刃口易出现微小崩口,需定期拆刀返修打磨;硬质合金圆刀基体硬度更高,耐磨度是高速钢的2倍以上,适配6~12μm主流锂电铜铝箔量产,是储能与动力工厂标配刀具;金刚石涂层圆刀刃面经过纳米镀层处理,刃口粗糙度≤μm,长时间高速裁切仍可维持锋利度,主要用于4μm超薄铜箔加工,多用于头部动力电池企业精密产线。刀具装配环节,上下刀侧向间隙需按照箔材厚度精细设定,5μm铜箔刀隙控制在~,间隙偏大撕扯箔材形成毛边,间隙过小加剧刃口磨损、产生大量箔粉。日常运维建立刀具点检台账,每班开机空载试切小样,观测切口状态,出现毛刺增多、边缘拉丝即停机拆检打磨;长期满负荷生产机型按1~3个月周期统一返厂精磨刃口,延长刀具使用寿命,降低配件替换带来的停机损耗。 湖南集流体匹配超级电容器分切机联系方式精细裁切结构,保持材料切口整体平整状态。
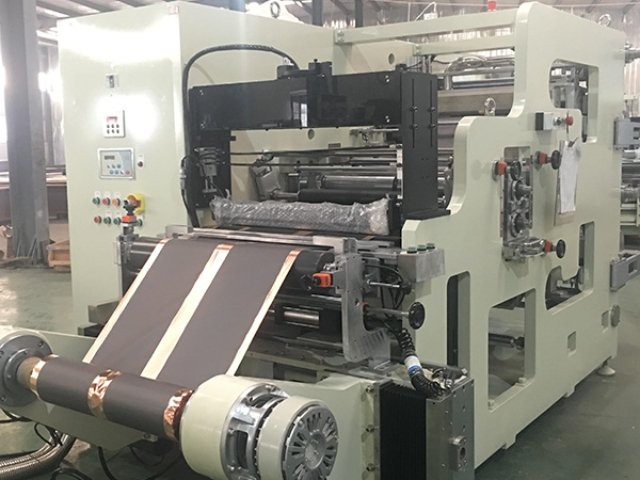
圆刀是极片分切机易损配件,刀具材质、刃口精度、装配间隙直接决定分切品质与设备稼动率,行业主流包含硬质合金圆刀、金刚石涂层圆刀两大类,分别适配储能经济型量产与动力精密极片加工场景。硬质合金圆刀基体硬度高、性价比适中,适配磷酸铁锂储能极片常规分切,连续裁切数万米后刃口才出现轻微磨损,是中小型储能工厂主力选型;金刚石涂层圆刀刃面经过纳米镀膜处理,刃口光洁度优异、耐磨性能突出,长时间高速裁切依旧维持锋利度,多用于高镍三元、硅碳负极等高附加值动力电池极片,有效减少频繁换刀停机频次。刀具装配环节是品质管控关键,上下刀轴向重叠量、侧向间隙严格按照极片厚度标定,6μm铜箔基正极刀隙小于,8μm铝箔基负极适度放宽间隙,装配后空载空转验证刀轴无轴向窜动。日常维保实行分级点检:每班开机前目视检查刃口有无磕碰缺口,试切小样观测切口状态;每周清理刀座积粉、紧固锁紧组件,防止运行中刀具移位;量产机型依据产能每1~3个月统一返厂精磨刃口,修复磨损刃面。规范刀具全生命周期台账,记录累计裁切米数与打磨时间,提前预判损耗周期,规避钝刀批量产出不良极片。
PET薄膜摩擦极易积聚静电,静电吸附裁切产生的细微碎屑附着膜面后,在下游模切、涂布工序形成晶点、缺胶不良,光学级PET对粉尘管控标准严苛,因此分切机需要配套系统化负压除尘+防静电辅配,从设备本体与生产环境双向管控成品洁净度。设备除尘采用刀位定点吸尘+机身底部集尘组合结构,裁切点位侧边布置窄缝式负压风嘴,紧贴刀刃实时吸走瞬间产生的膜屑,机身下方密闭风道引导散落粉尘汇入滤芯集尘箱,依据薄膜厚薄微调风机风压,超薄光学PET适度提升风压避免粉尘漂浮。防静电配置在放卷出料、入刀前、收卷出料三处加装智能离子风棒,根据实时静电数值自动调节离子输出强度,中和膜表面积累电荷。光学产线配套恒温恒湿洁净车间,环境温度22~26℃、相对湿度45%~55%,减少干燥环境静电高发概率;经济型包装产线简化车间净化投入,重点强化设备除尘功率,建立滤芯定期更换台账,滤网堵塞会造成风压下降、除尘失效。每日生产结束清空集尘箱积料,月度检查风道密封性,规避风管漏风降低除尘效率,从源头减少粉尘带来的品质损耗。 适配锂电池外包装铝塑膜裁切生产工序。
存量中小锂电工厂早期老式分切机普遍存在张力手动调节、无在线检测、生产数据无法留存等短板,智能化改造围绕电控升级、在线检测、设备互联三个方向分步落地,用阶梯化投入实现良品提升与生产成本优化。第一阶段优先改造张力与纠偏电控,把老式磁粉手动调压升级为全伺服闭环自动张力,替换模拟式简易纠偏为数字EPC伺服系统,改造后张力波动大幅收窄,跑偏、褶皱不良下降20%以上,是投入回报比较好的基础改造项目;第二阶段加装CCD在线视觉检测与激光在线测宽,设备自动识别极片缺料、划痕、宽度异常并标记,替代人工全卷抽样检测,精简现场巡检人力配置;第三阶段打通设备通讯协议,对接工厂MES系统,分切速度、刀隙调整、换刀记录、不良数据自动云端存储,实现全制程数据可追溯,便于工艺人员复盘优化参数。预算有限企业可分年度分步落地改造,优先完成电控升级,后续逐年增补检测模块。改造前期产生配件与施工投入,但成材率提升、废料损耗减少、人工精简带来的收益,多数项目可在10~18个月收回改造成本;部分设备同步加装刀具寿命预警程序,系统根据累计裁切米数提醒刃口打磨更换,规避钝刀集中产出批量不良。 操作调试便捷,可灵活切换不同生产加工模式。广州铜箔箔材分切机公司推荐
设备走料平稳,减少基材加工时出现形变问题。湖南集流体匹配超级电容器分切机联系方式
超级电容极片由铝/铜箔集流体与活性炭、石墨烯涂层复合而成,涂层孔隙率高、附着力受温湿度影响大,量产中分切不良集中在裁切掉粉、边缘金属毛刺、极片拉伸褶皱三类,不良卷材流入后段卷绕工序易刺穿隔膜,造成电芯漏电流超标、自放电异常,故障诱因集中在刀具工况、张力参数、设备维保、车间环境四大维度。裁切掉粉多因刀隙不合理、刀具刃口粗糙,刀刃挤压撕扯涂层致使粉料脱落,优化方案按照极片总厚度标定刀组间隙,常规碳涂层极片刀隙控制在基材厚度6%~9%,刀位加装侧向风冷装置降低裁切摩擦温升。切口金属毛刺来源于刀具磨损钝化、上下刀重叠量失衡,铝箔集流体受拉扯形成翘边毛刺,定期检测刃口完好度,毛刺超标及时打磨或更换刀具,严控纵向毛刺尺寸在8μm以内、横向毛刺不超10μm。极片褶皱分为单边翘曲与纵向波浪,单边翘曲由导辊平行度偏差、来料极片内应力不均导致,纵向褶皱来自局部张力偏低、膜层裹入空气,入刀前加装弧形展平辊舒展极片,每周校准全部过料辊同轴度。同步管控车间恒温恒湿,环境温度22~27℃、湿度46%~56%,减少静电吸附碳粉带来次生不良,执行首件试切制度,更换原料批次前小卷试产确认品质后再批量投产。 湖南集流体匹配超级电容器分切机联系方式
武汉千里马电源机械制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在湖北省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来武汉千里马电源机械制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!