商机详情 -
河北开式叶轮厂商
叶轮失效分析是构建高可靠性流体系统的关键闭环环节。当叶轮在预期寿命前出现损坏时,若只简单更换新件而不追溯根本原因,同类故障极易重复发生,造成持续性经济损失。典型失效模式包括腐蚀疲劳、颗粒冲蚀、共振断裂、应力开裂等,每种背后都对应特定的设计缺陷、材料误用或运行异常。例如,叶片根部周期性裂纹通常源于结构刚度不足与气动激励耦合引发的共振;而整体均匀减薄则多因材质耐蚀等级与介质化学性质不匹配所致。深入的失效分析需结合断口形貌、运行记录、振动频谱与介质成分进行多维度诊断。苏州众马电机有限公司专注叶轮制造,依托技术过硬的职工队伍与长期项目积累,可在售后阶段协助客户开展初步失效研判,结合电机运行数据与叶轮损伤特征,提供从材料、设计到工况适配的改进建议,助力用户建立预防性维护机制,提升系统整体可靠性。叶轮与电机的匹配度,直接影响系统整体能效表现与运行成本。河北开式叶轮厂商
叶轮的气动效率本质上由其几何构型与流场匹配度决定,涉及叶片弯曲度、弦长分布、扭转角及厚度沿展向的变化规律。这些参数共同塑造了气流在叶道内的加速路径与压力梯度,直接影响风量输出、静压建立及能量损耗水平。现代设计普遍依托计算流体力学(CFD)进行多轮仿真迭代,结合台架试验验证,以削弱边界层分离、尾缘涡脱与二次流损失,从而在同等输入功率下实现更高风压或更大流量。此外,叶轮直径与叶片数量并非越多越好,而是需根据应用场景权衡:大风量通风系统倾向于采用大直径、多叶片结构以提升通流能力;而高压排烟或除尘系统则偏好小直径、少叶片设计,以增强压头生成效率。这种精细化、场景导向的设计策略,不*能明显提升风机整机性能,还可降低单位风量电耗。苏州众马电机有限公司专注叶轮与电机的一体化开发,凭借二十年经验积累,实现气动部件与驱动单元的深度协同优化。风机叶轮哪个好风机叶轮的旋转速度通常是根据风力的大小和稳定性来调整的。
叶轮通过旋转将输入的机械能高效转化为流体的动能与压力能——离心式依靠离心力将流体从中心甩向外缘,实现高压输出;轴流式则沿轴向推动气流,适用于大流量低阻力场景。两者路径不同,但目标一致:在尽可能低的能量损失下完成高效输送。这一过程对制造精度极为敏感,微小的不平衡、叶片角度偏差或流道表面粗糙都可能造成明显的能量浪费与振动问题。深入理解其工作原理,有助于企业在选型时精确匹配工况需求,在维护时快速定位性能下降根源。苏州众马电机有限公司专注叶轮本体制造,产品涵盖离心、轴流等多种结构形式,依托CE认证与ISO9001:2015质量管理体系,确保每一件叶轮在气动性能与机械可靠性方面均达到设计预期。
强对流钢化炉对叶轮提出双重挑战:既要驱动大流量高温气流实现玻璃均匀冷却,又需在热环境下保持结构完整。叶轮不*承受高转速离心力,还面临剧烈热冲击。设计上需采用耐高温不锈钢材质,叶片表面做抗氧化处理,轮毂与轴连接处强化散热路径。气动方面,需优化叶片出口角以匹配炉内高速循环需求,避免局部涡流造成冷却不均。苏州众马电机有限公司专注叶轮与电机一体化研发,结合多年项目经验,在强对流场景中注重气流效率与热可靠性平衡。公司位于苏州吴中区,凭借技术过硬团队与4800平方米生产基地,为玻璃、陶瓷等行业提供定制化高温叶轮解决方案。叶轮安装基准面平整度不够,会影响对中精度与运行时的稳定性。
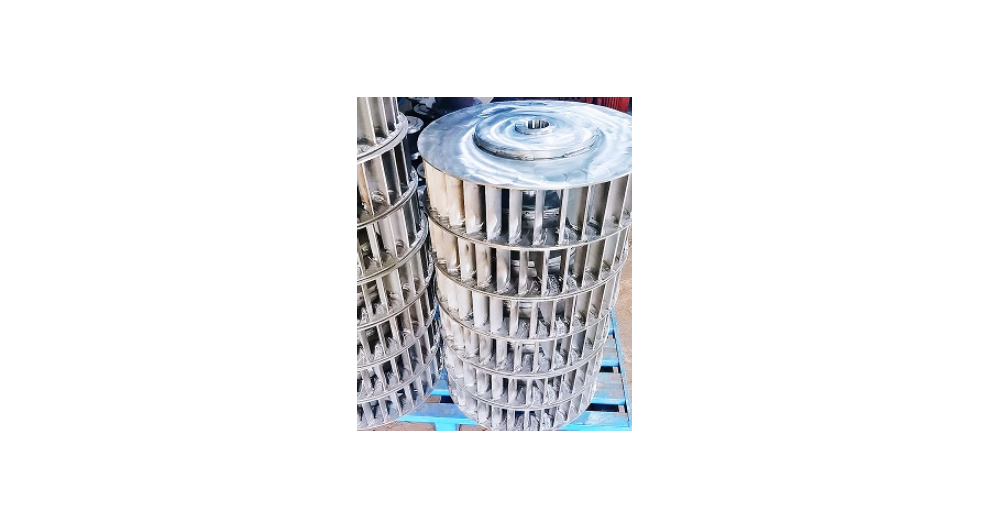
铣制叶轮的叶片在轮盘上直接铣出,和轮盖利用穿孔铆接、或者利用叶片榫头铆接。整体铣制铆接叶轮由于取消了叶片的折边,减少了气体的流动阻力损失,提高了叶轮效率。试验表明,整体铣制铆接叶轮级的效率比槽型钢板压制叶片后铆接成叶轮的级效率高2%左右。整体铣制叶轮比一般铆接叶轮强度高,但材料浪费大,一般多用于窄叶轮加工。铆接工艺的发展比较早,也较成熟。但由于铆钉处容易产生应力集中,强度低,在压缩机使用过程中出现过不少事故。为了保证铆接质量,必须严格注意工艺要求,对铆钉材质、钉孔的精铰、手锤的重量和打击次数都应有适当的规定。非标叶轮需根据实际工况,定制结构参数与性能指标,满足需求。山东轴流叶轮有必要买吗
轴流叶轮凭借大风量、低压力特性,适用于通风换气密集场景。河北开式叶轮厂商
叶轮一旦损坏,往往引发设备效率骤降、能耗飙升甚至全线停机,直接影响生产连续性与经济效益。典型故障包括叶片前缘磨损、根部裂纹、整体变形或动平衡失效,这些问题不*破坏流场均匀性,还会诱发剧烈振动,加速轴承、轴封等传动部件的疲劳损伤。应对策略需基于精确诊断:轻微磨损可通过专业堆焊修复并重新动平衡;结构性损伤则需更换部件以杜绝二次故障风险。修复或更换后的叶轮必须恢复原始几何精度与质量分布,否则将埋下长期运行隐患。苏州众马电机有限公司专注叶轮与电机的一体化供应,凭借技术过硬的职工队伍与ISO9001:2015质量管理体系,可为用户提供原厂替换件或定制化新品,确保系统快速恢复至理想运行状态。河北开式叶轮厂商