商机详情 -
云南固特机械钢筋笼焊接工作站
全自动钢筋笼焊接工作站的应用有效解决了传统钢筋笼制作中长期存在的间距不易统一、尺寸误差偏大、整体同心度难以保证等质量问题。设备通过伺服驱动的精确定位和PLC的精确控制,确保每一根主筋的位置精度和每一圈箍筋的间距精度。主筋间距可控制在10毫米以内,主筋长度检测与定位精度可控制在2毫米以内。这种高精度的加工能力使钢筋笼的尺寸精度和形状一致性得到了可靠保障。全自动钢筋笼焊接工作站的应用有效解决了传统钢筋笼制作中长期存在的间距不易统一、尺寸误差偏大、整体同心度难以保证等质量问题。设备通过伺服驱动的精确定位和PLC的精确控制,确保每一根主筋的位置精度和每一圈箍筋的间距精度。主筋间距可控制在10毫米以内,主筋长度检测与定位精度可控制在2毫米以内。这种高精度的加工能力使钢筋笼的尺寸精度和形状一致性得到了可靠保障。四川智能数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。云南固特机械钢筋笼焊接工作站
钢筋笼焊接工作站
全自动钢筋笼焊接工作站在主筋定位方面采用了伺服电机驱动的精确控制方式。主筋定位伺服电机在满足预设条件后方可运行,确保了主筋定位的准确性和安全性。设备具备主筋定位强制运行功能,在特定情况下操作人员可选择屏蔽部分运行条件。升降伺服电机和机头移动电机同样具备相应的安全联锁机制,当相关条件不满足时电机无法运行,有效防止了因误操作导致的设备损坏和安全风险。全自动钢筋笼焊接工作站在主筋定位方面采用了伺服电机驱动的精确控制方式。主筋定位伺服电机在满足预设条件后方可运行,确保了主筋定位的准确性和安全性。设备具备主筋定位强制运行功能,在特定情况下操作人员可选择屏蔽部分运行条件。升降伺服电机和机头移动电机同样具备相应的安全联锁机制,当相关条件不满足时电机无法运行,有效防止了因误操作导致的设备损坏和安全风险。湖南固特机械钢筋笼焊接工作站公司贵州固特数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。

全自动钢筋笼焊接工作站在电气控制方面采用了成熟的工业控制技术。系统以三菱PLC作为主控制器,采用台达变频器、欧瑞伺服驱动器、亚德客气动元件等**部件。主控PLC与各机头PLC之间通过三菱N:N通讯协议进行数据交互,实现了各控制单元之间的高效协同。编码器与PLC之间通过高速输入控制实现精确的位置反馈。这种成熟可靠的电气控制系统为设备的长期稳定运行提供了坚实的技术保障。全自动钢筋笼焊接工作站在电气控制方面采用了成熟的工业控制技术。系统以三菱PLC作为主控制器,采用台达变频器、欧瑞伺服驱动器、亚德客气动元件等**部件。主控PLC与各机头PLC之间通过三菱N:N通讯协议进行数据交互,实现了各控制单元之间的高效协同。编码器与PLC之间通过高速输入控制实现精确的位置反馈。这种成熟可靠的电气控制系统为设备的长期稳定运行提供了坚实的技术保障。
全自动钢筋笼焊接工作站支持向导式参数录入方式,操作人员可通过触摸屏界面按照向导提示完成各项加工参数的设定。这种参数录入方式降低了误修改的可能性,使设备的操作更加规范化和标准化。设备的参数设置页面涵盖了主筋根数、钢筋笼节数、内圈直径、主筋直径、绕筋直径等关键参数。向导式的操作界面使即使不具备深厚编程基础的操作人员也能快速上手,减少了培训成本和时间。全自动钢筋笼焊接工作站支持向导式参数录入方式,操作人员可通过触摸屏界面按照向导提示完成各项加工参数的设定。这种参数录入方式降低了误修改的可能性,使设备的操作更加规范化和标准化。设备的参数设置页面涵盖了主筋根数、钢筋笼节数、内圈直径、主筋直径、绕筋直径等关键参数。向导式的操作界面使即使不具备深厚编程基础的操作人员也能快速上手,减少了培训成本和时间。四川固特数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。
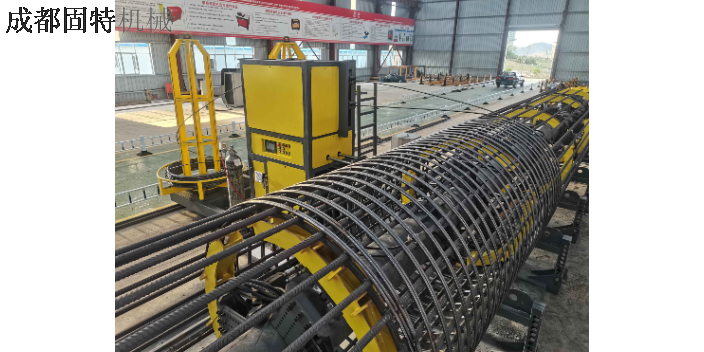
全自动钢筋笼焊接工作站对钢筋笼内圈直径和钢筋直径等关键参数提供了精确的设置功能。操作人员可在参数页面中分别设置内圈直径(单位:米)、主筋直径(单位:厘米)和绕筋直径(单位:厘米)。这些参数的精确设定确保了设备在加工不同规格钢筋笼时能够准确匹配相应的工艺参数,保证了加工精度和产品质量的一致性。全自动钢筋笼焊接工作站对钢筋笼内圈直径和钢筋直径等关键参数提供了精确的设置功能。操作人员可在参数页面中分别设置内圈直径(单位:米)、主筋直径(单位:厘米)和绕筋直径(单位:厘米)。这些参数的精确设定确保了设备在加工不同规格钢筋笼时能够准确匹配相应的工艺参数,保证了加工精度和产品质量的一致性。贵州固特钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。云南固特机械钢筋笼焊接工作站设备
山东全自动数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。云南固特机械钢筋笼焊接工作站
全自动钢筋笼焊接工作站在控制系统的设计上充分考虑了通讯的可靠性和实时性。主控PLC和变频器及中心轴伺服驱动器之间通过基于485接口的Modbus通讯协议进行数据交互。主控PLC和各机头PLC之间通过基于485接口的三菱N:N通讯协议进行通讯。编码器和PLC之间通过高速输入控制实现精确的位置反馈。这种多层次的通讯架构确保了设备各系统之间的高效协同。全自动钢筋笼焊接工作站在控制系统的设计上充分考虑了通讯的可靠性和实时性。主控PLC和变频器及中心轴伺服驱动器之间通过基于485接口的Modbus通讯协议进行数据交互。主控PLC和各机头PLC之间通过基于485接口的三菱N:N通讯协议进行通讯。编码器和PLC之间通过高速输入控制实现精确的位置反馈。这种多层次的通讯架构确保了设备各系统之间的高效协同。云南固特机械钢筋笼焊接工作站