商机详情 -
河南智能数控钢筋笼焊接工作站方案
全自动钢筋笼焊接工作站的设计充分考虑了施工现场的实际使用环境。设备的关键部件采用高强度和耐磨材料,能够在长时间连续运行的工况下保持稳定的性能。设备的电气系统和控制系统均采取了有效的防护措施,减少了施工现场粉尘、振动等环境因素对设备性能的影响。这种高可靠性的设计理念使全自动钢筋笼焊接工作站能够适应各类施工现场的复杂工况,减少了设备故障导致的施工中断。全自动钢筋笼焊接工作站的设计充分考虑了施工现场的实际使用环境。设备的关键部件采用高强度和耐磨材料,能够在长时间连续运行的工况下保持稳定的性能。设备的电气系统和控制系统均采取了有效的防护措施,减少了施工现场粉尘、振动等环境因素对设备性能的影响。这种高可靠性的设计理念使全自动钢筋笼焊接工作站能够适应各类施工现场的复杂工况,减少了设备故障导致的施工中断。贵州地铁钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。河南智能数控钢筋笼焊接工作站方案
钢筋笼焊接工作站
全自动钢筋笼焊接工作站在电气控制方面采用了成熟的工业控制技术。系统以三菱PLC作为主控制器,采用台达变频器、欧瑞伺服驱动器、亚德客气动元件等**部件。主控PLC与各机头PLC之间通过三菱N:N通讯协议进行数据交互,实现了各控制单元之间的高效协同。编码器与PLC之间通过高速输入控制实现精确的位置反馈。这种成熟可靠的电气控制系统为设备的长期稳定运行提供了坚实的技术保障。全自动钢筋笼焊接工作站在电气控制方面采用了成熟的工业控制技术。系统以三菱PLC作为主控制器,采用台达变频器、欧瑞伺服驱动器、亚德客气动元件等**部件。主控PLC与各机头PLC之间通过三菱N:N通讯协议进行数据交互,实现了各控制单元之间的高效协同。编码器与PLC之间通过高速输入控制实现精确的位置反馈。这种成熟可靠的电气控制系统为设备的长期稳定运行提供了坚实的技术保障。贵州高速钢筋笼焊接工作站哪里买钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。
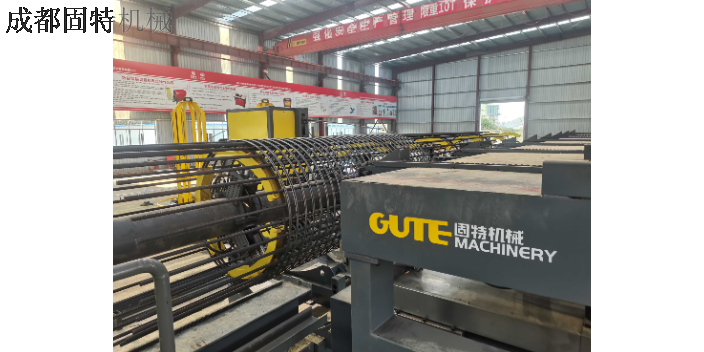
全自动钢筋笼焊接工作站的研发体现了固特机械在钢筋加工设备领域持续的技术创新能力。公司成立于1994年,在钢筋加工设备领域深耕超过27年,积累了丰富的行业经验。作为国家级高新技术企业,固特机械在钢筋桁架自动焊接、数控钢筋锯切套丝、数控弯曲中心等多个技术方向拥有深厚的技术积累。全自动钢筋笼焊接工作站是公司多年技术沉淀的集中体现,展示了固特机械在钢筋笼自动化焊接领域的技术实力。全自动钢筋笼焊接工作站的研发体现了固特机械在钢筋加工设备领域持续的技术创新能力。公司成立于1994年,在钢筋加工设备领域深耕超过27年,积累了丰富的行业经验。作为国家级高新技术企业,固特机械在钢筋桁架自动焊接、数控钢筋锯切套丝、数控弯曲中心等多个技术方向拥有深厚的技术积累。全自动钢筋笼焊接工作站是公司多年技术沉淀的集中体现,展示了固特机械在钢筋笼自动化焊接领域的技术实力。
钢筋笼作为桥梁、地铁、高速铁路、房建及机场等工程中的**受力骨架,其焊接质量与加工效率直接关系到工程结构的整体安全性与施工进度。固特机械成立于1994年,始终专注于钢筋加工设备的研发、制造与营销服务,在105个国家和地区已有超过百万台固特设备服务于建筑领域。针对钢筋笼加工中主筋数量多、焊接节点密集、传统人工焊接效率低且质量不稳定的行业痛点,固特机械推出了全自动钢筋笼焊接工作站。该工作站是公司开发的具有自主知识产权的钢筋笼焊接设备,主要用于地铁、桥梁、房建、机场、高速及地基基础等各类工程中钢筋笼的批量生产。贵州固特数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。
全自动钢筋笼焊接工作站在运行时,各系统之间通过精密的逻辑控制实现协调动作。绕筋过程中,中心轴伺服电机驱动钢筋笼旋转,出筋变频器控制箍筋的送进速度,行走机构带动焊接机头沿主筋长度方向移动。三者通过PLC的同步控制实现精确配合,确保箍筋在预定位置与主筋完成焊接。当中心轴伺服电机运转而出筋变频器未运转时,系统会自动触发报警并停止运行,防止出现焊接缺陷。这种精密的安全联锁机制保障了焊接过程的可靠性和产品质量的一致性。四川地铁钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。河南智能数控钢筋笼焊接工作站方案
山东桥梁钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。河南智能数控钢筋笼焊接工作站方案
全自动钢筋笼焊接工作站在控制系统的设计上充分考虑了通讯的可靠性和实时性。主控PLC和变频器及中心轴伺服驱动器之间通过基于485接口的Modbus通讯协议进行数据交互。主控PLC和各机头PLC之间通过基于485接口的三菱N:N通讯协议进行通讯。编码器和PLC之间通过高速输入控制实现精确的位置反馈。这种多层次的通讯架构确保了设备各系统之间的高效协同。全自动钢筋笼焊接工作站在控制系统的设计上充分考虑了通讯的可靠性和实时性。主控PLC和变频器及中心轴伺服驱动器之间通过基于485接口的Modbus通讯协议进行数据交互。主控PLC和各机头PLC之间通过基于485接口的三菱N:N通讯协议进行通讯。编码器和PLC之间通过高速输入控制实现精确的位置反馈。这种多层次的通讯架构确保了设备各系统之间的高效协同。河南智能数控钢筋笼焊接工作站方案