商机详情 -
新疆钢筋笼焊接工作站案例
全自动钢筋笼焊接工作站在设备操作安全性方面设置了多重保护机制。焊接机头在运行前需确认处于安全位方可启动。尾端支撑需要满足翻转在90度、升降在上位并将中心轴支撑住,方视为工作位状态。按钮盒的手自动旋钮需切换到自动状态设备才能执行自动运行。这些安全联锁机制有效保障了操作人员的人身安全和设备的稳定运行。全自动钢筋笼焊接工作站在设备操作安全性方面设置了多重保护机制。焊接机头在运行前需确认处于安全位方可启动。尾端支撑需要满足翻转在90度、升降在上位并将中心轴支撑住,方视为工作位状态。按钮盒的手自动旋钮需切换到自动状态设备才能执行自动运行。这些安全联锁机制有效保障了操作人员的人身安全和设备的稳定运行。固特钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。新疆钢筋笼焊接工作站案例
钢筋笼焊接工作站
全自动钢筋笼焊接工作站支持向导式参数录入方式,操作人员可通过触摸屏界面按照向导提示完成各项加工参数的设定。这种参数录入方式降低了误修改的可能性,使设备的操作更加规范化和标准化。设备的参数设置页面涵盖了主筋根数、钢筋笼节数、内圈直径、主筋直径、绕筋直径等关键参数。向导式的操作界面使即使不具备深厚编程基础的操作人员也能快速上手,减少了培训成本和时间。全自动钢筋笼焊接工作站支持向导式参数录入方式,操作人员可通过触摸屏界面按照向导提示完成各项加工参数的设定。这种参数录入方式降低了误修改的可能性,使设备的操作更加规范化和标准化。设备的参数设置页面涵盖了主筋根数、钢筋笼节数、内圈直径、主筋直径、绕筋直径等关键参数。向导式的操作界面使即使不具备深厚编程基础的操作人员也能快速上手,减少了培训成本和时间。全自动数控钢筋笼焊接工作站公司山东智能数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。

在加工精度方面,全自动钢筋笼焊接工作站通过伺服电机驱动系统实现了高精度的尺寸控制。主筋长度检测与定位精度可控制在2毫米以内,主筋间距可控制在10毫米以内。设备具备自动检测主筋长度的功能,当主筋长度不符合预设要求时可自动提示并抛料,确保进入焊接工序的每一根钢筋都符合尺寸标准。这种高精度的加工能力有效消除了传统人工制作中常见的间距不均、尺寸偏差大等问题。在加工精度方面,全自动钢筋笼焊接工作站通过伺服电机驱动系统实现了高精度的尺寸控制。主筋长度检测与定位精度可控制在2毫米以内,主筋间距可控制在10毫米以内。设备具备自动检测主筋长度的功能,当主筋长度不符合预设要求时可自动提示并抛料,确保进入焊接工序的每一根钢筋都符合尺寸标准。这种高精度的加工能力有效消除了传统人工制作中常见的间距不均、尺寸偏差大等问题。
城市立交桥匝道建设中,钢筋笼焊接工作站需适配曲线匝道的钢筋笼焊接要求。技术研发方针对曲线匝道的弧形桩基特点,在工作站设计时采用可调节弧度的焊接夹具,搭配弧形轨迹控制系统,实现曲线钢筋笼的精细焊接。加工环节,通过数控编程设定机械臂的弧形运动轨迹,确保钢筋笼的弧度误差在±0.2°内,对焊接后的钢筋笼进行曲线拟合度检测,避免与匝道桩基不匹配。工作站试运行时,会焊接曲线匝道的钢筋笼,并与匝道施工模板进行匹配测试,验证适配性。 山东机场钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。
全自动钢筋笼焊接工作站在焊接过程中对各项加工数据进行自动监控与记录,使每一批钢筋笼产品的加工数据都具备完整的可追溯性。记录的数据包括焊接参数、加工时间、主筋长度检测结果、螺纹检测结果等关键信息。在工程的质量验收和后期维护中,完整的加工数据追溯体系为质量证明和问题排查提供了客观依据。这种数据可追溯能力对施工现场的监理核查环节具有重要的实际意义。全自动钢筋笼焊接工作站在焊接过程中对各项加工数据进行自动监控与记录,使每一批钢筋笼产品的加工数据都具备完整的可追溯性。记录的数据包括焊接参数、加工时间、主筋长度检测结果、螺纹检测结果等关键信息。在工程的质量验收和后期维护中,完整的加工数据追溯体系为质量证明和问题排查提供了客观依据。这种数据可追溯能力对施工现场的监理核查环节具有重要的实际意义。全自动数控钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。全自动数控钢筋笼焊接工作站公司
云南地铁钢筋笼焊接工作站咨询推荐成都固特机械有限责任公司。新疆钢筋笼焊接工作站案例
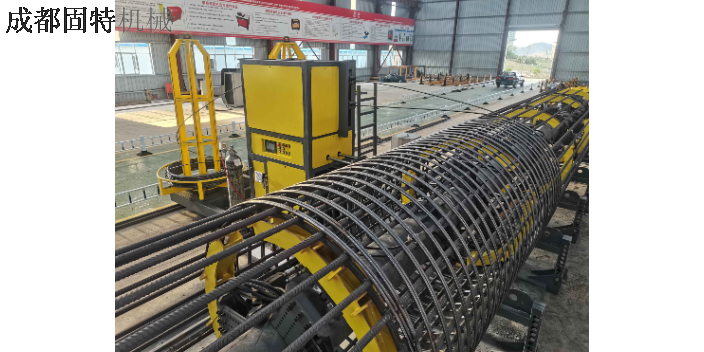
全自动钢筋笼焊接工作站通过系统的集成设计,实现了从钢筋原材料到成品钢筋笼的一体化生产。钢筋自动上料机构完成钢筋的打散、分选和自动上料;全自动钢筋锯切生产线完成钢筋的锯切、镦粗、套丝和打磨;光学螺纹自动检测仪在3秒内完成螺纹质量的自动检测;自动转运机构将检测合格的钢筋转运至焊接工作站;焊接工作站完成主筋自动供料、长度检测定位、自动焊接和自动出笼。这种一体化设计使钢筋笼的生产实现了高度的自动化和连续化。新疆钢筋笼焊接工作站案例