商机详情 -
汽车夹具厂家有哪些
工装夹具的设计需遵循小数量、均匀受力等原则,以实现成本与性能的平衡。例如,在电子行业的微型元件装配中,采用弹性夹爪与真空吸附组合设计,既能避免刚性夹持对脆弱元件的损伤,又能通过模块化结构快速适配不同尺寸的产品。这种柔性化设计理念在家具缓冲器生产中同样适用,通过可调节定位销与仿形支撑块的结合,工装夹具可快速切换不同规格的工件装夹,满足小批量多品种的生产需求,同时将换型时间压缩至传统方式的三分之一。
材料选择是工装夹具性能的关键影响因素。针对高负荷工况,40Cr 合金钢经淬火与镀硬铬处理后,耐磨性可提升 3 倍以上,适用于汽车零部件的冲压成型夹具。而在电子行业的洁净车间,铝合金阳极氧化夹具因重量轻、抗腐蚀的特性,成为电路板检测工装的优先。这种材料选型策略不*保障了夹具的使用寿命,还通过轻量化设计降低了自动化生产线的能耗,符合绿色制造趋势。 工装夹具定做,贴合工艺优化设计。汽车夹具厂家有哪些
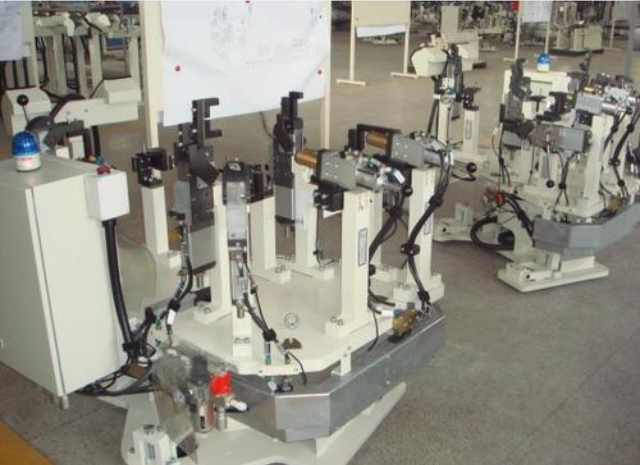
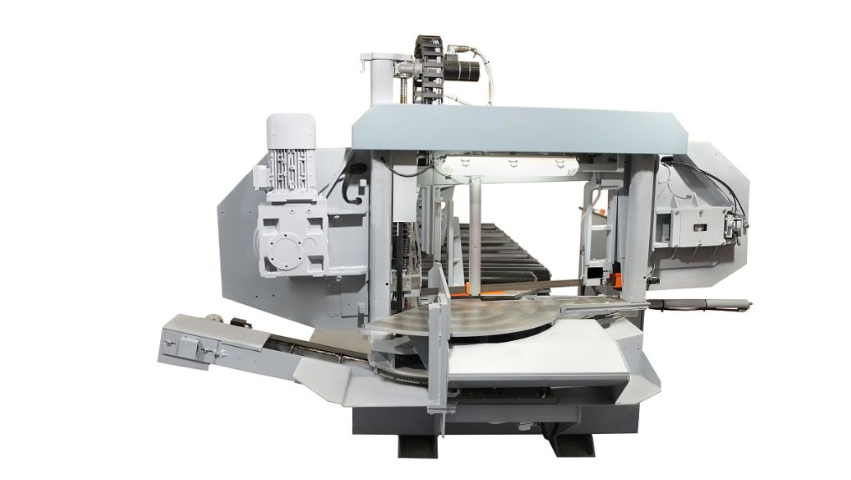
工装夹具的对刀原理:工装夹具的对刀功能是确定刀具与工件之间的相对位置,保证加工尺寸的准确性。对刀装置通常由对刀块和塞尺等组成。在加工前,将刀具靠近对刀块,通过塞尺测量刀具与对刀块之间的间隙,根据间隙值调整刀具的位置。例如在车削加工轴类零件时,使用对刀装置确定车刀的切削刃与工件轴线的高度以及刀具在横向和纵向的起始位置。对刀准确后,机床控制系统记录下刀具的初始位置参数,在加工过程中,按照预设程序控制刀具运动,就能保证加工出符合尺寸要求的轴类零件,避免因刀具位置不准确导致的加工误差。定位夹具制造工装夹具定做,降低人工误差,提升良品率。
汽车制造业的高精度要求,对工装夹具提出了近乎苛刻的标准。从发动机缸盖的铣削加工到变速箱齿轮的检测装配,每一个环节都需要夹具提供稳定的基准。在发动机缸体的加工中,传统夹具常因螺栓紧固力度不均导致缸体微量变形,影响后续密封性能。成都汀姆沃克科技有限公司的定制方案采用液压同步夹紧结构,通过多组油缸的协同动作,确保夹持力均匀分布在缸体的定位面上,变形量控制在 0.02mm 以内。针对汽车底盘部件的焊接工序,夹具则融入了防错设计 —— 当工件型号与生产订单不匹配时,夹具的定位销会自动锁止,避免错焊问题。更重要的是,考虑到汽车行业的快速换型需求,夹具的关键部件采用标准化接口,更换不同车型的定位组件需 15 分钟,远低于行业平均的 1 小时。这种兼顾精度与效率的定制能力,让工装夹具成为汽车生产线降本增效的重要支撑。
工装夹具的定位原理:工装夹具的定位功能是确保工件在加工过程中处于正确位置。它依据六点定位原理,通过在夹具上设置合理分布的定位支承点,限制工件在空间的六个自由度,即沿X、Y、Z轴的移动自由度和绕X、Y、Z轴的转动自由度。例如,在铣削加工一个长方体零件时,工装夹具底部的三个支承点限制了零件沿Z轴的移动和绕X、Y轴的转动,侧面的两个支承点限制了零件沿X轴的移动和绕Z轴的转动,前端的一个支承点限制了零件沿Y轴的移动。如此,零件在工装夹具上的位置被精细确定,为后续加工提供稳定基准,保证加工出的各表面间的位置精度符合设计要求。工装夹具定做,提高产品品质。
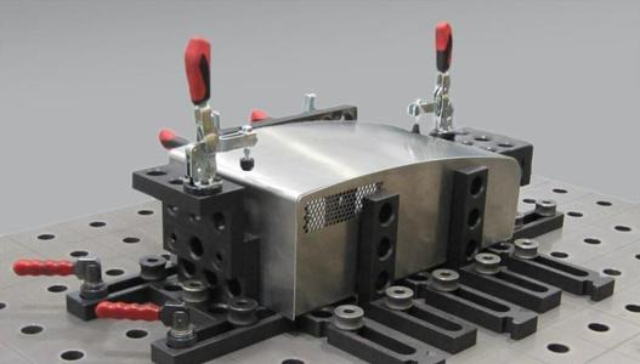
使用工装夹具安装与调试:在安装工装夹具时,要严格按照说明书和工艺要求进行操作,确保夹具安装在机床的正确位置,并与机床坐标轴保持正确的相对关系。安装完成后,需要进行调试,检查夹具的定位精度、夹紧力等是否符合要求,如有问题应及时调整。正确装夹零件:装夹零件时,要确保零件在夹具中的定位准确,并且夹紧牢固。同时,要注意避免零件因夹紧力过大而产生变形,影响加工精度。对于一些易变形的零件,可以采用适当的辅助支撑或柔性夹紧方式。工装夹具定做,解决定位装夹难题。机加工件夹具推荐厂家
工装夹具定做,适配大型精密工件。汽车夹具厂家有哪些
在产品质量检测环节,工装夹具的稳定性直接决定了检测数据的可靠性。无论是汽车零部件的尺寸检测,还是电子元件的性能测试,工件的定位精度都会影响检测结果的准确性。某低压电气企业在断路器的绝缘性能测试中,曾因工件放置倾斜导致电场分布不均,测试数据波动较大。成都汀姆沃克科技有限公司为其定制的检测夹具,采用 V 型定位与端面限位相结合的结构,确保工件每次放置的偏差不超过某个固定值;同时,夹具底部设计了导电通路,将工件与检测设备的接地端可靠连接,避免静电干扰。应用该夹具后,测试数据的标准差下降,检测结果的可信度明显提升。在更为精密的光学检测中,定制夹具还会集成减震装置,减少车间振动对检测仪器的影响。这些细节设计证明,工装夹具不*是生产工具,更是质量控制体系中不可或缺的一环。汽车夹具厂家有哪些