商机详情 -
山西金属冲压件产品
冲压模具是冲压生产必不可少的工艺装备,是技术密集型产品,如果冲压模具的质量不合格,那么会导致整批的冲压件的质量都不能保证。模具设计与制造技术水平的高低,是衡量一个国家产品制造水平高低的重要标志之一,在很大程度上决定着产品的质量、效益和新产品的开发能力。那么冲压模具的验收标准是什么?对来自于外部的物料、内部加工的部品以及总成后的模具按要求进行检验,以确保投入使用的物料、部品和模具满足预期的要求。适用于所有组成模具的部品及模具,包括采购的物料、委外和内部加工的部品。来料检验:外部购买的物料和委外加工部品的检验。过程检验:内部加工的模具零部件、半成品和成品检验。终检验:模具总成后的检验,包括模具外观、可成形性、成形产品等的检验。冲压工艺的改进使冲压件质量不断提高。山西金属冲压件产品
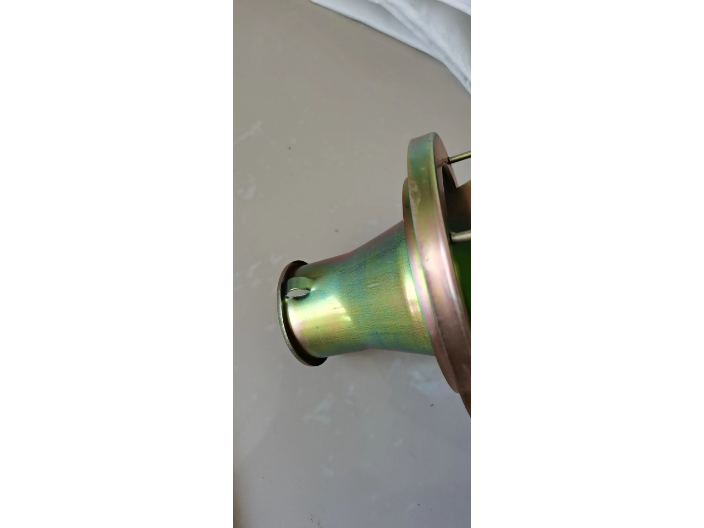
冲压件的材料选择对其性能和成本有着重要影响。常用的冲压材料包括碳钢、不锈钢、铝合金和铜合金等。碳钢因其优良的强度和韧性,广泛应用于汽车和机械制造中;不锈钢则因其耐腐蚀性,适合用于家电和医疗器械等领域;铝合金因其轻量化特性,越来越多地被应用于航空航天和电子产品中。在选择材料时,还需考虑材料的厚度、硬度和加工性能,以确保冲压件在使用过程中的可靠性和耐用性。冲压件的设计需要遵循一定的原则,以确保其在生产和使用过程中的可行性和经济性。首先,设计应尽量简化,减少复杂的形状和细节,以降低模具制造成本和冲压加工难度。其次,设计时应考虑材料的利用率,尽量减少废料的产生。此外,冲压件的结构应具备足够的强度和刚度,以承受使用过程中的各种应力。蕞后,设计还需考虑后续的装配和加工工序,确保冲压件能够与其他零部件顺利配合。天津求购冲压件型号冲压件批发厂家,欢迎咨询常州市硕德环保机械有限公司。
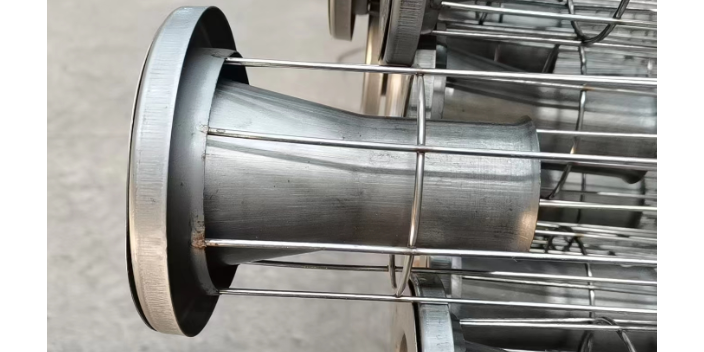
弯曲件表面擦伤1)原因及对策:对于铜、铝合金等软材料进行连续作业压弯时,金属微粒或渣滓易附在工作部位的表面,使制件出现较大的擦伤,这时应认真分析研究工作部位的形状、润滑油等情况使坯件比较好不要出现微粒及渣滓,以至产生划痕;弯曲方向和材料的轧制方向平行时,制件表面会产生裂纹,使工件表面质量降低。在两个以上的部位进行弯曲时,应尽可能的保证弯曲方向与轧制方向有一定的角度;毛刺面作为外表面进行弯曲时,制件易产生裂纹和擦伤;故在弯曲时应将毛刺面作为弯曲内表面;凹模圆角半径太小,弯曲部位出现冲击痕迹。对凹模进行抛光,加大凹模圆角半径,可以避免弯曲件擦伤;凸凹模间隙不应太小,间隙太小会引起变薄擦伤。在冲压过程中要时刻检查模具的间隙的变化情况;凸模进入凹模的深度太大时会产生零件表面擦伤,因此在保证不受回弹的影响的情况下,应适当的减少凸模进入凹模的深度;为了使制件符合精度的要求往往使用在底部压料的弯曲模,则在弯曲时压料板上的弹簧,定位销孔、托板和退料孔等都会压制成压痕,故应给予调整。
冲压件常用检验方法与缺陷评价准则,都在这里!触摸检验用干净的纱布将外覆盖件的表面擦干净。检验员需戴上触摸手套沿着冲压件纵向紧贴冲压件表面触摸,这种检验方法取决于检验员的经验。必要时可用油石打磨被探知的可疑区域并加以验证,但这种方法不失为一种行之有效的快速检验方法。油石打磨。首先用干净的纱布将外覆盖件的表面擦干净,然后打磨用油石(20×20×100mm或更大),有圆弧的地方和难以接触到的地方用相对较小的油石打磨(例如:8×100mm的半圆形油石)。油石粒度的选择取决于表面状况(如粗糙度,镀锌等)。建议用细粒度的油石。油石打磨的方向基本上沿纵向进行,并且很好地贴合冲压件的表面,部分特殊的地方还可以补充横向的打磨。柔性纱网的打磨用干净的纱布将外覆盖件的表面擦干净。用柔性砂网紧贴冲压件表面沿纵向打磨至整个表面,任何麻点、压痕会很容易地被发现冲压件的强度和韧性可通过工艺优化。
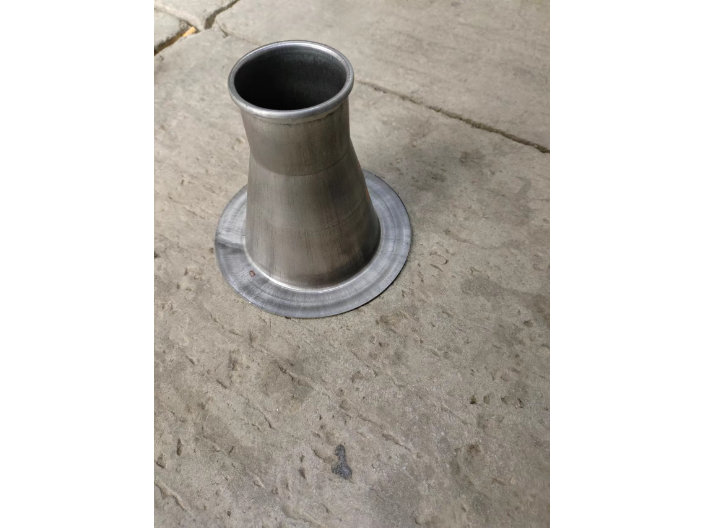
冲压工艺的基本流程包括材料准备、模具设计、冲压加工和后处理等几个环节。首先,材料准备阶段需要选择合适的金属板材,常用的材料有冷轧钢、热轧钢、不锈钢等。接下来,模具设计是冲压工艺的关键环节,模具的精度和设计直接影响到冲压件的质量和生产效率。模具设计完成后,进入冲压加工阶段,利用冲压机对金属板材进行加工,形成所需的零部件。蕞后,后处理阶段包括去毛刺、表面处理等,以提高冲压件的外观和耐用性。整个流程需要严格控制,以确保产品的质量和一致性。冲压件哪家靠谱?欢迎咨询常州市硕德环保机械有限公司。山西碳钢冲压件产品
冲压件工厂,欢迎咨询常州市硕德环保机械有限公司。山西金属冲压件产品
冲压设备规格的确定,主要取决于工艺参数及模具结构尺寸。对曲柄压力机来说,必须满足以下要求:1)压力机的标称压力必须大于冲压的工艺力。即更确切地说,应该是冲压过程的负荷曲线必须在压力机的许用负荷曲线之下。对于拉深件还需计算拉深功。2)压力机的装模高度必须符合模具闭合高度的要求。3)压力机的行程要满足工件成形的要求。对于拉深工序所用的压力机,其行程必须大于该工序中工件高度的2~2.5倍,以便放入毛坯和取出工件。山西金属冲压件产品