商机详情 -
连云港防爆减速机咨询
通用减速机的选型包括提出原始条件、选择类型、确定规格等步骤。相比之下,类型选择比较简单,而准确提供减速器的工况条件,掌握减速器的设计、制造和使用特点是通用减速器正确合理选择规格的关键。规格选择要满足强度、热平衡、轴伸部位承受径向载荷等条件。 选择规格:通用减速器和减速器设计选型方法的比较大不同在于,前者适用于各个行业,但减速只能按一种特定的工况条件设计,故选用时用户需根据各自的要求考虑不同的修正系数,工厂应该按实际选用的电动机功率(不是减速器的额定功率);后者按用户的条件设计,该考虑的系数,设计时一般已作考虑,选用时只要满足使用功率小于等于减速器的额定功率即可,方法相对简单。减速机 苏州美思朗自动化设备有限公司值得用户放心。连云港防爆减速机咨询
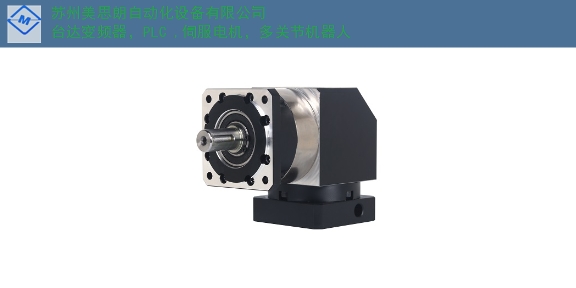
减速机:噪音处理减速机的噪音产生主要是源于传动齿轮的摩擦、振动以及碰撞,如何有效降低及减少噪声,使其更符合环保要求也是国内外一个重点研究课题。降低减速机运行时的齿轮传动噪声已成为行业内的重要研究课题,国内外不少学者都把齿轮传动中轮齿啮合刚度的变化看成是齿轮动载、振动和噪声的主要因素。用修形的方法,使其动载荷及速度波动减至**小,以达到降低噪声的目的。这种方法在实践中证明是一种较有效的方法。但是用这种方法,工艺上需要有修形设备,广大中、小厂往往无法实施。经过多年研究,提出了通过优化齿轮参数,如变位系数、齿高系数、压力角、中心距,使啮入冲击速度降至**小,啮出冲击速度与啮入冲击速度的比值处于某一数值范围,减小或避免啮合节圆冲击的齿轮设计方法,也可明显降低减速机齿轮噪声。对于减速机的噪音问题,也可以迈特雷超级密封剂或润滑剂,它是一种极好的齿轮箱添加剂,可以在部件上形成一种惰性材料薄膜,从而降低摩擦、齿轮噪音以及泄露。宁波斜齿减速机报价苏州美思朗自动化设备有限公司致力于提供减速机 ,有需求可以来电咨询!
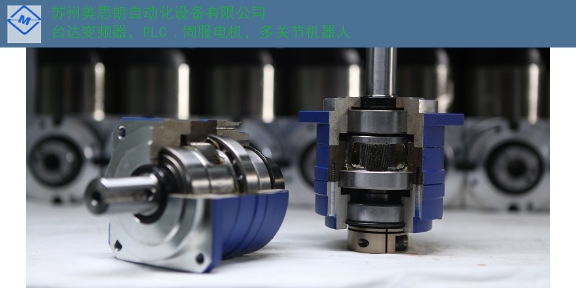
正确的安装,使用和维护减速机,是保证机械设备正常运行的重要环节。1、安装减速机时,应重视传动中心轴线对中,其误差不得大于所用联轴器的使用补偿量。对中良好能延长使用寿命,并获得理想的传动效率;2、在输出轴上安装传动件时,不允许用锤子敲击,通常利用装配夹具和轴端的内螺纹,用螺栓将传动件压入,否则有可能造成减速机内部零件的损坏。比较好不采用钢性固定式联轴器,因该类联轴器安装不当,会引起不必要的外加载荷,以致造成轴承的早期损坏,严重时甚至造成输出轴的断裂;3、减速机应牢固地安装在稳定水平的基础或底座上,排油槽的油应能排除,且冷却空气循环流畅。基础不可靠,运转时会引起振动及噪声,并促使轴承及齿轮受损。当传动联接件有突出物或采用齿轮、链轮传动时,应考虑加装防护装置,输出轴上承受较大的径向载荷时,应选用加强型;
减速机油位检查:1、切断电源,防止触电。等待减速机冷却;2、移去油位螺塞检查油是否充满;3、安装油位螺塞。油的检查:1、切断电源,防止触电。等待减速机冷却;2、打开放油螺塞,取油样;3、检查油的粘度指数:如果油明显浑浊,建议尽快更换;4、对于带油位螺塞的减速机:检查油位,是否合格;安装油位螺塞。油的更换:冷却后油的粘度增大放油困难,减速机应在运行温度下换油。1、切断电源,防止触电。等待减速机冷却下来无燃烧危险为止;注意:换油时减速机仍应保持温热;2、在放油螺塞下面放一个接油盘;3、打开油位螺塞、通气器和放油螺塞;4、将油全部排除;5、装上放油螺塞;6、注入同牌号的新油;7、油量应与安装位置一致;8、在油位螺塞处检查油位;减速机 ,就选苏州美思朗自动化设备有限公司,让您满意,期待您的光临!
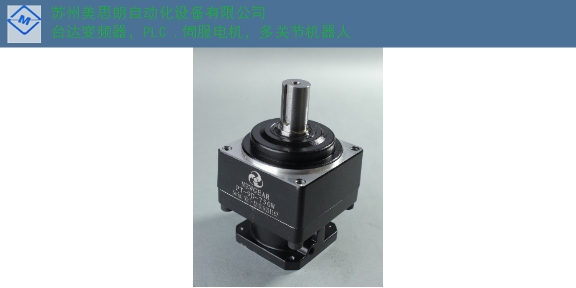
渗碳淬火在轮齿弯曲疲劳强度方面的作用除使心部硬度有所提高外,还在于有表面的残余压应力,它可使轮齿比较大拉应力区的应力减小。因此磨齿时不能磨齿根部分,滚齿时要用留磨量滚刀。渗氮采用渗氮可保证轮齿在变形**小的条件下达到很高的齿面硬度和耐磨性,热处理后可不再进行***的精加工,提高了承载能力。这对于不易磨齿的内齿轮来说,具有特殊意义。相啮合齿轮的硬度组合当大、小齿轮均为软齿面时,小齿轮的齿面硬度应高于大齿轮。而当两轮均为硬齿面且硬度较高时,则取两轮硬度相同。选择好的行星齿轮减速机材料,有利于提高齿轮减速机的承载力及使用寿命。减速机 ,就选苏州美思朗自动化设备有限公司,用户的信赖之选,欢迎新老客户来电!徐州凸轮减速机供应
减速机 ,就选苏州美思朗自动化设备有限公司,让您满意,欢迎您的来电!连云港防爆减速机咨询
表面淬火常见的表面淬火方法有高频淬火(对小尺寸齿轮)和火焰淬火(对大尺寸齿轮)两种。表面淬火的淬硬层包括齿根底部时,其效果比较好。表面淬火常用材料为碳的质量分数约0.35%~0.5%的钢材,齿面硬度可达45~55HRC。渗碳淬火渗碳淬火齿轮具有相对比较大的承载能力,但必须采用精加工工序(磨齿)来消除热处理变形,以保证精度。渗碳淬火齿轮常用渗碳前碳的质量分数为0.2%~0.3%的合金钢,其齿面硬度常在58~62HRC的范围内。若低于57HRC时,齿面强度明显下降,高于62HRC时则脆性增加。轮齿心部硬度一般以310~330HBW为宜。渗碳淬火齿轮的硬度,从轮齿表面至深层应逐渐降低,而有效渗碳深度规定为表面至深层应逐渐降低,而有效渗碳深度规定为表面至硬度52.5HRC处的深度。连云港防爆减速机咨询