商机详情 -
浙江全自动离心机氧含量检测推荐专业厂家
离心机清洗过程中氧含量状态会发生***变化,安全管理不能松懈。清洗前的准备。停机后不要急于打开设备。先用氮气对腔体进行充分吹扫,将残留的可燃挥发物置换出来。吹扫完成后检测氧含量和可燃气体浓度,确认两项指标都安全后才能进行下一步操作。打开检修口的注意事项。先微开检修口,让少量空气缓慢进入。不要一次性完全打开,避免大量空气瞬间涌入与残留可燃气体形成性混合气。打开后保持通风一段时间再进行清洗作业。CIP在线清洗。如果设备配备CIP功能,清洗可以在密闭状态下进行,安全性更高。清洗过程中不需要打开设备,减少了空气进入的风险。清洗程序结束后再按照正常流程进***体检测和开盖操作。清洗后的确认。清洗完成后如需进行下一批次生产,应重新执行完整的充氮和氧含量检查流程。不得直接开始生产而不做检查。清洗废液处理。含有有机溶剂的清洗废液应密闭收集,不得随意排放,按照环保要求进行处理。丁氏离心机的CIP功能可在密闭状态下完成清洗,减少清洗环节的安全风险。快速关闭设备上下游介质管路,防止可燃气体扩散扩大安全风险。浙江全自动离心机氧含量检测推荐专业厂家
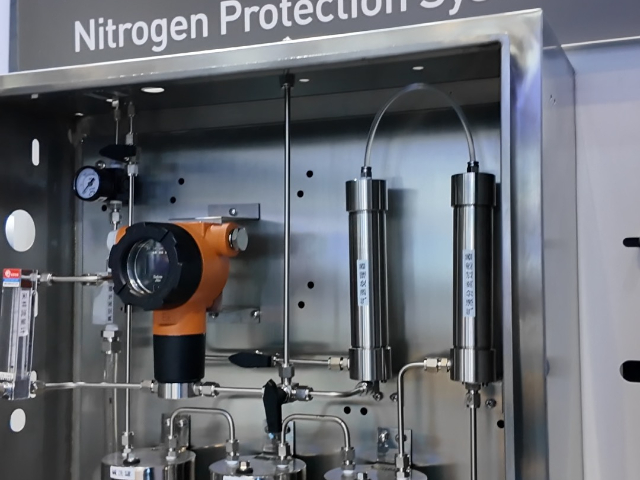
氧含量检测系统不*是日常安全保障工具,也是应急管理体系的重要组成部分。应急预案制定。企业应针对离心机氧含量异常制定专项应急预案,明确以下内容:各级报警对应的响应措施和责任人;自动停机后的恢复流程和确认步骤;氧含量持续无法达标时的排查流程;严重泄漏或设备故障时的现场处置和人员疏散方案。应急演练。预案不能只停留在纸面上,必须定期组织演练。建议每半年至少进行一次离心机氧含量异常应急演练,检验操作人员对报警响应的熟练程度和应急预案的可操作性。演练后进行总结评估,发现问题及时修订预案。应急物资准备。现场应配备以下应急物资:便携式氧含量检测仪,用于现场确认和对比验证;备用氮气瓶,用于主供气系统故障时的应急充氮;密封堵漏工具和备件,用于快速修复泄漏点;个人防护装备(防护眼镜、手套、呼吸防护等)。应急通讯。现场应张贴应急联系电话,包括设备厂家技术支持热线、氮气供应商紧急送气电话、企业安全管理部门和应急救援电话。确保紧急情况下能快速联系到相关人员。事故报告。每次氧含量异常事件都应形成书面报告,记录事件经过、原因分析、处理措施和改进措施。报告纳入安全管理体系文件,作为后续安全改进的依据。江苏LGZ离心机氧含量检测哪家专业在线检测仪故障时,每半小时使用便携设备人工记录腔体内氧气数值。

连续生产模式(三班倒或24小时不停机)对氧含量检查的管理提出了更高要求。换班交接。换班是安全管理的关键节点。交班人员必须向接班人员说明当前氧含量状态、本班次是否有过异常、充氮系统和氮气供应状况。交接必须书面化并双方签字。夜间管理。夜间操作人员精力下降,对报警的响应可能不及时。建议加强夜班巡检频次,有条件的企业可在中控室设置远程监控。氮气消耗监控。连续生产中氮气消耗量大,必须确保供应充足。安装流量计实时监测累计消耗量,剩余量低于安全储备时自动预警。传感器状态监控。连续运行中传感器工作时间长,漂移可能加快。建议每周使用便携式仪器对比验证在线传感器读数。计划性维护。在换料清洗的间歇窗口内完成传感器检查和密封件检查。年度大修时安排系统***维护。记录管理。连续生产产生大量运行数据,应建立数据自动归档和定期回顾机制。丁氏离心机的控制系统支持连续生产模式下的氧含量自动管理,减少人工负担。
氧含量检查系统需要纳入日常巡检范围,确保系统始终处于正常工作状态。每班巡检内容。查看氧含量显示数值是否在正常范围,是否有异常波动。检查传感器探头外观是否完好。确认报警指示灯功能正常。检查氮气供应压力是否在范围内。查看是否有未处理的报警记录。每日巡检内容。检查采样管路是否有弯折、松动或泄漏迹象。检查控制柜内是否有异味或异常发热。检查各连接线缆是否牢固。确认数据记录功能正常运行。每周巡检内容。使用便携式检测仪对比验证在线传感器读数。检查氮气管路各阀门开关是否灵活。清理传感器探头表面积尘。检查标准气体是否在有效期内。巡检记录。每次巡检应填写巡检记录表,记录巡检日期、巡检人员、各项检查结果和发现的问题。异常情况应标注并跟踪处理。问题处理。巡检中发现的问题应按紧急程度分类处理。影响安全功能的问题应立即处理,不得拖延。一般性问题应在规定时间内整改完成。丁氏离心机为客户提供氧含量检查系统巡检清单模板,帮助建立规范的巡检制度。各规格氧含量检测信号线缆,每类常备十米长度满足线路检修更换。

不是所有离心机都需要充氮保护和氧含量检测,但如果你的工况符合以下任一条件,就需要认真评估。物料含有机溶剂。如果离心机处理的物料中含有甲醇、乙醇、**、乙酸乙酯、甲苯、二氯甲烷等有机溶剂,其挥发物与空气混合后在一定浓度范围内遇火源即可。这类工况必须配备充氮保护和氧含量检测。物料为易氧化物质。某些药物中间体、精细化工产品、金属粉末等,接触空气后会发生氧化反应,导致产品变色、变质或产生杂质。这类工艺需要在惰性气氛下完成分离操作。产品有防爆认证要求。如果生产车间被划分为防爆区域(1区或2区),设备必须满足相应的防爆等级要求。充氮保护配合氧含量检测是离心机满足防爆认证的常见技术方案。客户或法规有明确要求。部分下游客户在审计供应商时,会要求生产设备具备惰性气体保护功能。此外,某些行业标准或地方法规也可能对特定工艺的设备提出强制性要求。如果您不确定自己的工况是否需要,建议提供物料的MSDS(安全技术说明书)给设备厂家,由专业人员进行评估。小型企业优先配置便携式氧含量检测仪,筑牢基础安全生产管控底线。山东全自动离心机氧含量检测价格
氧含量超标后无需人工干预,设备自动停机并加大腔体充氮流量。浙江全自动离心机氧含量检测推荐专业厂家
氧含量检查系统出现报警时,需要快速准确地判断原因并采取相应措施。以下是常见的报警原因分析。充氮后氧含量不下降。可能原因:氮气阀门未正常开启、氮气管路堵塞、氮气供应压力不足、设备严重漏气。排查顺序:先确认氮气供应是否正常,再检查阀门和管路,***排查密封泄漏。氧含量下降但无法达标。可能原因:密封件老化导致持续泄漏、氮气纯度不足、充氮流量偏小、腔体内残留有含氧物料。应逐项排查,优先检查密封性和氮气纯度。运行中氧含量缓慢上升。**可能原因是密封处存在微小泄漏,运行中振动导致密封间隙变化,外部空气缓慢渗入。应加大充氮流量维持氧含量,停机后排查密封泄漏点。氧含量频繁波动。可能原因:传感器老化或受干扰、采样管路漏气、充氮流量不稳定。先用便携式仪器对比验证在线传感器读数,排除传感器问题后排查管路和供气。传感器故障报警。可能原因:传感器寿命到期、传感器受潮或污染、信号线缆断路或短路。根据故障代码判断具体原因并处理。丁氏离心机为客户提供报警原因排查指南,并提供技术支持热线协助远程诊断浙江全自动离心机氧含量检测推荐专业厂家
江苏丁氏机械有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的机械及行业设备中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同江苏丁氏机械供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!