商机详情 -
上海球铁铸件报价表
熔模铸造生产的铸件尺寸精度高,可直接用于装配,应用于航空发动机叶片制造。熔模铸造又称失蜡铸造,是一种高精度的铸造方法,其工艺流程包括制作蜡模、涂挂耐火涂料、撒砂、干燥硬化、脱蜡、焙烧、浇注、清理等环节。熔模铸造采用蜡模复制铸件的形状,蜡模可以通过精密模具压制而成,尺寸精度高,表面光洁,因此能够保证铸件具有较高的尺寸精度和表面质量,铸件的尺寸公差可达±0.05毫米,表面粗糙度可达Ra1.6μm以下,无需进行量的后续机械加工即可直接用于装配,实现了“近净成形”。航空发动机叶片是一种形状复杂、尺寸精度要求高、承受高温高压的关键部件,其内部有复杂的冷却通道,表面有精密的叶型,采用熔模铸造可以精确地制造出这些复杂结构,保证叶片的尺寸精度和性能要求。熔模铸造还可以用于制造汽轮机叶片、医疗器械、精密仪器等高精度部件,在航空航天、、医疗等领域发挥着重要作用。精密铸件的尺寸公差可控制在 0.1 毫米以内,满足高精度设备需求。上海球铁铸件报价表
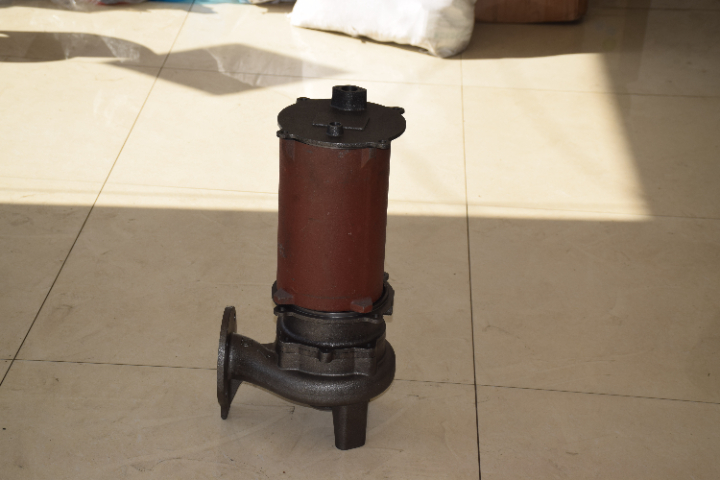
铸件在运输中若固定不牢,易发生碰撞损伤。江苏旭东机械有限公司根据产品重心与外形设计装具,如带卡槽木托盘或定制支架,确保在集装箱内无位移。对精密配合面,额外加贴防护膜。买家收货后若无需返修,可直接上线装配。旭东机械将物流防护纳入产品质量体系,视为交付终点的责任延伸。我们曾因改进某泵体铸件的装箱方式,使客户现场投诉归零。江苏旭东机械有限公司重视产品抵达时的状态,认为安全交付是基本义务。江苏旭东机械有限公司认为,铸件不是毛坯,更是后续工艺的起点。浙江QT450铸件规格尺寸铸造模具的设计精度直接影响铸件的成型质量和生产效率。
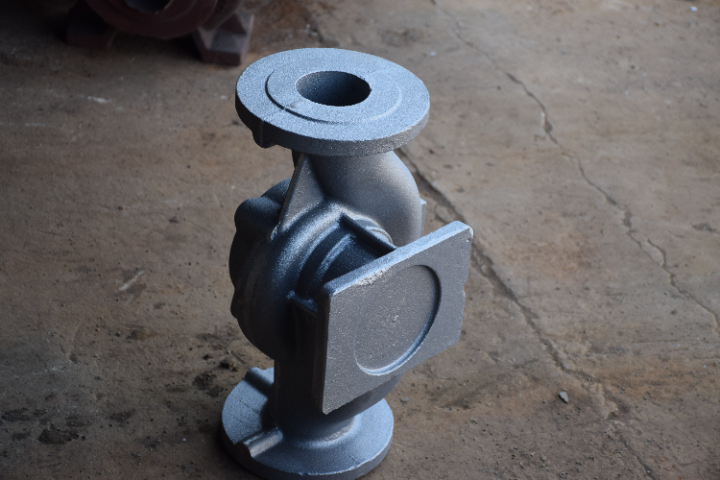
铸造模具的设计精度直接影响铸件的成型质量和生产效率。铸造模具是铸件成型的关键工具,其设计精度包括尺寸精度、形状精度和位置精度等,这些精度参数会直接传递到铸件上。如果模具的尺寸精度不足,铸件的尺寸误差会增,可能导致铸件无法满足装配要求,需要进行量的后续加工才能使用,增加生产成本;模具的形状精度不够,会使铸件出现形状畸变,影响其使用性能,甚至导致铸件报废。模具设计还需考虑分型面的选择、浇注系统的布置、排气系统的设计等因素,合理的分型面能减少铸件飞边和毛刺,提高清理效率;科学的浇注系统可保证金属液平稳充型,避免出现浇不足、冷隔等缺陷;有效的排气系统能及时排出型腔内的气体,减少气孔缺陷。此外,模具的结构设计还会影响生产效率,如采用模块化设计可缩短模具更换时间,提高生产连续性,因此铸造模具的设计精度是保证铸件质量和生产效率的因素。
铸件的时效处理可消除内部应力,稳定尺寸精度,避免使用过程中变形。铸件在铸造过程中,由于冷却速度不均匀、金属成分偏析等原因,内部会产生一定的内应力,这些内应力如果不及时消除,在铸件使用过程中可能会逐渐释放,导致铸件发生变形、开裂等问题,影响其尺寸精度和使用性能。时效处理是一种通过加热、保温和冷却来消除内应力的工艺方法,根据处理温度的不同,可分为自然时效和人工时效。自然时效是将铸件放置在室温环境下,通过长时间的放置让内应力自然释放,这种方法耗时较长,但成本低、操作简单,适用于对时效时间要求不高的铸件。人工时效则是将铸件加热到一定温度(通常为100-300℃),保温一段时间后缓慢冷却,能够快速有效地消除内应力,稳定铸件的组织和尺寸。时效处理不可以消除内应力,还能使铸件的尺寸精度更加稳定,避免在后续加工或使用过程中因应力释放而产生变形,因此在精密铸件、型铸件的生产中得到应用。铸件的疲劳强度是评估其长期使用可靠性的重要指标,尤其对运动部件至关重要。
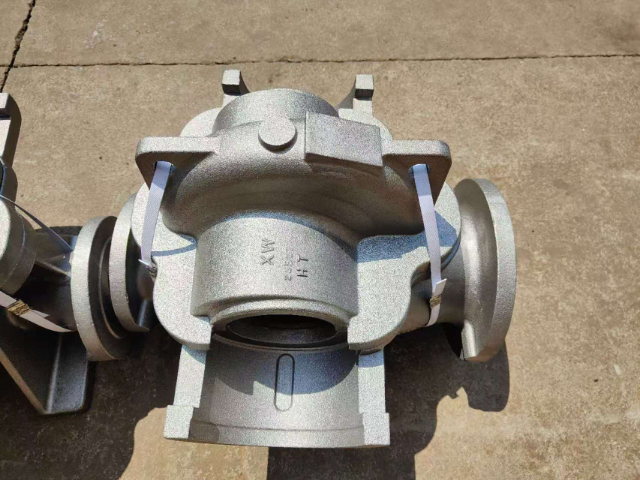
铸造过程中的金属液流动性不足会导致铸件出现浇不足、冷隔等缺陷。金属液的流动性是指熔融金属在模具型腔中流动的能力,它是影响铸件成型质量的重要因素。流动性不足时,金属液无法充满整个模具型腔,会导致铸件出现浇不足缺陷,即铸件形状不完整,部分结构缺失;当金属液在流动过程中温度降低过快,前后两股金属液在型腔中相遇时无法完全融合,会形成冷隔缺陷,表现为铸件表面或内部出现不规则的缝隙或接痕,影响铸件的密封性和力学性能。金属液流动性不足的原因主要包括金属液温度过低、成分不合理、模具温度过低、浇注系统设计不当等。金属液温度过低会使其粘度增,流动阻力增加;金属成分中合金元素含量不合适,如硅、锰等元素不足,会降低金属液的流动性;模具温度过低会使金属液在接触模具后迅速冷却,流动性急剧下降;浇注系统设计不合理,如浇道截面过小、弯道过多,会增加金属液的流动阻力。为了避免这些缺陷,需要合理控制金属液温度和成分,预热模具,优化浇注系统设计,以提高金属液的流动性。球墨铸铁铸件的韧性和强度优于普通灰铸铁,常用于制造受力部件。江苏小型铸件工厂直销
球化处理是改善铸铁铸件性能的关键工艺,可提升其塑性和韧性。上海球铁铸件报价表
铸造是人类早掌握的金属加工技术之一,可追溯至数千年前的青铜器时代。早在新石器时代晚期,人类就开始尝试用泥土制作模具,将熔融的铜锡合金注入其中,冷却后得到简单的铜器,这便是原始铸造工艺的雏形。到了青铜器时代,铸造技术得到了极的发展,古埃及、古巴比伦、中国等文明都掌握了较为成熟的铸造技术。在中国,商周时期的青铜铸造工艺达到了鼎盛,的司母戊鼎便是这一时期的杰作,它重达832.84千克,采用范铸法铸造而成,造型雄伟,纹饰精美,充分体现了当时高超的铸造水平。随着时代的发展,铸造技术不断进步,从青铜时代进入铁器时代后,铸铁铸造技术逐渐成熟,战国时期的铁制农具和兵器已经使用铸造工艺。铸造技术的出现和发展,极地推动了人类文明的进程,为工具制造、兵器生产、机械发展等提供了重要的技术支撑。上海球铁铸件报价表