商机详情 -
浙江三型铸件询问报价
新产品试制阶段,样件交付速度影响开发节奏。江苏旭东机械有限公司设立快速响应小组,优先处理打样订单,从接收3D模型到交付首件控制在10个工作日内。得益于内部模具与造型能力,复杂结构亦可高效实现。当买家处于设计冻结前的关键验证期时,这种敏捷性或许能助其按时完成客户演示或法规测试。旭东机械对样件执行与量产相同的检验标准,确保数据可比性。我们提供全尺寸报告与材质证明,支持客户工程判断。江苏旭东机械有限公司将打样视为信任建立的起点,投入充分资源保障质量与时效。高铬铸铁铸件因优异的耐磨性,常用于制造破碎机颚板、磨球等易损部件。浙江三型铸件询问报价
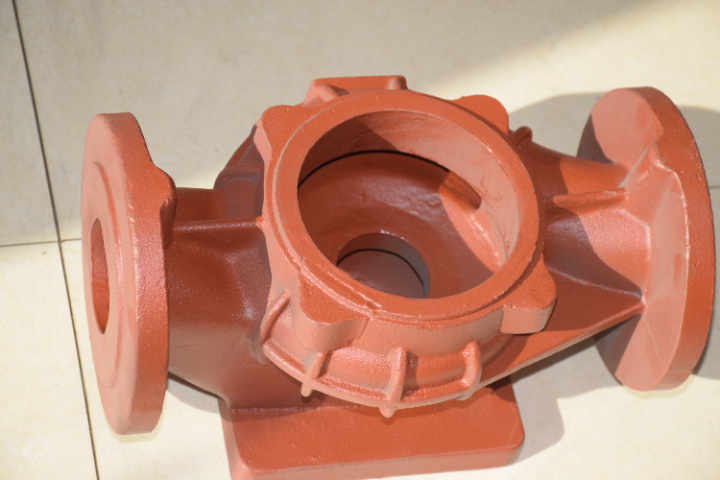
铸件的化学成分直接决定其力学性能与加工行为。江苏旭东机械有限公司配备直读光谱仪,对每炉次铁水进行快速成分检测,并依据结果动态调整配料比例。这种闭环控制机制,有助于将碳、硅、锰等关键元素稳定在目标区间内。对买家而言,成分一致的铸件在热处理响应或切削性能上可能表现更可预测,减少工艺调试频次。旭东机械严格执行炉前化验制度,杜绝未经检测的铁水流入浇注环节。每批次产品均附带材质报告,包含主要元素实测值,供客户存档或追溯。我们深知材料是性能的基础,因此在原材料采购环节也设定准入标准,确保炉料纯净度。江苏旭东机械有限公司不追求成分极限值,而是强调批次间波动小化。这种对基础属性的稳健控制,是我们支持客户稳定生产的一种方式。江苏便宜铸件单价铸件的时效变形是精密部件生产中的难题,需通过工艺优化和时效处理控制。
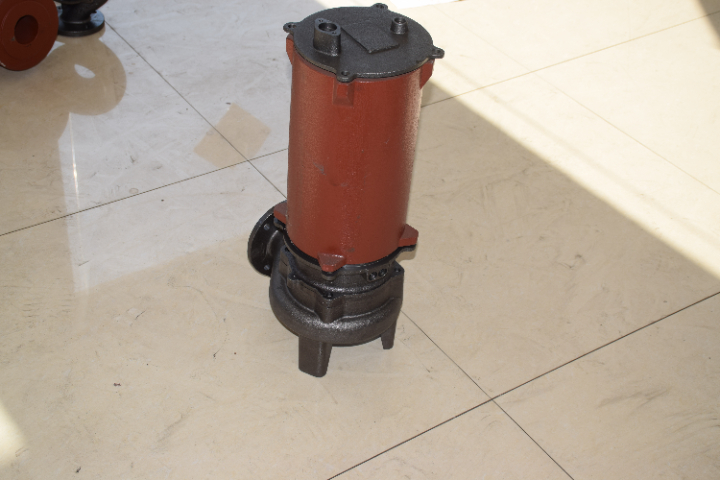
砂型铸造是成本较低、应用的铸件生产方法之一。砂型铸造以砂为主要造型材料,通过制作砂型模具来生产铸件,其工艺流程包括制模、配砂、造型、制芯、合型、浇注、冷却、落砂、清理等环节。首先,根据铸件的形状和尺寸制作木模或金属模;然后,将砂、粘结剂、水等按一定比例混合配制成型砂;接着,用型砂在模具周围造型,形成砂型型腔,对于复杂铸件还需要制作砂芯来形成内部空腔;之后,将砂型和砂芯合在一起,形成完整的铸型;再将熔融金属浇注到铸型型腔中,待冷却凝固后进行落砂,去除铸件表面的型砂;,对铸件进行清理、打磨、去除浇冒口等后续加工。砂型铸造的优点是造型材料来源、成本低,能够生产各种尺寸和形状的铸件,从几克的小零件到数十吨的型部件都可以生产,且工艺简单、适应性强,因此在机械制造、汽车、农机等领域得到了应用。
型铸件的生产需要配套型熔炼设备和铸造车间,投资规模较。型铸件通常指重量在数吨以上,甚至数十吨、上百吨的铸件,如型机床床身、水轮机转轮、核电站压力容器等,这些铸件的生产需要处理量的熔融金属,因此必须配备型熔炼设备,如冲天炉、电弧炉、感应炉等,这些设备的容量、功率高,能够满足型铸件生产对金属液的需求。同时,型铸件的铸造模具尺寸、重量重,需要型的造型设备、砂处理设备和浇注设备,如型砂箱、龙门式造型机、型起重机等,以完成模具的制备、砂型的紧实和金属液的浇注等工序。型铸件的生产还需要宽敞的铸造车间,车间需具备足够的空间放置设备和进行铸件的生产、存放和清理,车间的起重能力、通风条件、环保设施等也需要满足型铸件生产的要求。此外,型铸件的生产还需要专业的技术人员和管理人员,因此型铸件生产的前期设备购置、车间建设和人员培训等方面的投资规模较。铸件的批量生产需制定标准化作业流程,确保产品质量的一致性。
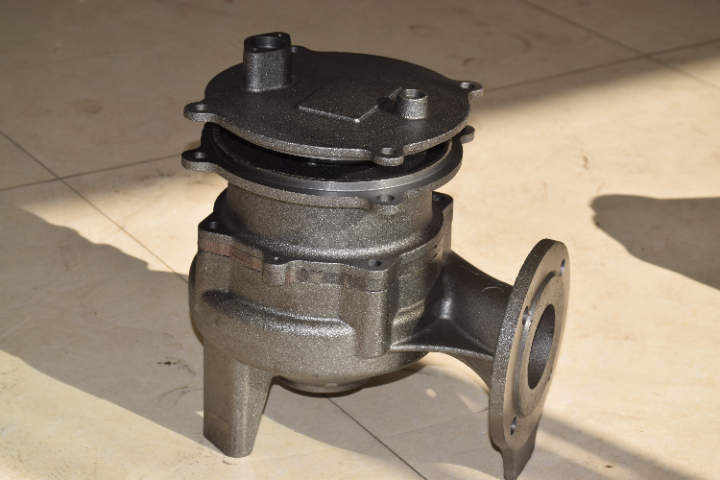
铸造是人类早掌握的金属加工技术之一,可追溯至数千年前的青铜器时代。早在新石器时代晚期,人类就开始尝试用泥土制作模具,将熔融的铜锡合金注入其中,冷却后得到简单的铜器,这便是原始铸造工艺的雏形。到了青铜器时代,铸造技术得到了极的发展,古埃及、古巴比伦、中国等文明都掌握了较为成熟的铸造技术。在中国,商周时期的青铜铸造工艺达到了鼎盛,的司母戊鼎便是这一时期的杰作,它重达832.84千克,采用范铸法铸造而成,造型雄伟,纹饰精美,充分体现了当时高超的铸造水平。随着时代的发展,铸造技术不断进步,从青铜时代进入铁器时代后,铸铁铸造技术逐渐成熟,战国时期的铁制农具和兵器已经使用铸造工艺。铸造技术的出现和发展,极地推动了人类文明的进程,为工具制造、兵器生产、机械发展等提供了重要的技术支撑。铸件是通过铸造工艺将熔融金属注入模具后冷却成型的金属制品。湖北树脂砂铸件联系人
新能源汽车的电机外壳、电池支架等铸件多采用铝合金,以实现轻量化目标。浙江三型铸件询问报价
铸件的时效处理可消除内部应力,稳定尺寸精度,避免使用过程中变形。铸件在铸造过程中,由于冷却速度不均匀、金属成分偏析等原因,内部会产生一定的内应力,这些内应力如果不及时消除,在铸件使用过程中可能会逐渐释放,导致铸件发生变形、开裂等问题,影响其尺寸精度和使用性能。时效处理是一种通过加热、保温和冷却来消除内应力的工艺方法,根据处理温度的不同,可分为自然时效和人工时效。自然时效是将铸件放置在室温环境下,通过长时间的放置让内应力自然释放,这种方法耗时较长,但成本低、操作简单,适用于对时效时间要求不高的铸件。人工时效则是将铸件加热到一定温度(通常为100-300℃),保温一段时间后缓慢冷却,能够快速有效地消除内应力,稳定铸件的组织和尺寸。时效处理不可以消除内应力,还能使铸件的尺寸精度更加稳定,避免在后续加工或使用过程中因应力释放而产生变形,因此在精密铸件、型铸件的生产中得到应用。浙江三型铸件询问报价