商机详情 -
旁路阀阀体镗加工工艺流程
精镗镗加工是镗加工流程中的重要环节,承担着确保孔径成品尺寸和表面质量的任务。该阶段采用金刚石涂层单刃微调镗刀,能够实现极其细致的切削,配合试镗、测量和补偿的循环工序,确保加工孔径达到设计要求。精镗加工的尺寸精度通常达到IT6-IT7级,表面光洁度控制在Ra0.8-3.2μm之间,满足高精度零件的严苛标准。加工过程中,工件固定在坐标镗床或数控加工中心,设备的高定位精度(可达0.002mm)为精镗提供了稳定的加工环境。通过智能化测量系统,实时反馈孔径变化,调整刀具补偿量,实现加工过程的闭环控制。精镗镗加工广泛应用于航空航天、能源装备、模具制造等领域,尤其适合需要高精度孔径和优良表面状态的零部件。该工艺提升了零件的装配性能,还延长了使用寿命。瑞宏机械(上海)有限公司提供精密制造服务,应用于风电、医疗设备、轨道交通、汽车、航空航天、能源、阀门、纺织机械等多个领域,覆盖陆上与海上风电场,保障设备长期运行的安全性与稳定性。精镗加工可达到IT7级甚至更高的精度,满足精密零件的要求。旁路阀阀体镗加工工艺流程
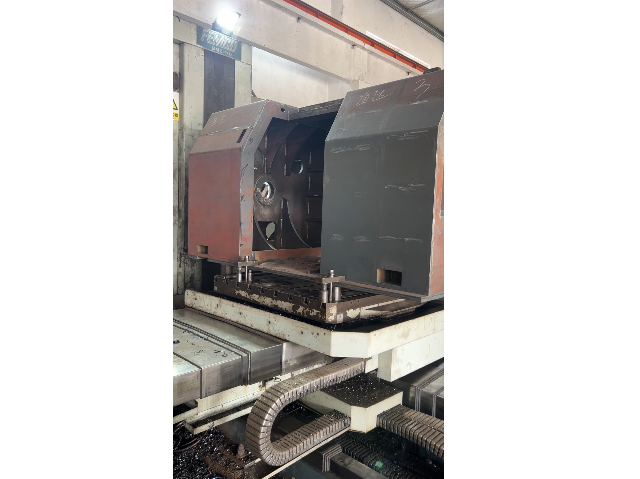
工程机械制造行业中,很多大型结构件都需要大直径孔加工,镗加工正好可以满足这类需求。工程机械的结构件尺寸大,重量大,对孔的尺寸精度和强度都有要求,加工难度相对较高。瑞宏机械(上海)有限公司有加工大型工件的设备和场地,能应对大型工程机械结构件的加工需求,装夹和加工都有对应的经验,可以保障加工质量。针对大型工件的运输和存放,也有对应的配套条件,不需要客户额外安排场地存放。很多工程机械生产企业,在遇到大直径孔加工需求时,都会选择有经验的服务商合作,解决自身加工能力不足的问题,保障生产顺利进行。旁路阀阀体镗加工工艺流程阀体镗加工工艺不断完善,提升零件的密封性能和机械耐用性,满足高压工况需求。
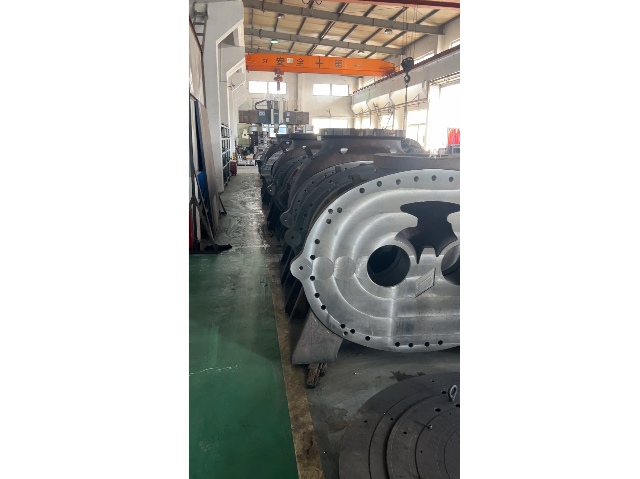
刀具选择对镗加工的质量和效率有着重要影响,不同材质的工件需要搭配不同材质的刀具,才能保障切削效果和刀具使用寿命。瑞宏机械会根据工件的材质选择对应的刀具,针对硬度较高的工件选择硬度更高的刀具,针对软质工件选择适配的切削刀具,保障加工过程的稳定性。近年来新型刀具材料不断出现,瑞宏机械也会尝试引入新型刀具材料,优化切削效果,提升加工效率和加工质量,延长刀具使用寿命,降低加工成本。不同的加工环节对刀具的要求也不同,粗加工选择耐用度更高的刀具,精加工选择精度更高的刀具,瑞宏机械会根据加工环节调整刀具,保障加工效果符合预期,为客户提供高质量的加工工件。
技术创新是提升镗加工服务质量的重要动力,瑞宏机械深知这一点,因此不断投入研发力量,探索更高效的加工工艺和方法,提升自身的加工能力。瑞宏机械会关注行业内的新技术、新工艺,结合自身的加工实际进行尝试,将合适的新技术融入到日常加工中,提升加工效率和质量。瑞宏机械也会针对加工过程中常见的问题进行研究,探索解决方法,优化加工流程,减少加工过程中出现的问题,降低加工成本。通过不断的技术探索,瑞宏机械的加工能力不断提升,能够承接更多难度更高的加工订单,满足客户日益提升的加工需求,为客户提供更好的服务。五轴联动镗加工技术支持多角度同步切削,提升零件加工的灵活性和精度,适合精密模具制造。
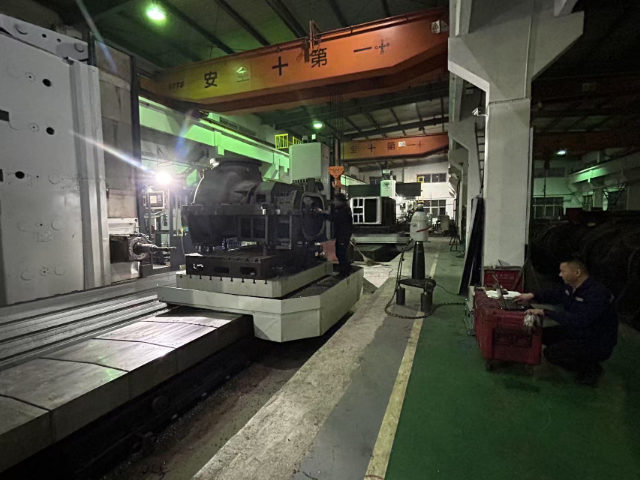
工程机械领域很多零部件尺寸大,重量大,对孔加工的要求也比较高,需要加工厂商有对应的加工能力才能完成作业。镗加工是工程机械零部件大直径孔加工的常用工艺,能够满足大型零部件的加工要求。瑞宏机械(上海)有限公司有加工大型工程机械零部件的能力,配备的加工设备可以容纳大尺寸工件,完成大直径孔的镗加工作业,满足工程机械生产的配套需求。工程机械的零部件对尺寸精度要求较高,直接影响设备的装配和使用,瑞宏机械会严格按照图纸要求加工,检测合格后再交付,保证零部件能够顺利装配,满足工程机械的使用要求。硬质合金镗刀具有较高的耐磨性,适合加工高硬度材料。辽宁数控加工中心镗加工
工业机械镗加工结合数控设备,提升大批量生产中孔径一致性和加工周期的可控性。旁路阀阀体镗加工工艺流程
技术创新是提升加工服务水平的重要动力,瑞宏机械(上海)有限公司在开展镗加工相关业务的过程中,一直注重技术创新,不断投入资源探索更高效的加工工艺和方法。近年来,随着新型刀具材料和加工设备的不断出现,公司也会及时引入适合的新设备新材料,更新自身的加工工艺,提升加工效率和加工质量。针对不同材质加工中遇到的问题,会组织技术人员进行攻关,优化加工参数,解决加工难题。同时也会组织操作人员进行技能培训,提升操作人员对新设备新工艺的掌握程度,更好服务客户。技术创新可以帮助加工服务商不断提升服务能力,满足客户越来越高的加工要求,适应行业发展的变化。旁路阀阀体镗加工工艺流程