商机详情 -
河北镗加工注意事项
定制化设备生产中,往往需要加工各类非标准零件,非标准零件的内孔加工需求各不相同,镗加工可以适配各类非标准零件的加工需求。瑞宏机械擅长处理非标准零件的加工订单,能够根据非标准零件的图纸和要求,定制加工方案,满足不同的加工需求。很多定制化设备生产企业,研发过程中需要各类非标准零件,瑞宏机械可以配合研发进度,完成零件加工,帮助企业推进研发项目。瑞宏机械注重和客户的沟通,能够准确理解客户对非标准零件的加工要求,及时调整加工方案,保障加工出的零件符合客户预期,满足定制化设备生产的各类需求。精密孔镗加工工艺适应复杂孔系的多样化需求,应用于高压泵和液压阀的零件制造。河北镗加工注意事项
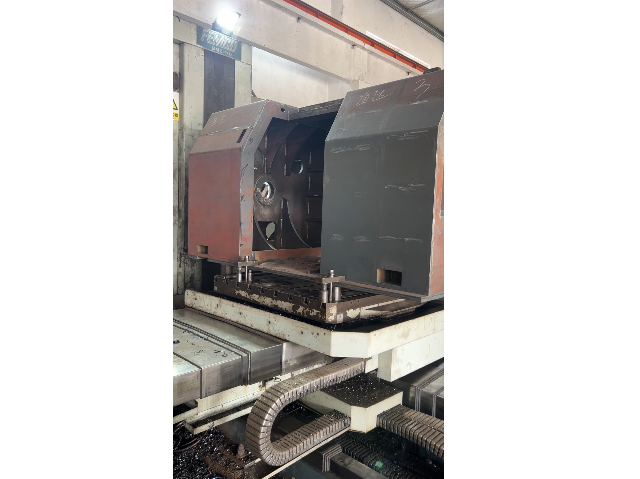
加工前的准备工作对镗加工的顺利进行很重要,瑞宏机械(上海)有限公司建立了完善的前期准备流程,接到客户订单后会做好各项准备工作,保障加工顺利开展。首先会安排技术人员核对客户的图纸,确认所有尺寸要求和技术要求,有不清楚的地方及时和客户沟通确认。然后会根据图纸要求制定加工工艺,选择对应的刀具、工装,调试加工设备,提前做好准备。对客户送来的毛坯工件,会进行前期检测,确认毛坯的尺寸和余量符合加工要求,避免后续加工出现问题。完善的前期准备,可以减少加工过程中出现问题的概率,河北镗加工注意事项采用高精度镗加工工艺,确保内孔尺寸公差稳定,适合医疗设备零件的精密制造。
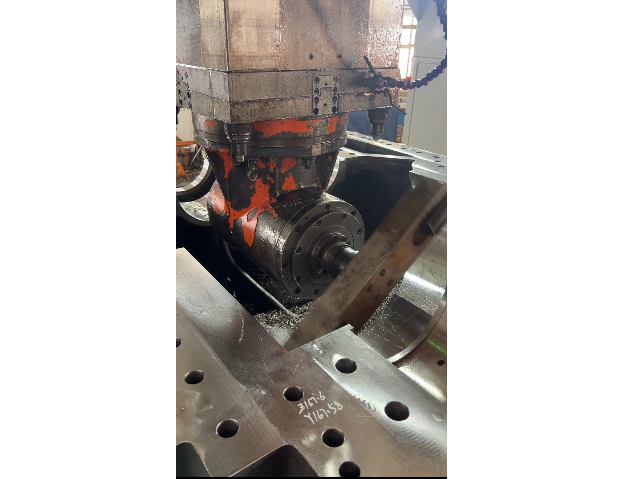
镗加工是一种针对工件内孔进行细致处理的技术,主要任务是扩大、修整和精加工现存孔洞。它适用于尺寸较大、结构复杂且要求较高的孔类零件。该工艺能够将内孔的精度达到IT6-IT7等级,表面光洁度保持在Ra0.8-3.2μm之间,满足多种工业领域对零件的严格要求。镗加工的特点在于其分阶段加工流程,包括粗镗、半精镗、精镗和光整加工。粗镗阶段使用双刃镗刀去除大部分多余材料,预留一定加工余量,保证后续工序的顺利进行。半精镗通过可调式镗刀修正孔的直线度,确保尺寸公差在±0.05mm范围内。精镗环节则采用金刚石涂层的单刃微调镗刀,结合试镗、测量和补偿步骤,精确达到设计尺寸。光整加工可采用滚压或珩磨技术,将表面粗糙度降至Ra0.4μm以下。整个过程对切削速度、进给量和背吃刀量等参数有严格要求,以保证加工质量和工件性能。镗加工既适合大型机床床身、发动机缸体等箱体类工件,也适用于高精度孔系的复杂零件。
在众多镗加工服务供应商中,挑选合适的厂家是确保产品质量和交付周期的基础。选择镗加工厂家时,首先应关注其设备配置和加工能力。针对高精度和复杂结构的孔类加工,卧式镗床、坐标镗床及数控加工中心的配备情况直接影响加工效果。其次,加工经验和工艺积累同样重要,工厂应具备完善的工艺流程,从粗镗到光整加工各阶段均有严格把控,确保孔径和表面质量达到设计要求。再者,厂家对加工过程中的测量和补偿技术的应用程度,是判断其加工稳定性的重要指标。良好的测量反馈机制和及时的刀具补偿能有效降低误差,保证批量产品的一致性。除此之外,交付能力和服务响应速度也不可忽视,合理的生产计划和快速响应能减少客户等待时间,提升整体合作体验。阀杆的镗加工通过微调刀具和精密测量,确保运动部件的顺畅与密封性能。
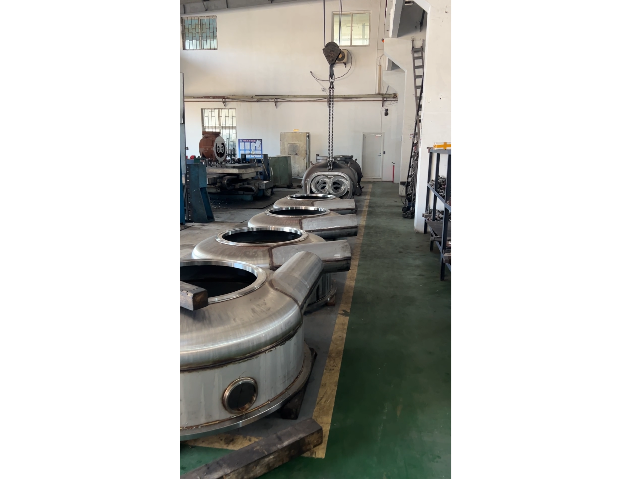
工件粗加工环节,也会用到镗加工,主要作用是对预加工的毛坯孔进行扩孔,为后续的精加工环节做好准备。粗加工阶段的镗加工,主要目标是去除多余的加工余量,调整孔的大致位置和尺寸,为后续加工留出合适的余量。瑞宏机械可以承接大型工件的粗加工订单,根据后续加工的要求,预留合适的加工余量,保障后续加工可以顺利开展。粗加工环节同样需要把控好位置精度,避免后续精加工无法修正偏差,瑞宏机械在粗加工环节就做好位置校准,控制加工误差,降低后续加工的难度。很多有大型工件加工需求的客户,会将粗加工和精加工都交给瑞宏机械完成,一站式服务减少了不同供应商对接的麻烦,提升整体加工效率。汽车发动机缸体采用多工序镗削,提升内孔的热稳定性和机械强度。河北镗加工注意事项
针对大尺寸工件,采用分段精镗工艺,确保孔径直线度和圆度达到设计要求。河北镗加工注意事项
机械镗加工作为一种针对工件内孔进行精密处理的工艺,广泛应用于各种大型机械零部件的制造中。在实际生产过程中,机械镗加工能够有效扩大和修整已有孔洞,特别适合那些尺寸较大、结构复杂的孔类零件。想象一下,当您面对发动机缸体或者机床床身这类大型箱体工件时,机械镗加工能够通过卧式镗床实现对内孔的高精度加工,确保孔径的尺寸和形状符合设计要求。该工艺通过多种设备配合完成,包括坐标镗床和数控加工中心,后者能够在加工过程中实现镗削与铣削的复合操作,提升加工的灵活性和精确度。设备配备HSK刀柄与静压主轴,能有效减少振动,保证加工过程的稳定性。机械镗加工分为粗镗、半精镗、精镗以及光整四个阶段,粗镗阶段采用双刃镗刀去除大部分多余材料,预留适当加工余量,半精镗通过可调式镗刀修正孔的直线度,确保尺寸公差达到±0.05毫米,精镗则使用带有金刚石涂层的单刃微调镗刀,经过试镗、测量和补偿步骤,达到尺寸标准。光整阶段则可以选择滚压或珩磨技术,将表面粗糙度降低至Ra0.4μm以下。机械镗加工既提升了孔的精度和表面质量,也满足了动力机械、航空航天和能源装备等行业对高质量零件的需求。河北镗加工注意事项