商机详情 -
四川交流电焊焊接
市场价格全自动焊接市场价格因设备投入、焊接工艺复杂程度而异。对于常规产品的全自动焊接,由于生产效率高,单位焊接成本相对较低,价格可能在每米焊缝几十元到上百元不等;但对于高精度、特殊材料或复杂形状的焊件,因需定制自动化系统,价格会相应提高。三、钢结构焊接连接技术(一)技术特点钢结构焊接要求焊缝具备度和良好的韧性,以承受建筑物或机械结构的荷载。焊接过程需考虑钢材的强度等级、板厚、焊接位置等因素。常用的焊接方法有埋弧焊、焊条电弧焊、气体保护焊等。埋弧焊生产效率高,适合长焊缝和平焊位置;焊条电弧焊灵活性强,适用于各种位置焊接;气体保护焊则焊缝质量好,适用于重要结构焊接。(二)加工厂家优势-瑞宏机械(上海)有限公司1.丰富经验:在钢结构焊接领域积累了大量项目经验,参与过多种类型钢结构工程,包括建筑钢结构、桥梁钢结构等,熟悉不同行业标准和规范。2.质量保障:严格遵循钢结构焊接质量标准,从焊接工艺评定、焊工资格审查到焊接过程监控和成品检验,确保焊接质量,保证钢结构的安全性和可靠性。3.配套服务:除焊接加工外,还提供钢结构设计、制作、安装等一站式服务,为客户解决后顾之忧。。车身焊接既关系整车的结构强度,还直接影响车辆的安全性能和碰撞吸能效果。四川交流电焊焊接
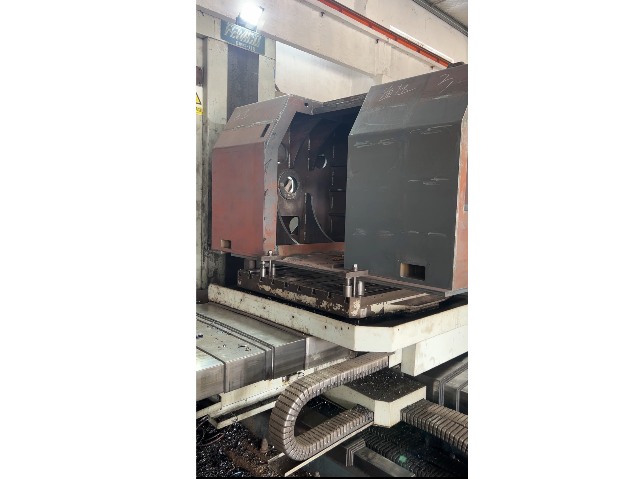
它适用于钢轨、钢筋等圆形或管状工件的对接。气压焊接设备简单,操作方便,焊接质量较好。2.加工厂家服务-瑞宏机械(上海)有限公司:瑞宏机械在气压焊接领域有的技术团队和设备。能够根据不同工件的规格和要求,调整火焰温度和压力参数,确保焊接质量。为铁路建设、建筑工程等行业提供质量的气压焊接加工服务。3.市场价格参考:气压焊接加工价格通常按焊接接头数量或长度计算。对于普通钢轨、钢筋的气压焊接,每个接头价格可能在几十元到上百元,具体价格受工件长度、直径和加工难度影响。(四)扩散焊接技术1.技术原理与适用范围:扩散焊接是在高温和压力作用下,使焊件表面相互接触,通过原子扩散实现连接。它适用于异种材料连接、复合材料制造等领域,能够获得高质量的接头。但扩散焊接设备复杂,工艺要求高。2.加工厂家专长-瑞宏机械(上海)有限公司:瑞宏机械具备的扩散焊接设备和技术人才。我们能够根据不同材料组合和产品要求,制定精确的焊接工艺。在航空航天、电子等领域为客户提供定制化的扩散焊接加工服务。3.市场价格情况:扩散焊接加工价格较高,主要由于设备成本和工艺复杂性。其价格一般根据工件的复杂程度、材料成本和加工时间计算。湖南钢结构焊接来图加工通过高可靠性焊接,风电塔筒配件实现了长时间运行中的安全稳定,降低维护成本。
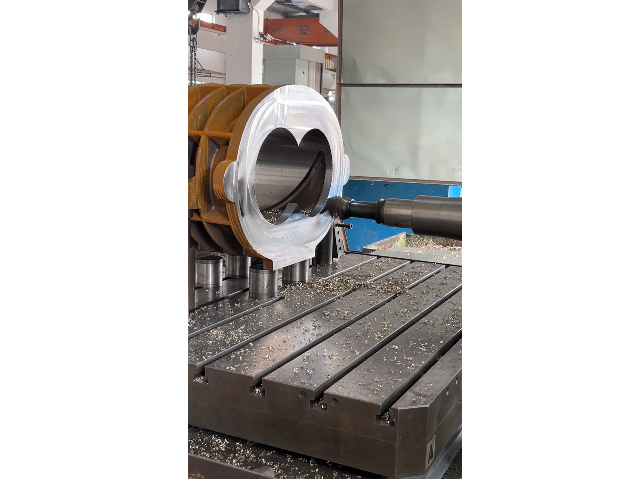
都能提供、稳定的加工服务。同时,我们注重设备的维护与更新,确保设备始终处于比较好运行状态。(三)市场价格分析全自动焊接加工价格因设备成本、编程难度和生产效率而异。相较于手工焊接,全自动焊接在大规模生产时具有成本优势。对于简单产品,由于生产效率高,单位焊接成本可能较低,如一些标准化零部件的全自动焊接,每个焊点价格可能只需几毛钱;但对于复杂产品,编程和设备调试成本高,价格可能会有所上升,可能每个焊点达到数元。三、钢结构焊接连接技术、加工与价格(一)技术钢结构在建筑、桥梁等领域应用。钢结构焊接需考虑结构的承载能力和稳定性。焊接工艺上,要根据钢材的强度等级和厚度选择合适的焊接材料和参数。例如,对于高强度钢材,需采用低氢型焊条或气体保护焊,以保证焊缝的韧性和强度。焊接过程中,控制焊接变形是关键,常采用合理的焊接顺序、反变形法等措施。同时,对焊缝的质量检测要求严格,如采用超声波探伤、磁粉探伤等方法检测内部缺陷。(二)加工厂家服务-瑞宏机械(上海)有限公司瑞宏机械拥有丰富的钢结构焊接经验,参与过众多大型钢结构项目。我们的焊工均持有资质证书。具备高超的焊接技能。在加工过程中,从原材料检验到成品交付。
熟悉不同类型不锈钢的焊接工艺。像瑞宏机械(上海)有限公司,不*设备,技术团队还经过严格培训,能针对不同不锈钢材料和焊件要求制定精细焊接方案。2.行业优势厂家除瑞宏机械外,一些大型机械制造企业的焊接分厂也在不锈钢焊接领域有出色表现,它们凭借大规模生产优势和成熟技术体系,服务于众多大型项目。(三)不锈钢焊接市场价格1.价格影响因素焊接材料成本是重要影响因素,如不锈钢焊丝价格相对较高。焊接工艺复杂程度也决定价格高低,如对焊接质量要求较高的医疗器械不锈钢部件焊接,价格会高于普通建筑装饰焊接。此外,焊件的尺寸、数量以及加工厂家的地域等也会对价格产生影响。2.价格区间一般简单的不锈钢薄板焊接,价格可能在每米10-30元;对于复杂工艺、高精度要求的不锈钢焊接,价格可能达到每米100-500元甚至更高。二、全自动焊接连接技术与市场(一)全自动焊接连接技术1.技术原理与优势全自动焊接利用自动化设备,按照预设程序完成焊接操作。它具有焊接质量稳定、生产效率高的优势,能大幅减少人工操作误差,提高焊缝一致性。例如汽车制造中的车身焊接,大量采用全自动焊接技术。确保车身结构强度和安全性。2.技术类型包括机器人焊接、自动化焊接生产线等。焊接不锈钢时,需采用合适的焊接电流波形,如直流或脉冲直流。
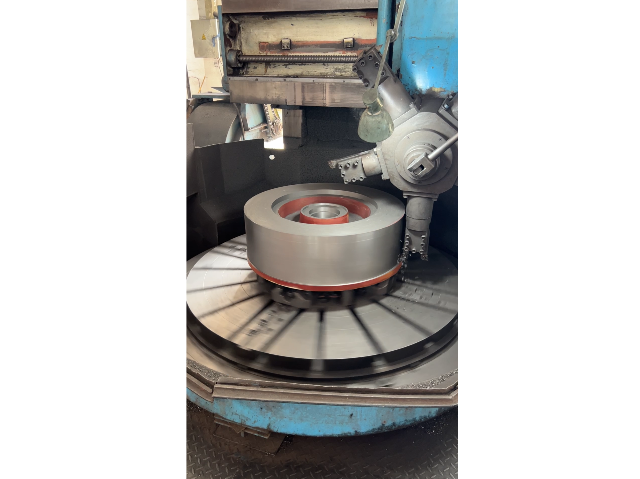
医疗器械的制造对焊接工艺的要求极为严格,焊接要保证连接的牢固,还需确保焊缝的无瑕疵和无污染,避免对医疗产品的安全性能产生影响。在医疗器械焊接过程中,通常采用氩弧焊等保护气体焊接技术,通过保护性气体隔绝空气中的杂质,确保焊接区域的纯净。这一过程需要先对焊件表面进行彻底清理,去除油污与锈迹,避免焊接时产生缺陷。焊接参数如电流、电压和焊接速度必须根据焊件材质和厚度进行调整,尤其是针对薄壁结构件,需采用较低电流以防止材料烧穿。焊接完成后,医疗器械焊缝通常通过无损探伤和外观检查来检验焊缝的完整性与均匀性,确保焊接部位符合严格的质量标准。医疗器械的焊接涉及零部件的连接,还关乎设备的整体性能和使用寿命,比如手术器械、诊断设备的关键部件均依赖焊接实现高精度组装。塔筒焊接过程中的焊接变形控制,是保障装配精度的重要环节。广东桥梁钢结构焊接收费标准
高碳不锈钢焊接前需预热至200-300℃,降低淬火敏感性。四川交流电焊焊接
工业焊接技术在现代制造业中占据重要地位,广泛应用于汽车制造、航空航天、建筑钢结构等多个领域。在汽车制造中,焊接技术用于车身结构的组装,确保整车的强度和安全性。航空航天领域对焊接的精度和可靠性要求尤为严格,焊接工艺需满足强度和稳定性高的标准,以保障关键零部件的性能。建筑行业中,桥梁和钢结构建筑的焊接连接,承担着承载和抗震的重任,焊接工艺的稳定性直接关系到建筑安全。风电叶片和塔筒等大型结构件的制造,也依赖焊接技术解决变形控制和连接强度问题。工业焊接技术既需要先进的设备支持,还需结合科学的作业流程和严格的质量检测手段。焊接前的工件预处理、焊接过程中的参数调节以及焊后检测,构成了完整的技术链条。随着工业制造的不断升级,焊接技术也在不断演进,采用多种电焊设备和保护气体,提升焊接区域的品质和稳定性。四川交流电焊焊接