商机详情 -
钢结构焊接代加工
它适用于钢轨、钢筋等圆形或管状工件的对接。气压焊接设备简单,操作方便,焊接质量较好。2.加工厂家服务-瑞宏机械(上海)有限公司:瑞宏机械在气压焊接领域有的技术团队和设备。能够根据不同工件的规格和要求,调整火焰温度和压力参数,确保焊接质量。为铁路建设、建筑工程等行业提供质量的气压焊接加工服务。3.市场价格参考:气压焊接加工价格通常按焊接接头数量或长度计算。对于普通钢轨、钢筋的气压焊接,每个接头价格可能在几十元到上百元,具体价格受工件长度、直径和加工难度影响。(四)扩散焊接技术1.技术原理与适用范围:扩散焊接是在高温和压力作用下,使焊件表面相互接触,通过原子扩散实现连接。它适用于异种材料连接、复合材料制造等领域,能够获得高质量的接头。但扩散焊接设备复杂,工艺要求高。2.加工厂家专长-瑞宏机械(上海)有限公司:瑞宏机械具备的扩散焊接设备和技术人才。我们能够根据不同材料组合和产品要求,制定精确的焊接工艺。在航空航天、电子等领域为客户提供定制化的扩散焊接加工服务。3.市场价格情况:扩散焊接加工价格较高,主要由于设备成本和工艺复杂性。其价格一般根据工件的复杂程度、材料成本和加工时间计算。不锈钢车削件焊接需控制热影响区,避免加工后变形超标。钢结构焊接代加工
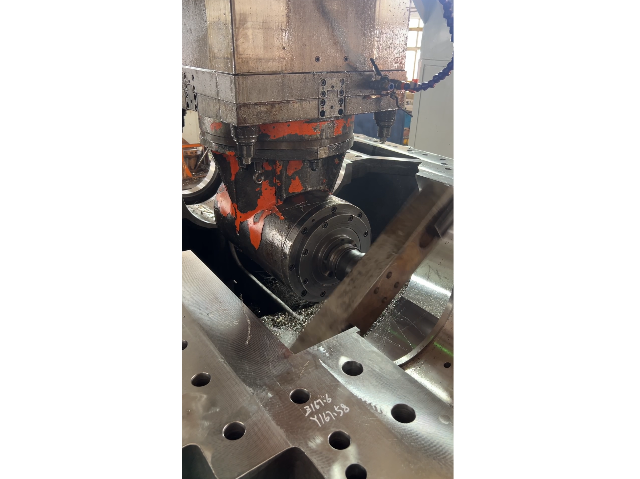
金属焊接作为工业制造中的基础工艺,广泛应用于多个领域,包括汽车制造、建筑钢结构、工业机械等。焊接通过加热、加压或两者结合,实现焊件的原子结合,形成牢固的连接。常用的焊接设备涵盖手工电弧焊机、氩弧焊机以及二氧化碳气体保护焊机,配合保护性气体使用,保障焊接区域的质量。焊接作业前,需对工件表面进行严格的清理,去除油污和锈蚀,避免影响焊缝质量。焊接过程中,结合工件材质和厚度,合理调节电流、电压和焊接速度,特别是薄板焊接时采用小电流工艺,防止材料烧穿。焊接完成后,进行外观检查和无损探伤,确保焊缝无缺陷。金属焊接的工艺流程标准化且适应性强,使其在多种制造场景中发挥关键作用。钢结构焊接代加工焊接不锈钢雕塑时,需根据造型选择合适的小电流手工焊。
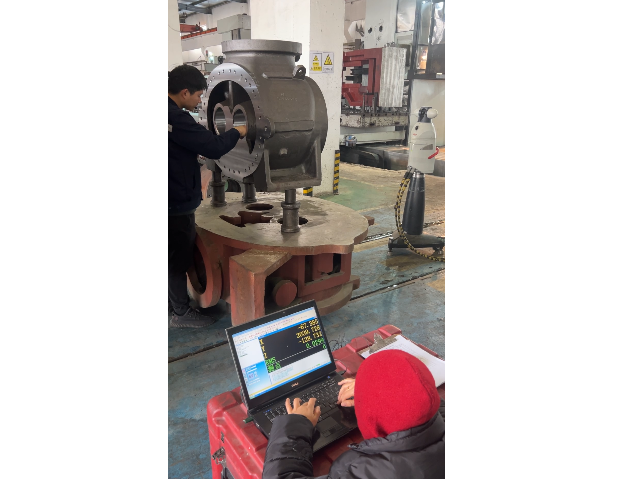
焊接来图加工是根据客户提供的详细设计图纸进行焊接制造,强调对图纸信息的准确理解和精确执行。此类加工要求对图纸中的尺寸、公差、材料及焊接要求有十足把握,确保产品符合设计意图。加工前,焊件表面需彻底清理,去除油污和铁锈,保障焊接区域的洁净度。焊接过程中,结合焊件材质和厚度,科学调整电流、电压和焊接速度,特别是在处理薄板时采用小电流工艺防止材料烧穿。多种焊接设备配合使用,包括手工电弧焊机、氩弧焊机及二氧化碳气体保护焊机,依托保护气体保障焊接区域品质,提升焊缝的结合力和外观质量。焊接完成后,通过外观检查和无损探伤确保焊缝无缺陷,满足结构强度和安全性能要求。焊接来图加工广泛应用于风电叶片、工业机械、汽车制造及建筑钢结构等领域,为复杂结构件的制造提供技术支持。
机器人焊接灵活性高,可适应不同形状焊件;自动化焊接生产线则适合大规模、标准化生产。(二)全自动焊接加工厂家1.厂家**竞争力具备自动化焊接设备和编程技术人员是关键。厂家需根据客户焊件特点,编写精细的焊接程序,确保自动化焊接顺利进行。同时,拥有完善的质量检测体系,能及时发现和纠正焊接缺陷。2.行业典型在汽车零部件制造领域,一些大型焊接加工厂广泛应用全自动焊接技术,为各大汽车品牌提供高质量零部件。瑞宏机械(上海)有限公司也在不断加大全自动焊接技术研发与应用,为客户提供、质量的焊接服务。(三)全自动焊接市场价格1.价格决定因素设备投入成本是主要因素,高精度自动化焊接设备价格昂贵,导致加工成本上升。此外,焊件复杂程度、焊接速度要求等也影响价格。如对焊接速度和精度要求较高的电子元件全自动焊接,价格相对较高。2.价格范围简单结构焊件的全自动焊接,价格可能在每个焊点-2元;对于复杂形状、高精度要求的焊件,价格可能达到每个焊点5-20元。三、钢结构焊接连接技术与市场。一)钢结构焊接连接技术1.技术要点钢结构焊接需考虑钢材强度、厚度等因素。对于厚板钢结构,常采用多层多道焊工艺,确保焊缝内部质量。同时,要控制焊接变形。不锈钢结构件焊接时,清洁工件表面是确保焊缝质量的第一步,避免缺陷产生。
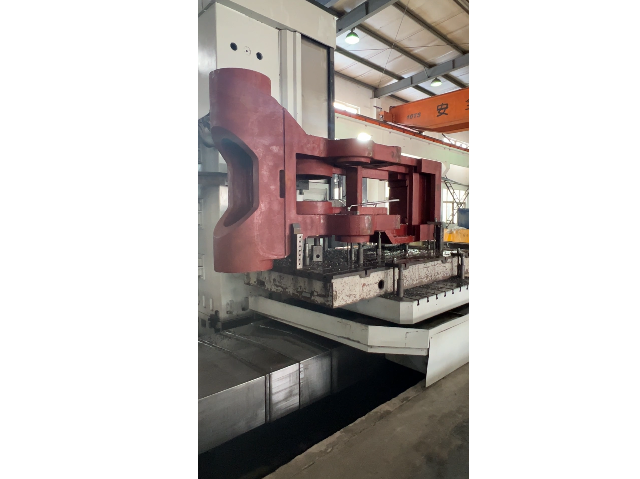
其能精细控制焊接参数,减少人为误差,适用于大规模、重复性焊接任务。如汽车制造、管道生产等行业,常采用机器人全自动焊接。(二)加工厂家瑞宏机械紧跟行业趋势,引入全自动焊接设备,可提供全自动焊接服务。在范围内,[X]自动化焊接公司专注于全自动焊接领域,拥有多种类型全自动焊接机器人与成熟工艺。(三)市场价格全自动焊接因设备投入与技术要求高,价格相对较高。按焊接工作量计算,每小时收费在[X]-[X]元左右,具体依焊接材料、工艺复杂程度调整。三、钢结构焊接连接技术(一)技术特点钢结构广泛应用于建筑、桥梁等领域。钢结构焊接需确保焊缝强度与结构稳定性。常见工艺有手工电弧焊,操作灵活,适用于各种位置焊接;埋弧焊则生产效率高,焊缝质量好,适合长直焊缝与大直径环缝。(二)加工厂家瑞宏机械在钢结构焊接方面经验丰富,承接过多个大型钢结构项目。各地还有众多钢结构加工企业,如[X]建筑钢结构有限公司,专注于建筑钢结构焊接加工。(三)市场价格钢结构焊接价格依结构复杂程度、焊缝长度等计算。简单钢结构焊接每吨价格在[X]-[X]元;复杂建筑钢结构,每吨可达[X]-[X]元。四、激光焊接连接技术。大型结构件焊接的焊缝设计需兼顾承载力和疲劳寿命,确保结构安全。钢结构焊接代加工
结构焊接工艺在桥梁伸缩缝制造中应用较广,确保连接部位具备良好的抗疲劳性能。钢结构焊接代加工
不锈钢焊接要点与注意事项:背面保护措施的实施,在进行对接打底焊时,为防止底层焊道的背面被氧化,需在背面实施气体保护措施。氩气保护与施焊操作角度的把控,为使氩气能有效地保护焊接熔池并便于施焊操作,应将钨极中心线与焊接处工件的角度控制在80~85°范围内;同时,填充焊丝与工件表面的夹角应尽可能小,通常控制在10°左右。选用平特性焊接电源,在直流焊接模式下,采用反极性配置,即焊丝接正极,这样有助于优化焊接质量。通常使用纯度为99.99%的氩气或含有2%氧气的氩气混合物作为保护气体,流量控制在20~25L/min范围内。进行不锈钢的MIG焊接时,一般应在喷射过渡状态下施焊,此时电压需调整至弧长约为4~6mm,以确保焊接质量。防风措施必不可少。由于MIG焊接对风速敏感,微风也可能导致气孔问题,因此在风速超过0.5m/sec的环境下,必须采取防风措施以确保焊接质量。钢结构焊接代加工