商机详情 -
广东固体蒸汽空气混合灭菌厂家
蒸汽空气混合灭菌器虽然混合灭菌相比纯蒸汽可降低湿度(典型值为30-50%RH),但对某些特殊材料(如亲水性高分子敷料或冻干粉针剂瓶塞)仍存在风险。实验数据显示,当腔体相对湿度超过45%时,部分药品包装用胶塞的吸附水量会增加1.2-1.8倍,可能引发后续储存期析出物超标。解决方案包括采用梯度升压技术(在预热阶段以5kPa/min速率逐步增加空气占比)以及在干燥阶段引入深度除湿模块(**温度需控制在-40℃以下)。值得注意的是,过度干燥(<20%RH)又可能导致某些生物制品失活,这要求设备具备分区域湿度调控能力。对于复杂的灭菌需求,蒸汽空气混合技术展现了其独特的应用价值。广东固体蒸汽空气混合灭菌厂家
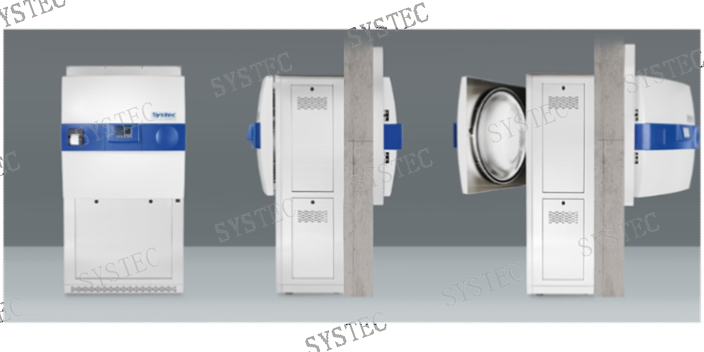
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO 13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。广东固体蒸汽空气混合灭菌厂家超级干燥系统实现灭菌后即用,省去二次烘干工序。
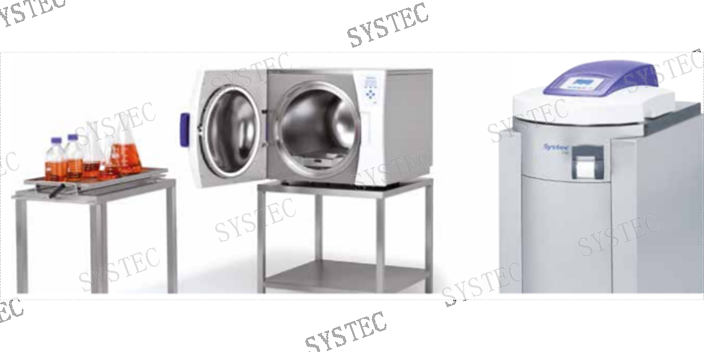
混合灭菌介质中空气分子的存在改变了纯蒸汽的凝结特性。当温度为132℃时,纯蒸汽在塑胶表面形成的凝结水膜厚度达50-80μm,而混合介质只有形成10-20μm的离散水珠,明显降低材料吸水膨胀风险。空气组分还起到缓冲作用,使腔体内压力波动控制在±5kPa范围内(纯蒸汽灭菌通常±15kPa),避免薄壁塑胶件在压力突变时产生应力裂纹。临床对比显示,采用该技术处理的PVC输液袋接缝处开裂率下降92%,且不影响灭菌剂(如过氧化氢)的穿透效能。
对于由不同热膨胀系数材料组成的复合器械(如硅胶密封圈+PC外壳),混合灭菌可通过分阶段压力控制实现协同保护。在升温期维持0.3-0.5bar的正压差,防止组件间因膨胀差产生位移;在灭菌期采用脉冲式压力调节(波动幅度<7%额定值),使尼龙加强筋与TPE软胶的界面应力下降62%。某呼吸机配件厂的验证报告显示,该技术使多材料组件的装配间隙变化量控制在设计值的15%以内,远低于纯蒸汽灭菌时的45%变形临界值。传统灭菌中温度与压力呈强耦合关系,而混合技术通过单独调节系统实现参数解耦。例如处理PETG透明外壳时,可维持115℃灭菌温度同时将压力降至1.1bar(常规需1.8bar),使材料玻璃化转变温度(Tg)范围内的分子取向松弛度降低38%。这种控制方式特别适用于3D打印多孔结构塑胶件,其内部孔道变形率可从9.7%降至2.1%,且不影响蒸汽渗透效果(杀菌保证水平SAL仍达10⁻⁶)。脉动真空技术有效排除内部冷空气,提升中空器械灭菌深度。
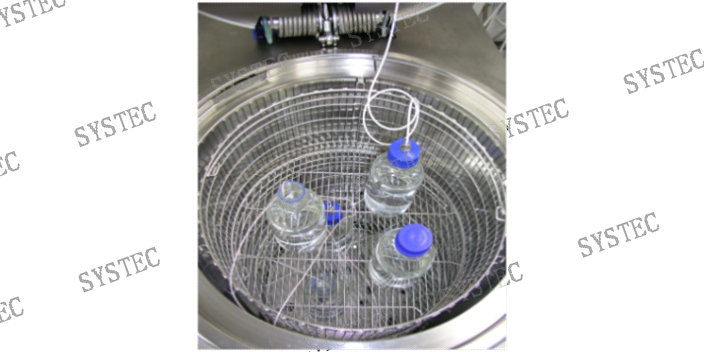
根据EN285标准,混合灭菌的验证需包含物理监测、化学监测、生物监测三重体系。物理监测重点验证腔体各点温度差(不超过±1℃)、压力波动范围(±0.05bar);化学指示物应布置于器械管腔**远端;生物监测推荐使用自含式嗜热脂肪杆菌芽孢培养器。验证数据表明,混合系统在40L装载量下的温度均匀性指数(TUI)达0.92,优于传统方式的0.85。通过响应面法建立的数学模型显示,当蒸汽饱和度在95%-97%、空气流速在12-15m/s时,灭菌效率达到峰值。对于不同器械组合,系统可自动匹配比较好参数:金属器械推荐132℃/8分钟,橡胶制品宜用126℃/15分钟,混合装载时采用自适应温度控制(温差上限不超过2℃)。
温度不达标时检查加热管是否损坏需更换。贵州立式蒸汽空气混合灭菌安装调试
蒸汽空气混合灭菌并非全新概念,但我们的系统让它的执行更可靠。广东固体蒸汽空气混合灭菌厂家
灭菌结束后的等待时间,往往是实验室工作效率的瓶颈之一。如果采用纯蒸汽自然冷却,一个满载的腔体从121℃降至开盖温度(比如80℃以下),可能需要数十分钟甚至更久。对于着急使用其中物品的实验人员来说,这段时间只能等待。蒸汽空气混合灭菌在冷却阶段可以主动注入经过除菌过滤的压缩空气,同时启动腔体外部的冷却系统,强制进行热交换。空气流经物品表面,带走热量,使得温度快速下降。与纯蒸汽灭菌相比,混合模式下的冷却周期可以缩短相当比例的时间。这对于需要高频次使用灭菌器的实验室而言,意味着当天能够完成更多批次的工作量。广东固体蒸汽空气混合灭菌厂家