商机详情 -
山东卧式蒸汽空气混合灭菌售后服务
蒸汽空气混合灭菌器虽然混合灭菌相比纯蒸汽可降低湿度(典型值为30-50%RH),但对某些特殊材料(如亲水性高分子敷料或冻干粉针剂瓶塞)仍存在风险。实验数据显示,当腔体相对湿度超过45%时,部分药品包装用胶塞的吸附水量会增加1.2-1.8倍,可能引发后续储存期析出物超标。解决方案包括采用梯度升压技术(在预热阶段以5kPa/min速率逐步增加空气占比)以及在干燥阶段引入深度除湿模块(**温度需控制在-40℃以下)。值得注意的是,过度干燥(<20%RH)又可能导致某些生物制品失活,这要求设备具备分区域湿度调控能力。灭菌方法能够保持被灭菌物品的完整性和性能,不影响其使用效果。山东卧式蒸汽空气混合灭菌售后服务
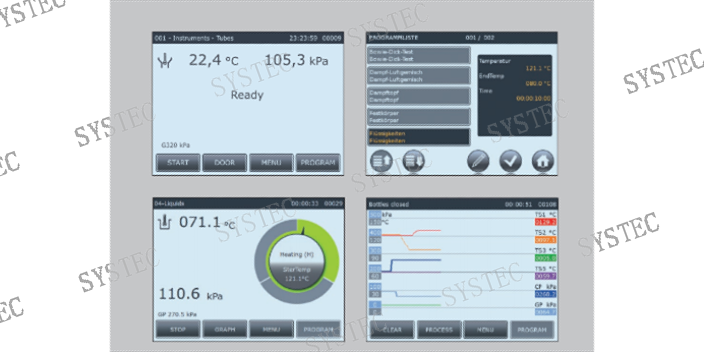
随着监管趋严,医美机构需提供可追溯的灭菌记录以证明器械安全性。蒸汽-空气混合灭菌程序可通过内置数据记录系统(如FDA认可的Class5化学指示卡+电子日志),实时监测温度、压力及空气比例,并生成符合ISO17665标准的灭菌报告。例如,在韩国和中国的头部医美连锁机构中,该技术已成为审计重点,客户可通过扫描器械包装上的灭菌二维码,查看完整的灭菌参数(如温度曲线、F0值),增强透明度和信任度。此外,相比化学浸泡或紫外线消毒(能杀灭表面微生物),混合程序的生物负载挑战测试(如使用嗜热脂肪芽孢杆菌)可验证对芽孢的灭活能力,满足《医疗器械灭菌通用要求》(GB18278-2015)的高级别灭菌标准。
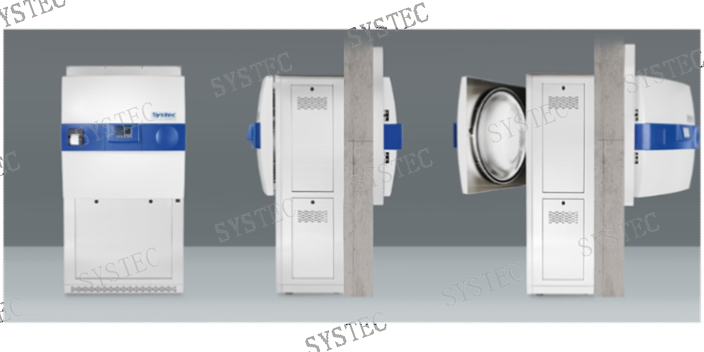
山东卧式蒸汽空气混合灭菌售后服务单独的蒸汽发生器设计优化灭菌流程,解决传统空气残留问题。
蒸汽空气混合灭菌通过精确控制介质密度(通常维持在0.8-1.2kg/m³区间),在灭菌腔体内形成动态平衡的热交换环境。相较于纯蒸汽灭菌时200-300kW/m²的瞬时热流密度,混合介质可将该数值稳定在80-120kW/m²范围。这种特性使聚甲醛(POM)等结晶型塑料的晶格重构过程变得平缓,某骨科器械生产数据显示,采用该技术后POM关节部件的尺寸公差从±0.5mm优化至±0.15mm。同时,混合介质中空气分子形成的微气垫层能有效阻隔蒸汽直接冲击,使ABS塑料件的表面粗糙度Ra值保持在0.8μm以下(纯蒸汽灭菌通常达1.6μm)。
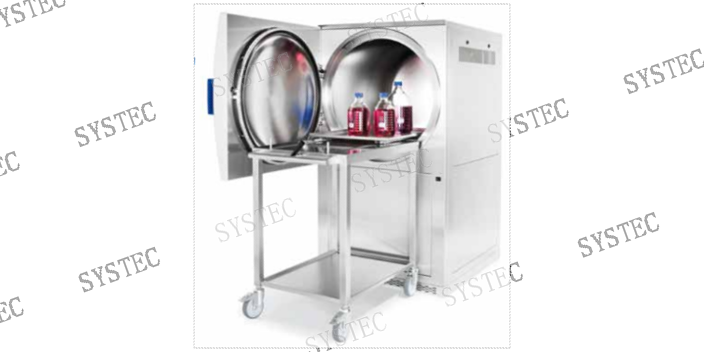
蒸汽空气混合灭菌器的操作首要环节是系统化检查。需确认灭菌舱内无残留物,密封圈无老化裂纹(建议每日开机前手动检查),压力表、温度传感器及安全阀需经第三方校准并在有效期内。对于电气系统,应测试紧急停机按钮功能,检查压缩空气管路是否泄漏(使用泡沫检测剂),蒸汽发生器水位需保持在安全线以上。装载物品时,需遵循"不超过舱体容积80%"的原则,金属器械与塑料制品需分层放置,避免直接接触舱壁。若处理液体样品,必须使用耐压密封容器并预留10%膨胀空间。记录环境温湿度(建议15-30℃/≤70%RH)作为灭菌参数修正依据。 动态压力控制系统确保腔体温度均匀分布,提升灭菌重复性。
混合介质在材料表面形成非均匀能量场,通过计算流体动力学(CFD)模拟可见,其表面传热系数离散度较纯蒸汽降低72%。这种特性使热敏感区(如注塑浇口位置)的局部温升不超过平均值的±3℃,而纯蒸汽灭菌时该差异可达±8℃。某微创手术器械的聚醚醚酮(PEEK)组件采用该技术后,熔接线区域的拉伸强度保留率从83%提升至97%,完全满足ISO 13485对关键力学性能的要求。混合系统独有的梯度降温程序(降温速率5-8℃/min可控)能有效规避塑胶件在相变点的体积突变。通过引入氮气辅助冷却,可使聚乙烯吡咯烷酮(PVP)涂层的收缩各向异性指数从1.4优化至1.1。某血管介入导管的临床试验表明,该技术使产品外径在灭菌前后的变异系数(CV值)稳定在0.8%以内,明显优于行业标准的2.5%限值。蒸汽空气混合灭菌,在腔体内按设定比例导入两种气体,调节灭菌环境。山东卧式蒸汽空气混合灭菌售后服务
蒸汽空气混合技术,旨在不舍弃灭菌效果的前提下,提供更灵活的操作窗口。山东卧式蒸汽空气混合灭菌售后服务
蒸汽空气混合灭菌器是一种高效灭菌设备,通过高温蒸汽与压缩空气的协同作用实现无菌,广泛应用于医药、食品加工和实验室等领域。其原理基于蒸汽的高热量传递和空气的加压分布,使混合气体均匀穿透物品缝隙,导致微生物蛋白质凝固变性而灭活。灭菌过程分预热、灭菌和干燥三阶段,温度通常控制在121-135°C,压力维持在0.1-0.25MPa,通过动态平衡蒸汽与空气比例确保效果。该灭菌器的主要应用场景包括:医药行业:用于药品生产设备、容器和环境灭菌,尤其适合湿度敏感物品(如某些原料药),避免过度潮湿导致的降解或变质。食品加工:在罐头和瓶装食品生产中,快速灭活容器内部微生物,减少生锈或食品变质风险2。实验室环境:作为空间净化工具,结合智能控制系统实时监测空气质量,提升实验准确性。山东卧式蒸汽空气混合灭菌售后服务