商机详情 -
河南立式蒸汽空气混合灭菌售后服务
一个生物技术项目,往往从实验室规模的几升培养基开始,逐步放大到中试车间的几十升甚至更大体积。如果灭菌设备不能同步放大,就面临工艺转移的麻烦。Systec提供不同腔体容积的灭菌器系列,从台式小型机到落地式大容量机型,均支持蒸汽空气混合灭菌功能。这意味着,在实验室阶段开发的密封液体灭菌程序(包括升温斜率、保持时间、冷却压力等参数),可以直接移植到更大尺寸的设备上运行。由于控制逻辑与传感器配置保持一致,工艺放大过程中的参数调整需求大幅减少。这种从研发到生产的一致性,是许多质量保证部门所看重的特征。纯蒸汽搞不定的复杂物品?蒸汽空气混合模式或许可以帮忙。河南立式蒸汽空气混合灭菌售后服务
蒸汽空气混合灭菌通过精确控制介质密度(通常维持在0.8-1.2kg/m³区间),在灭菌腔体内形成动态平衡的热交换环境。相较于纯蒸汽灭菌时200-300kW/m²的瞬时热流密度,混合介质可将该数值稳定在80-120kW/m²范围。这种特性使聚甲醛(POM)等结晶型塑料的晶格重构过程变得平缓,某骨科器械生产数据显示,采用该技术后POM关节部件的尺寸公差从±0.5mm优化至±0.15mm。同时,混合介质中空气分子形成的微气垫层能有效阻隔蒸汽直接冲击,使ABS塑料件的表面粗糙度Ra值保持在0.8μm以下(纯蒸汽灭菌通常达1.6μm)。 山东卧式蒸汽空气混合灭菌售后服务冷凝水排放不畅需清理管道过滤器。
对于由不同热膨胀系数材料组成的复合器械(如硅胶密封圈+PC外壳),混合灭菌可通过分阶段压力控制实现协同保护。在升温期维持0.3-0.5bar的正压差,防止组件间因膨胀差产生位移;在灭菌期采用脉冲式压力调节(波动幅度<7%额定值),使尼龙加强筋与TPE软胶的界面应力下降62%。某呼吸机配件厂的验证报告显示,该技术使多材料组件的装配间隙变化量控制在设计值的15%以内,远低于纯蒸汽灭菌时的45%变形临界值。传统灭菌中温度与压力呈强耦合关系,而混合技术通过单独调节系统实现参数解耦。例如处理PETG透明外壳时,可维持115℃灭菌温度同时将压力降至1.1bar(常规需1.8bar),使材料玻璃化转变温度(Tg)范围内的分子取向松弛度降低38%。这种控制方式特别适用于3D打印多孔结构塑胶件,其内部孔道变形率可从9.7%降至2.1%,且不影响蒸汽渗透效果(杀菌保证水平SAL仍达10⁻⁶)。
高压蒸汽灭菌器中的蒸汽-空气混合灭菌程序是一种结合饱和蒸汽与适量空气的灭菌技术,旨在提高灭菌效率并适应不同负载类型的需求。传统的高压蒸汽灭菌完全依赖饱和蒸汽,但在处理多孔材料、包装器械或复杂腔体设备时,纯蒸汽可能无法充分渗透,导致灭菌失败。而蒸汽-空气混合程序通过精确控制空气比例,形成一种动态平衡的混合气体,既能维持高温高压环境,又能增强穿透力。其**原理在于利用蒸汽提供热能并破坏微生物的蛋白质结构,而空气则调节压力分布,确保热能均匀传递至负载的各个角落。这种混合气体的温度通常维持在121°C至134°C之间,压力则根据程序设定动态调整,以实现对细菌、芽孢和病毒的彻底灭活。
动态压力控制系统确保腔体温度均匀分布,提升灭菌重复性。
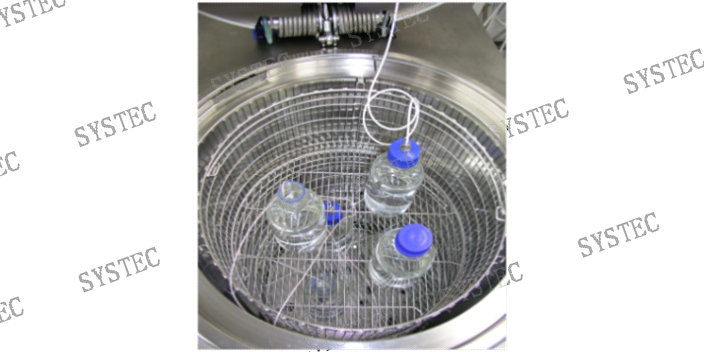
对于每天需要处理大量微生物培养基的实验室,制备、灭菌、分装是三个连续的步骤。传统方式往往分开进行:先配制,然后转移到灭菌器灭菌,冷却后再分装到平皿或试管。这不*占用人工,还可能引入二次污染。Systec的培养基制备器可以与灭菌器协同工作,实现灭菌后直接分装。在此流程中,蒸汽空气混合灭菌扮演了关键角色:培养基在灭菌器内被加热至121℃以上并保温,之后通过精确控制的冷却系统降温至分装温度(例如50-60℃),同时利用洁净的压缩空气或混合气体维持压力,避免液体沸腾。整个过程结束后,培养基通过无菌管路被泵送到分装头。这种一体化方式减少了中间转移环节。该灭菌器采用蒸汽空气混合技术,确保包装内外压差平衡,避免液体渗漏变形。云南灭菌蒸汽空气混合灭菌安装调试
培养基制备灭菌一体化流程中,混合气体用于维持压力并辅助冷却。河南立式蒸汽空气混合灭菌售后服务
蒸汽空气混合灭菌的流体力学基础:该技术通过精确调控蒸汽与压缩空气的混合比例(通常控制在3:1至5:1范围),在灭菌腔室内形成湍流与层流交替的复合流场。计算流体力学(CFD)模拟显示,当雷诺数达到5000以上时,混合介质对器械表面的剪切应力提升2.8倍,有效增强生物膜剥离效果。实验数据表明,在2.3bar压力下,混合气体的导热系数较纯蒸汽提高18%-22%,尤其对钛合金植入物表面的热传递效率从0.76W/m²·K提升至0.94W/m²·K。系统配备的PID动态调节模块可每0.5秒校正一次介质比例,确保温度波动范围≤±0.5℃。
河南立式蒸汽空气混合灭菌售后服务