商机详情 -
河北生物安全蒸汽空气混合灭菌
高压蒸汽灭菌器中的蒸汽-空气混合灭菌程序是一种结合饱和蒸汽与适量空气的灭菌技术,旨在提高灭菌效率并适应不同负载类型的需求。传统的高压蒸汽灭菌完全依赖饱和蒸汽,但在处理多孔材料、包装器械或复杂腔体设备时,纯蒸汽可能无法充分渗透,导致灭菌失败。而蒸汽-空气混合程序通过精确控制空气比例,形成一种动态平衡的混合气体,既能维持高温高压环境,又能增强穿透力。其**原理在于利用蒸汽提供热能并破坏微生物的蛋白质结构,而空气则调节压力分布,确保热能均匀传递至负载的各个角落。这种混合气体的温度通常维持在121°C至134°C之间,压力则根据程序设定动态调整,以实现对细菌、芽孢和病毒的彻底灭活。
它为保障人们的健康和安全提供了重要的技术支持。河北生物安全蒸汽空气混合灭菌
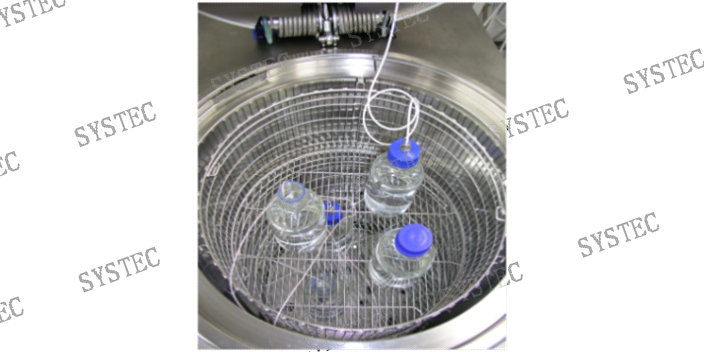
混合灭菌介质中空气分子的存在改变了纯蒸汽的凝结特性。当温度为132℃时,纯蒸汽在塑胶表面形成的凝结水膜厚度达50-80μm,而混合介质只有形成10-20μm的离散水珠,明显降低材料吸水膨胀风险。空气组分还起到缓冲作用,使腔体内压力波动控制在±5kPa范围内(纯蒸汽灭菌通常±15kPa),避免薄壁塑胶件在压力突变时产生应力裂纹。临床对比显示,采用该技术处理的PVC输液袋接缝处开裂率下降92%,且不影响灭菌剂(如过氧化氢)的穿透效能。云南柜式蒸汽空气混合灭菌售后服务蒸汽的强渗透能力与空气的流动性相结合,能够快速穿透复杂结构,有效杀灭隐藏在深处的微生物。
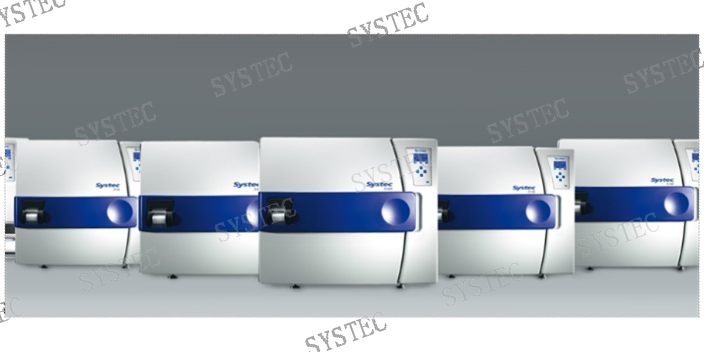
后真空干燥阶段采用三级梯度降压技术:第一阶段以0.3bar/min速率降至-0.6bar,第二阶段保持3分钟促进水分蒸发,第三阶段快速复压至常压。经此处理,管腔器械的残留湿度≤0.5mg/cm²,干燥时间比传统方法缩短40%。红外热成像显示,器械表面温度均匀性提高至98%。符合FDA21CFRPart11要求的电子记录系统,可自动生成包含灭菌日期、操作者、生物监测结果等12项参数的灭菌报告。采用区块链技术存储关键过程数据,确保信息不可篡改。追溯码支持GS1标准,可与医院物资管理系统无缝对接,实现器械全生命周期管理。
该技术允许通过调节蒸汽/空气比例(1:0.5至1:1.5)和脉冲次数(3-7次),为不同塑胶材质定制灭菌曲线。例如对耐热性差的聚乙烯(PE)制品,可采用阶段性升温策略:初期以90℃混合介质预热5分钟,使材料内部应力缓慢释放;正式灭菌阶段维持115℃而非标准121℃,通过延长5-8分钟灭菌时间补偿杀菌效率。某医疗器械企业实践证实,这种柔性化处理使人工关节包装用PE膜的尺寸稳定性偏差从±1.2mm优化至±0.3mm,完全符合YY/T 0698-2017标准要求。蒸汽空气混合灭菌技术还具备良好的兼容性,能够与多种包装材料和设备配合使用,满足不同行业的需求。
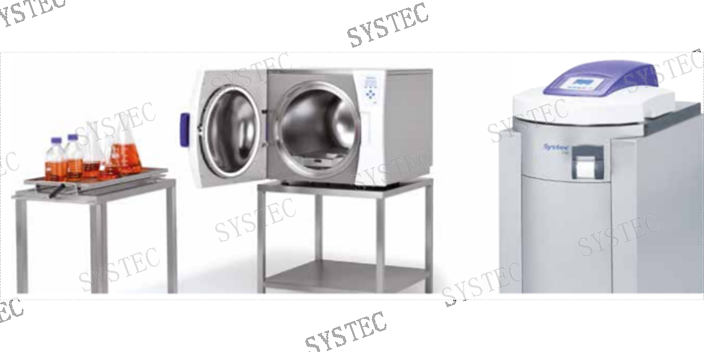
Systec蒸汽空气混合灭菌技术提供12种预设灭菌程序,涵盖眼科人工晶体(PMMA材质)、微创手术器械(钛合金)、注射填充耗材(玻璃酸酶瓶)等特殊需求。针对人工晶体开发的低温缓升程序(2℃/min升温速率),可避免材料光学性能改变;而注射器专门的灭菌模式通过硅胶密封保护技术,使橡胶活塞在300次灭菌循环后仍保持94%以上的弹性模量。临床数据显示,使用该系统的医疗美容机构,器械相关***率从0.15%降至0.002%,且耗材年损耗量减少35%。在灭菌过程中,为了保持灭菌物品的形状和完整性,需要控制灭菌腔室内的压力与物品内部压力相平衡。河北培养基蒸汽空气混合灭菌售后
生物监测失败需复核装载方式与参数。河北生物安全蒸汽空气混合灭菌
对于由不同热膨胀系数材料组成的复合器械(如硅胶密封圈+PC外壳),混合灭菌可通过分阶段压力控制实现协同保护。在升温期维持0.3-0.5bar的正压差,防止组件间因膨胀差产生位移;在灭菌期采用脉冲式压力调节(波动幅度<7%额定值),使尼龙加强筋与TPE软胶的界面应力下降62%。某呼吸机配件厂的验证报告显示,该技术使多材料组件的装配间隙变化量控制在设计值的15%以内,远低于纯蒸汽灭菌时的45%变形临界值。传统灭菌中温度与压力呈强耦合关系,而混合技术通过单独调节系统实现参数解耦。例如处理PETG透明外壳时,可维持115℃灭菌温度同时将压力降至1.1bar(常规需1.8bar),使材料玻璃化转变温度(Tg)范围内的分子取向松弛度降低38%。这种控制方式特别适用于3D打印多孔结构塑胶件,其内部孔道变形率可从9.7%降至2.1%,且不影响蒸汽渗透效果(杀菌保证水平SAL仍达10⁻⁶)。河北生物安全蒸汽空气混合灭菌