商机详情 -
湖州合金散热鳍片
翅片部20具有散热作用。工作时,空腔101内的液态相变工质吸收热源的热量后汽化,气态相变工质迅速膨胀进而充满整个所述封闭腔体内,当第二空腔201内的气态相变工质于翅片部20处散热后,气态相变工质液化,随后液态相变工质再次导引回流至空腔101内。另外,空腔101与第二空腔201内具有流体通道(图未标出),空腔101内的液态相变工质吸收热源的热量汽化后,气态相变工质能够沿流体通道迅速膨胀进而充满整个所述封闭空腔。具体地,空腔101内及第二空腔201内均设置有多个孤立部103,空腔101内的多个孤立部103将空腔101分隔形成大量相互连通的所述流体通道,第二空腔201内的多个孤立部103将第二空腔201分隔形成大量相互连通的所述流体通道。具体地,孤立部103为设于空腔101与第二空腔201内的点状结构或块状结构,孤立部103由空腔101与第二空腔201相应的侧壁贴合形成。另外,流体通道的宽度为2-10mm,以保证气态相变工质能够沿流体通道迅速流动,同时,也能够使得第二空腔201内的液态相变工质沿流体通道流入空腔101内。作为推荐地,本实施方式中的流体通道的宽度为4mm。可以理解地,在其他未示出的实施方式中,空腔101内的孤立部103或者第二空腔201内的孤立部103还可以省略,此时。自动化散热鳍片用户体验哪家好,诚心推荐常州三千科技有限公司。湖州合金散热鳍片
该连接部22的底面与接触面12平行并全部贴合接触,以更好的支撑散热鳍片20;并且,所述插植部21、连接部22和主体部23依次由下往上一体成型连接,插植部21和主体部23均竖向延伸,该连接部22水平延伸。以及,所述散热鳍片20之主体部23的一端面贯穿形成用于灌注冷却液的容置槽(图中未示),以提高散热效果。利用上述的底座10及散热鳍片20,如图4所示,于散热鳍片20将插植部21插入底座10的沟槽11后,如图5所示,再利用一冲压冲头30对准插植部21进行冲压,该冲压冲头30涵盖插植部21,经冲压后使插植部21于沟槽11内下压产生变形增大而迫紧结合于沟槽11内,如图6所示,以完成散热鳍片与底座的结合,同时连接部22抵于接触面12上接触。使用时,该底座10与发热元件接触,发热元件的热量传递至底座10上,然后,底座10上的一部分热量依次通过插植部21和连接部22传递至主体部23上进行热量的散发,底座10上的另一部分热量通过接触面12直接传递至连接部22上,再由连接部22传递至主体部23上进行热量的散发。请参照图7和图8所示,其显示出了本实用新型之第二较佳实施例的具体结构,本实施例的具体结构与前述较佳实施例的具体结构基本相同,其所不同是:在本实施例中。湖州合金散热鳍片直销散热鳍片质量保障哪家好,诚心推荐常州三千科技有限公司。
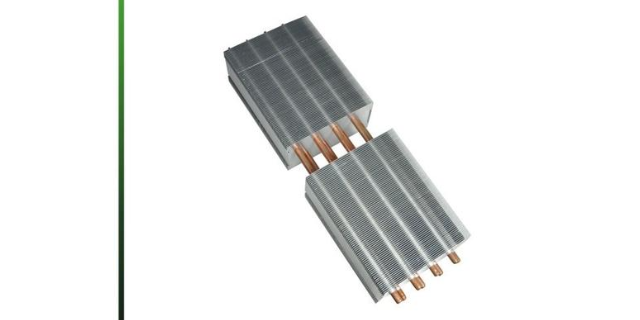
散热器通常包括有散热底座和设置于散热底座上的散热鳍片,为了提升散热效果,目前的散热器普遍采用薄型散热鳍片,而由于单个薄型散热鳍片强度较弱,容易变形,为此,需要在多个薄型散热鳍片上安装薄型盖板,以增强散热器的整体强度。为了提高薄型盖板的装配效率,现有技术中采用铆合的方式使薄型盖板与多个薄型散热鳍片铆合固定,如中国发明专利申请(申请号为)公开的薄型散热鳍片与薄型盖板的铆合结构,这种方式能够有效提高装配效率,减少人力耗费,并降低产品不良率。然而这种方式在装配前和装配过程中无法进行定位,各凸部与各铆合孔之间难以实现快速对位安装,既耗时又费力,并且,在铆合过程中,薄型散热鳍片容易左右偏摆,凸部容易脱出铆合孔,从而影响铆合安装的质量。因此,有必要研究一种方案以解决上述问题。技术实现要素:有鉴于此,本发明针对现有技术存在之缺失,其主要目的是提供一种便于薄型散热鳍片与薄型盖板铆合的快速定位结构,其可使铆合凸部与铆合孔快速对位安装,并可避免在铆合过程中薄型散热鳍片左右偏摆,使铆合凸部不易脱出铆合孔。
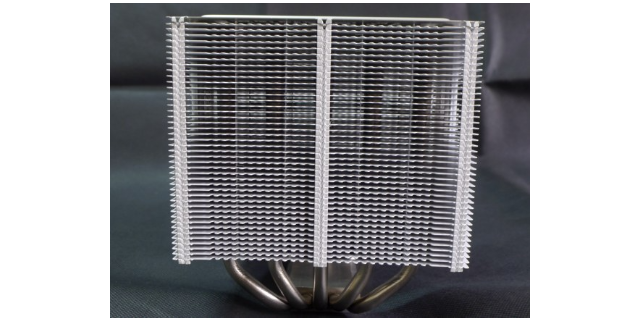
图16是本实用新型之第四较佳实施例的截面图。附图标识说明:10、底座11、沟槽12、接触面13、条状凸台14、凹槽15、嵌槽20、散热鳍片21、插植部22、连接部23、主体部30、冲压冲头40、热导管41、平整贴底面。具体实施方式请参照图1至图6所示,其显示出了本实用新型之较佳实施例的具体结构,包括有底座10以及散热鳍片20。该底座10的表面开设有沟槽11,以供散热鳍片20插植,该沟槽11的开口至少一侧具有接触面12;在本实施例中,该底座10为一铜、铝、铜基合金或铝基合金底座,所述沟槽11的两侧形成均形成有一条状凸台13,该接触面12位于其中一条状凸台13的顶面上,并且,所述接触面12为水平面,但不局限与水平面,也可以为斜面;以及,所述沟槽11为间隔平行设置的多个,并且相邻两沟槽11之间均于底座10的表面下凹形成有凹槽14,以增大散热面积,提升通风散热效果。该散热鳍片20包括有连接在一起的插植部21、连接部22和主体部23,插植部21为反折结构并嵌于沟槽11中,连接部22相对插植部21向一侧延伸并至少局部抵于接触面12上接触。在本实施例中,该散热鳍片20亦为多个,每一散热鳍片20的插植部21嵌于对应的沟槽11中固定,所述插植部21为经一次反折形成的u形结构。自动化散热鳍片生产厂家哪家好,诚心推荐常州三千科技有限公司。

通槽230与平板部10位置对应配合。另外,通槽230与收容腔210相连通。本实施方式中,通槽230为长方形结构。另外,平板部10的夹角处开设有固定孔105,连接平面220上对应固定孔105开设有第二固定孔2201,固定孔105与第二固定孔2201之间通过紧固件(图未示出)连接,具体的,所述紧固件依次穿过固定孔105与第二固定孔2201,从而将平板部10与连接平面220固定,进一步实现板式热管100与箱体200之间的连接关系,所述紧固件包括但不限于螺栓、螺钉和固定销。可以理解地,在其他未示出的实施方式中,板式热管100与箱体200之间还可以通过卡接、磁性连接等可拆卸的方式连接,以方便维护或更换板式热管100和箱体200。此外,板式热管100还可以连接在箱体200上其他的外表面上,只需满足在与板式热管100连接的表面上对应空腔101处开设与收容腔210连通的通槽230即可。热源收容于收容腔210内,箱体200能够对热源起到保护和防尘作用,热源210部分穿过通槽230后与平板部10接触,从而使得热源产生的热量传递给板式热管100,当空腔101内的所述相变工质受热时,相变工质迅速受热汽化,气态相变工质在热扩散的作用下充满整个所述封闭腔体,当翅片部20遇冷后,气态相变工质中的热量经翅片部20向外散热。直销散热鳍片诚信服务哪家好,诚心推荐常州三千科技有限公司。湖州合金散热鳍片
自动化散热鳍片厂家直销哪家好,诚心推荐常州三千科技有限公司。湖州合金散热鳍片
该缺口槽102的上下两端宽度相同,且缺口槽102的底面下凹的弧面,同样可以地使定位凸部11插入定位孔21中进行定位,并更好地使基片111与定位孔21进行铆合固定。如图9所示,所述定位凸部11可以为再一种结构,所述定位凸部11呈箭头状的片状结构,预断片112的上端宽度小于下端宽度,该缺口槽102的上下两端宽度相同,且缺口槽102的底面下凹的弧面,同样可以地使定位凸部11插入定位孔21中进行定位,定位板20也不易松脱,并更好地使基片111与定位孔21进行铆合固定。详述本实施例的工作原理如下:首先,将多个薄型散热鳍片10间隔并排竖向设置在一散热底座30上固定;接着,将定位板20覆盖于多个薄型散热鳍片10的一侧上方,使定位凸部11插入定位孔21中进行定位,从而将定位板20安装在多个薄型散热鳍片10上,防止薄型散热鳍片10左右偏摆,此时,即可将薄型盖板覆盖在多个薄型散热鳍片10的上方,使每一薄型散热鳍片10的铆合凸部12快速精细穿过薄型盖板对应的铆合孔向上延伸;然后,利用滚压装置对各铆合凸部12进行滚压,使得各铆合凸部12与对应的铆合孔铆合固定,在滚压的过程中,由于定位板20的定位作用,各薄型散热鳍片10不会偏摆,以利于滚压铆合作业,滚压后。湖州合金散热鳍片