商机详情 -
河南压铸模具
表面处理是进一步提升模具性能的重要手段,常用的表面处理技术包括氮化、PVD涂层、TD处理等。氮化处理能在模具表面形成一层硬度较高的氮化层,明显提升模具的耐磨性和抗粘附性,减少铝合金液与模具表面的粘连,降低脱模阻力,延长模具寿命;PVD涂层是在模具表面沉积一层高硬度、高耐磨性的陶瓷涂层,如TiN、TiAlN涂层,不*能提升模具的耐磨性,还能增强模具的耐腐蚀性和抗氧化性,适用于高负荷、高寿命的铝压铸模具;TD处理则是通过热扩散在模具表面形成一层碳化物涂层,具有较高的硬度和耐磨性,能有效抵抗铝合金液的冲刷和磨损,适用于对耐磨性要求较高的模具表面。真空压铸模具通过消除气孔缺陷,将铸件致密度提高至98%以上。河南压铸模具
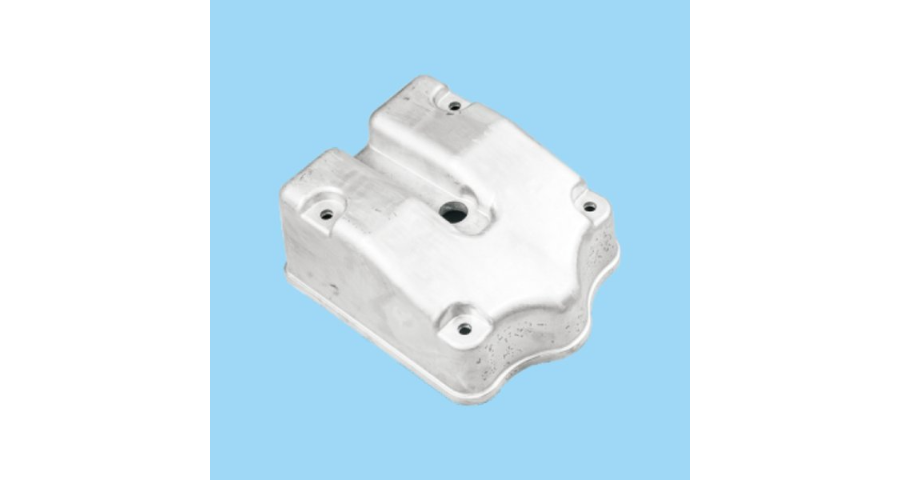
大批量生产的模具,如汽车零部件模具,生产周期长、模具更换成本高,需优先选择使用寿命长、稳定性好的材料,虽然材料成本较高,但能大幅降低单位产品的模具摊销成本,提升长期生产效益;小批量生产的模具,如试制产品或定制化产品模具,可适当降低材料等级,选择性价比更高的材料,在满足基本成型需求的前提下,降低模具制造成本,缩短生产周期。此外,模具的加工性能与热处理稳定性也是关键考量因素。模具制造过程中,需对材料进行切削、打磨、热处理等多道工序,材料需具备良好的加工性能,便于复杂结构的精密加工,同时热处理后的变形量需可控,确保模具的尺寸精度与结构稳定性,避免因热处理变形导致模具报废或精度下降。宁波铝压铸模具生产厂家环保法规推动无铬钝化处理技术发展,替代传统六价铬涂层工艺。
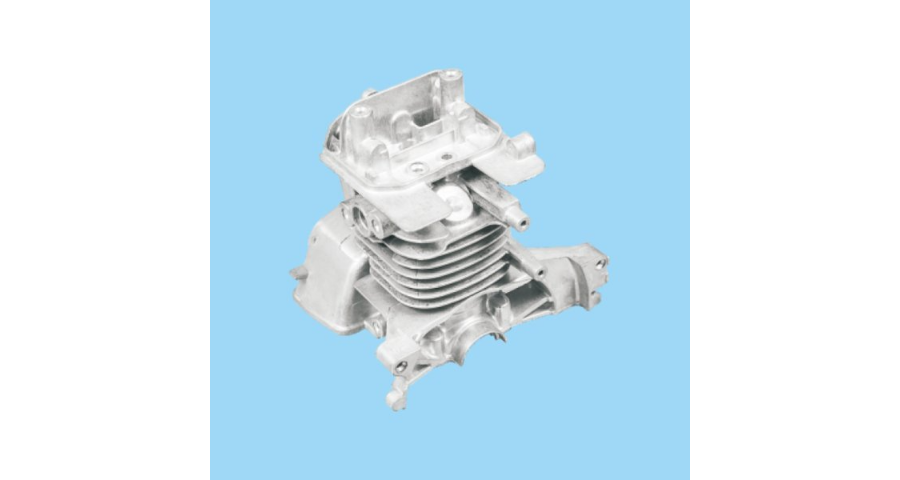
加工压铸模具是一项融合精密制造与工艺把控的系统性工程,需遵循严格的流程规范,从源头保障模具的性能与使用寿命。加工初期,需根据压铸产品的结构、尺寸要求完成图纸审核与备料工作,选用适配的模具钢材料,常见的有H13热作模具钢等,这类材料具备良好的耐热疲劳性与耐磨性,能适配压铸过程中的高温环境。备料完成后,进入粗加工阶段,通过铣床加工实现模坯的初步成型,严格控制垂直度与平行度,预留合理的磨制余量。随后进行热处理工艺,通过淬火、回火处理提升模具钢的硬度与韧性,使硬度达到HRC48-52的合理范围,增强模具的抗磨损与抗热疲劳能力。粗加工与热处理完成后,转入精加工环节,利用CNC加工、电火花加工等精密设备,对模芯、型腔等关键部位进行加工,确保尺寸误差控制在微米级别,同时通过抛光、氮化等表面处理,降低型腔表面粗糙度,减少金属液与模具的粘连,保障压铸件表面光洁度。整个加工过程中,需多次进行精度检测,及时调整加工参数,规避尺寸偏差、裂纹等问题,确保模具装配后能稳定运行,满足压铸生产的批量需求。
绿色制造是机械压铸模具响应全球低碳发展目标的必然选择,重心在于实现材料环保、工艺节能、资源循环利用。在材料方面,将研发更多环保型模具材料,如低合金化、无重金属的模具钢,减少材料生产过程中的碳排放,同时提升模具材料的可回收性,降低模具报废后的环境影响;在工艺方面,推广节能型加工设备与工艺,如高速加工技术、干式切削技术,减少加工过程中的能源消耗与切削液使用,降低污染物排放;在模具使用环节,通过优化冷却系统设计,提升冷却效率,缩短压铸成型周期,降低压铸机的能耗;同时,推动模具的轻量化设计,采用高强度、低密度的材料,减少模具自身的重量,降低运输与安装过程中的能耗。此外,建立模具全生命周期的资源循环利用体系,对报废模具的材料进行回收再利用,实现资源的比较大化利用,减少资源浪费。表面镀层技术(如氮化、PVD涂层)可明显提升模具的耐磨性和抗粘模性能。
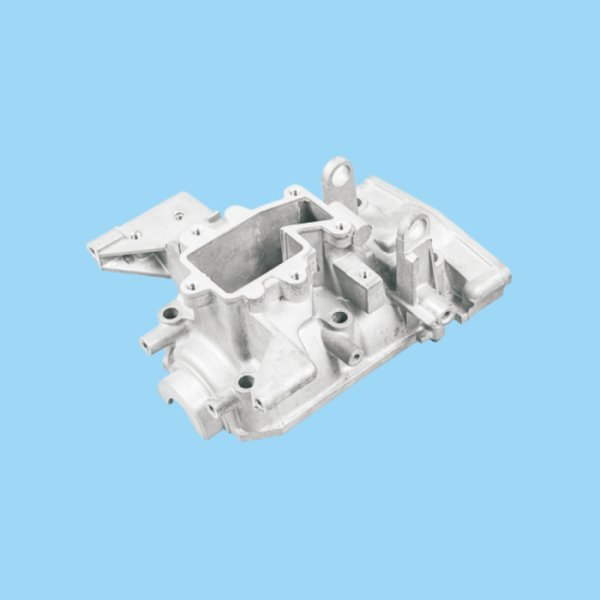
装配与调试阶段的质量控制是保障模具较终性能的关键。装配过程中,需对模具的合模精度、运动部件的配合间隙、冷却通道的密封性等进行严格检测,确保装配质量符合工艺要求;调试阶段,需对试模生产的压铸件进行全方质量检测,包括尺寸精度、表面质量、内部质量等,采用无损检测技术,如X射线探伤、超声波探伤,检测压铸件内部是否存在气孔、缩孔等缺陷,确保压铸件质量满足设计标准;同时,对模具的运行状态进行监测,记录模具的温度、压力、振动等参数,确保模具运行稳定可靠。薄壁件压铸需模具具备快速充型能力,通常采用多浇口或真空压铸技术。浙江压铸模具技术指导
铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。河南压铸模具
试模调试的过程,是模具设计与制造质量的较终检验,也是模具交付前的必要环节。铝压铸模具的失效形式与维护策略铝压铸模具在长期服役过程中,承受着高温、高压、高速的极端工况,不可避免地会出现失效,常见的失效形式包括热疲劳裂纹、磨损、变形、开裂等,这些失效不*影响模具寿命,还会导致压铸件质量下降,增加生产成本。因此,掌握模具的失效形式,制定科学的维护策略,是延长模具寿命、保障生产稳定的关键。热疲劳裂纹是铝压铸模具最常见的失效形式,约占模具失效的60%以上。河南压铸模具