商机详情 -
宁波销售压铸模具结构
加工压铸模具是一项融合精密制造与工艺把控的系统性工程,需遵循严格的流程规范,从源头保障模具的性能与使用寿命。加工初期,需根据压铸产品的结构、尺寸要求完成图纸审核与备料工作,选用适配的模具钢材料,常见的有H13热作模具钢等,这类材料具备良好的耐热疲劳性与耐磨性,能适配压铸过程中的高温环境。备料完成后,进入粗加工阶段,通过铣床加工实现模坯的初步成型,严格控制垂直度与平行度,预留合理的磨制余量。随后进行热处理工艺,通过淬火、回火处理提升模具钢的硬度与韧性,使硬度达到HRC48-52的合理范围,增强模具的抗磨损与抗热疲劳能力。粗加工与热处理完成后,转入精加工环节,利用CNC加工、电火花加工等精密设备,对模芯、型腔等关键部位进行加工,确保尺寸误差控制在微米级别,同时通过抛光、氮化等表面处理,降低型腔表面粗糙度,减少金属液与模具的粘连,保障压铸件表面光洁度。整个加工过程中,需多次进行精度检测,及时调整加工参数,规避尺寸偏差、裂纹等问题,确保模具装配后能稳定运行,满足压铸生产的批量需求。真空压铸模具需要特殊的密封结构设计,以确保型腔内的真空度满足工艺要求。宁波销售压铸模具结构
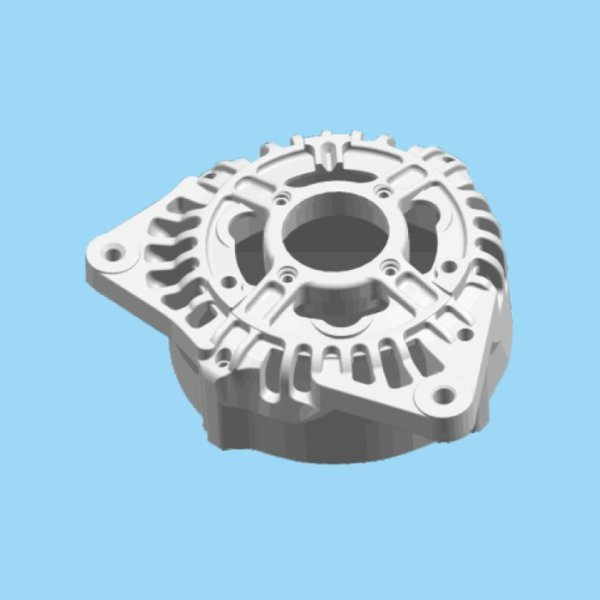
加工压铸模具过程中,精度控制贯穿始终,从粗加工到精加工,每一道工序都需严格控制尺寸误差,确保模具各部件精细适配。模架加工中,A/B板的平行度与垂直度需控制在0.02mm以内,面板、顶针固定板、底板的加工需严格遵循图纸要求,螺丝孔、运水孔、顶等孔位的加工需精细定位,避免出现错位、孔径偏差等问题,钳工攻牙、修毛边处理需细致,确保模架表面规整。模芯加工中,粗磨阶段需保证垂直度与平行度在0.05mm以内,留双边0.6-0.8mm的余量,精磨阶段需加工至比模框负0.04mm,确保与模框精细适配,CNC精加工需实现型腔的精细成型,误差控制在微米级别。电火花加工与线切割加工可用于处理模具的细微部位与复杂轮廓,线切割加工精度可达到正负0.005mm,确保模具细节加工到位。此外,加工过程中需定期对加工设备进行校准,确保设备精度达标,同时采用三次元检测设备进行全程检测,及时发现并修正加工偏差,保障模具整体精度。压铸模具加工需注重工艺细节的把控,每一个上海加工压铸模具厂家铝压铸模具的内浇口厚度和位置设计需要根据铸件壁厚和结构进行优化计算。
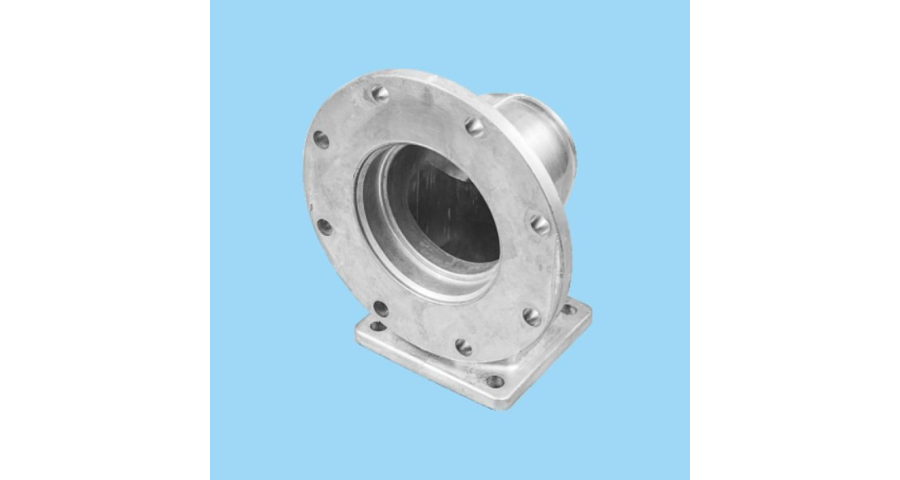
每一个微小的加工偏差都可能影响模具的使用性能与压铸件质量,因此需建立完善的加工管控体系。加工前期,需对加工设备进行检查与校准,确保设备运行稳定、精度达标,同时对加工工具进行筛选与打磨,避免工具磨损导致加工误差。粗加工阶段,需合理选择加工参数,控制切削速度、进给量等,避免因加工参数不合理导致模具表面出现划痕、毛刺等缺陷,同时预留合理的精加工余量,为后续加工提供保障。热处理阶段,需严格控制加热温度与冷却速率,避免模具出现淬火开裂、硬度不足等问题,热处理后需对模具进行硬度检测,确保符合设计要求。精加工阶段,表面处理工艺尤为重要,抛光处理需逐步细化,确保型腔表面粗糙度达到设计标准,氮化处理可提升模具表面硬度与耐腐蚀性能,减少模具磨损。此外,加工过程中需做好每一道工序的记录,便于后续追溯与质量管控,及时发现加工过程中的问题并优化改进。
试模调试的过程,是模具设计与制造质量的较终检验,也是模具交付前的必要环节。铝压铸模具的失效形式与维护策略铝压铸模具在长期服役过程中,承受着高温、高压、高速的极端工况,不可避免地会出现失效,常见的失效形式包括热疲劳裂纹、磨损、变形、开裂等,这些失效不*影响模具寿命,还会导致压铸件质量下降,增加生产成本。因此,掌握模具的失效形式,制定科学的维护策略,是延长模具寿命、保障生产稳定的关键。热疲劳裂纹是铝压铸模具最常见的失效形式,约占模具失效的60%以上。铝压铸模具在工作过程中承受反复的热冲击和机械压力,因此对钢材的韧性要求较高。
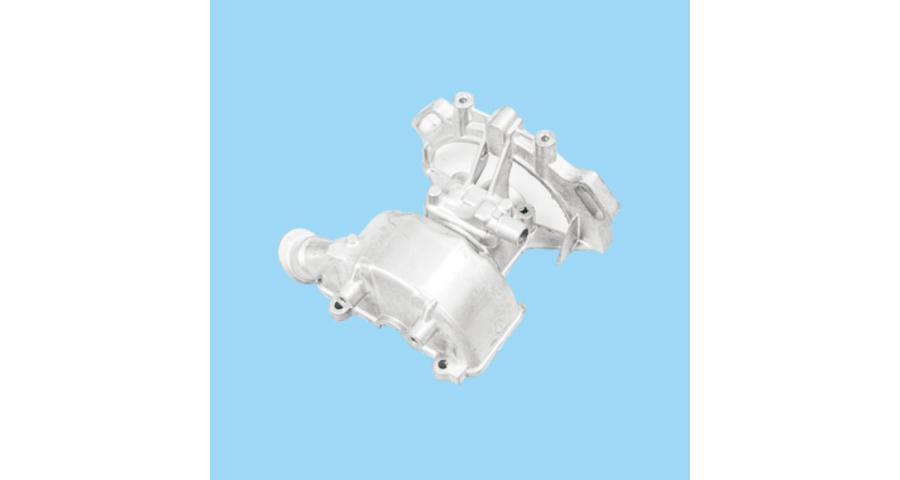
模具标准化设计是提升模具开发效率、降低了制造成本的重要手段。通过建立模具标准件库,如导柱、导套、顶针、滑块、镶块等,实现标准件的系列化、通用化设计,减少非标件的设计与加工工作量,缩短模具制造周期;同时,标准化设计便于模具的维修与更换,降低模具维护成本,提升模具的通用性与互换性。此外,标准化设计还能推动模具行业的产业链协同,实现标准件的规模化生产与采购,降低零部件成本,提升整个行业的生产效率。智能化设计技术是模具设计的未来发展方向,依托人工智能、大数据、物联网等技术,实现模具设计的自动化与智能化。通过收集海量的压铸工艺数据、模具设计数据与生产数据,构建模具设计知识库与算法模型,实现模具设计方案的自动生成与优化;借助机器学习算法,对压铸过程中的温度、压力、流速等参数进行实时监测与分析,动态调整模具的温控、浇注等工艺参数,实现压铸过程的智能控制;同时,通过物联网技术实现模具的远程监控与故障诊断,实时掌握模具的运行状态,提前预判模具的维护需求,降低模具故障停机时间,提升生产效率。模具修复技术(如激光熔覆)可局部修复磨损区域,延长整体使用寿命。宁波销售压铸模具结构
压铸模具常用H13热作模具钢,因其具备高耐热性、抗热疲劳性和韧性。宁波销售压铸模具结构
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。宁波销售压铸模具结构