商机详情 -
浙江加工压铸模具生产厂家
激光加工则利用高能量激光束对材料进行熔化、汽化,实现切割、打孔、表面处理等,具有加工速度快、精度高、灵活性强的特点,适用于加工微细结构和复杂形状,如模具的微小冷却通道、精细纹理等。装配调试是模具制造的后面关键环节,也是决定模具性能的重心步骤。模具装配需严格按照设计图纸和装配工艺要求进行,确保各部件的安装位置精细、配合间隙合理。在装配过程中,需重点控制型腔的闭合精度、导向系统的配合精度、顶出系统的顺畅度和温控系统的密封性。装配完成后,需进行试模调试,通过实际压铸生产,检验模具的性能和压铸件的质量。试模过程中,需重点观察铝合金液的填充情况、压铸件的成型质量、脱模顺畅度、模具温度分布等,针对出现的问题,如压铸件尺寸偏差、表面缺陷、脱模困难等,及时调整模具结构,如修正型腔尺寸、调整浇注系统、优化冷却方案、调整顶出力等,直至压铸件质量满足要求,模具运行稳定。精密铝合金压铸模具的加工精度可达±0.01mm,需要五轴CNC加工中心才能完成。浙江加工压铸模具生产厂家
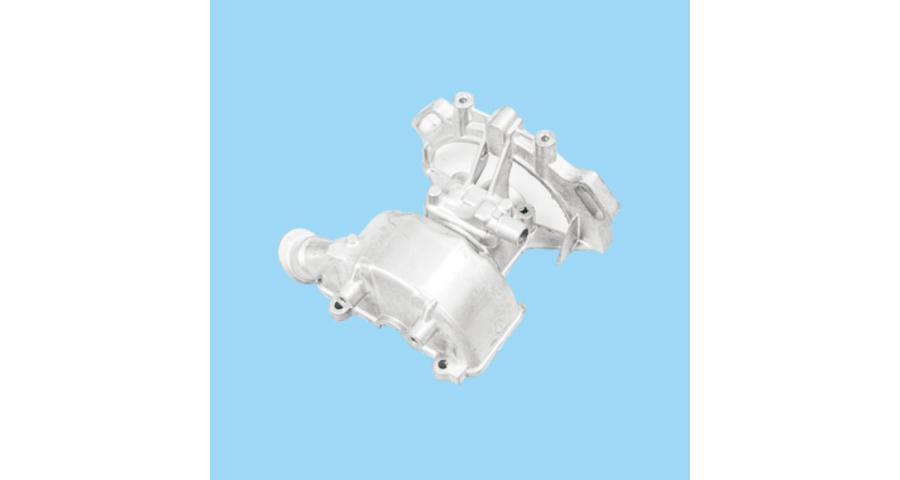
加工压铸模具需遵循“精细设计、规范加工、严格检测”的原则,从图纸设计到成品交付,每一个环节都需层层把控,确保模具质量达标。图纸审核阶段,需结合压铸产品的结构特点,优化模具型腔、浇排系统、冷却系统的设计,预留合理的加工余量与收缩量,避免铸件出现变形、尺寸偏差等问题,必要时可采用仿真模拟技术优化设计方案,提前规避成型风险。备料阶段,需对模具钢进行严格筛选,去除材质中的杂质,确保材料性能均匀,通过锻造工艺提升材料的致密性,为后续加工奠定基础。粗加工阶段,主要完成模坯的初步成型,通过铣床、车床等设备加工出模具的基本轮廓,严格控制加工精度,预留合理的精加工余量。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺,确保模具硬度、韧性达到设计要求,同时减少模具变形。精加工阶段,利用精密加工设备对模具各部位进行细化加工,确保型腔尺寸精细、表面光洁,通过装配、试模等环节,检验模具的运行性能,及时调整优化,确保模具能满足压铸生产需求。北仑区整套压铸模具生产厂家模具的滑块和斜顶机构是解决倒扣结构脱模问题的常用方案,但会增加模具复杂度。
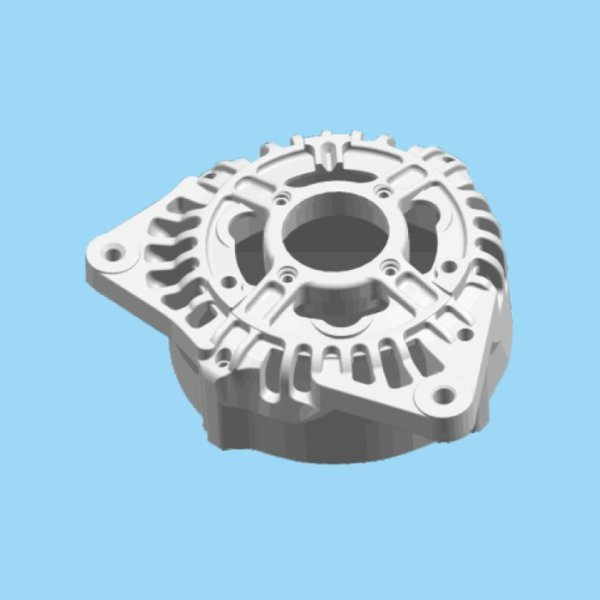
热作模具钢是目前机械压铸模具较主流的材料,其重心优势在于优异的高温强度、抗热疲劳性能与耐磨性,能够承受反复的加热与冷却循环而不产生裂纹。典型**材料包括H13、3Cr2W8V等。H13钢具有良好的综合性能,在高温下仍能保持较高的硬度与韧性,抗热疲劳性能突出,广泛应用于铝合金、镁合金等中温压铸模具,适用于汽车零部件、3C产品外壳等大批量生产场景;3Cr2W8V钢的高温强度更高,适用于铜合金、锌合金等高温压铸模具,如高压电气触头、卫浴五金等产品的模具,但其韧性相对较差,需通过优化热处理工艺提升综合性能。
精密压铸模具的加工对设备精度与工艺水平提出了更高要求,需依托加工设备与专业的技术团队,实现模具各部位的精细加工。加工过程中,CNC加工中心可实现复杂型腔的自动化加工,提升加工精度与效率,五轴联动加工中心可处理模具的复杂曲面,避免多次装夹导致的误差,确保加工精度。电火花加工可用于模具细微部位的加工,通过电蚀作用实现高精度成型,线切割加工可用于模具零件的高精度切割,精度可达正负0.005mm,满足细微部位的加工要求。材料选择方面,需选用高纯度的模具钢,减少材质中的杂质,确保材料性能均匀,对于高精度压铸模具,可选用S136模具钢,这类材料具备优异的抛光性与尺寸稳定性,能满足严苛的精度要求。加工过程中,需采用三次元检测设备进行全程检测,实时监控加工精度,及时调整加工参数,同时做好加工过程的质量记录,确保模具质量可追溯,终生产出符合要求的精密压铸模具。压铸模具标准件库建设,使非标件采购成本降低35%。
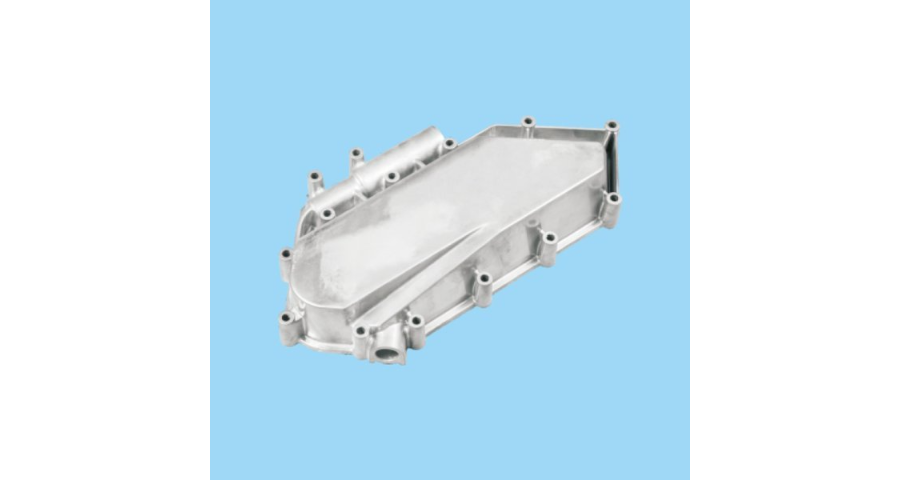
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。较低速压铸模具通过优化充型速度,解决铝合金缩松问题。上海自动压铸模具制造
电火花加工(EDM)用于处理深腔、窄槽等高精度区域,弥补机械加工的局限性。浙江加工压铸模具生产厂家
模具零件的精密加工是模具制造的重心环节,主要包括切削加工、电火花加工、线切割加工、磨削加工等工艺。切削加工是模具零件的基础加工方式,依托数控铣床、加工中心等设备,实现复杂型腔、型芯的高精度加工,加工精度可达微米级;电火花加工适用于加工复杂形状的型腔与窄槽,通过电极与工件之间的放电蚀除实现加工,不受材料硬度限制,能够加工硬度高、韧性好的模具材料,且加工表面质量好,适用于精密模具的型腔加工;线切割加工主要用于加工模具的冲孔、切割与异形轮廓,分为快走丝与慢走丝两种,慢走丝线切割的加工精度较高,表面粗糙度可达Ra0.8μm以下,适用于精密模具零件的加工;磨削加工则用于模具零件的精加工,通过平面磨床、内外圆磨床、坐标磨床等设备,实现零件的高精度尺寸与表面光洁度,确保模具零件的配合精度与表面质量。浙江加工压铸模具生产厂家