商机详情 -
福建自动压铸模具批发
模具强度与刚度设计是保障模具使用寿命的重心。模具在压铸过程中需承受高压冲击、温度应力与机械载荷,需通过合理的结构设计与材料选型,确保模具具备足够的强度与刚度,避免出现变形、开裂等失效形式。对于大型模具,需采用加强筋、支撑板等结构提升整体刚度;对于受力复杂的滑块、型芯等部件,需通过增大截面尺寸、优化结构形状等方式提升强度,同时采用高强度材料与合理的热处理工艺,提升部件的抗疲劳性能与耐磨性,延长模具使用寿命。压铸模具通过精密型腔设计,实现金属液在高压下高速充型与凝固成型。福建自动压铸模具批发
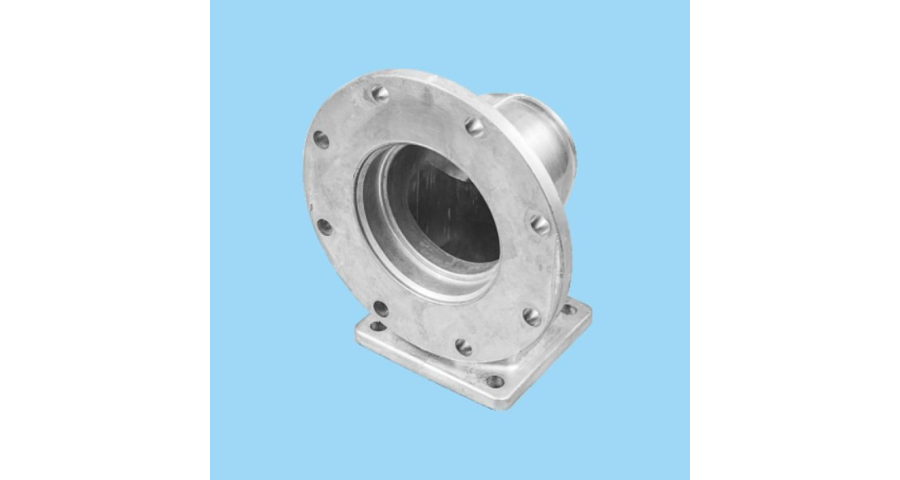
热作模具钢是目前机械压铸模具较主流的材料,其重心优势在于优异的高温强度、抗热疲劳性能与耐磨性,能够承受反复的加热与冷却循环而不产生裂纹。典型**材料包括H13、3Cr2W8V等。H13钢具有良好的综合性能,在高温下仍能保持较高的硬度与韧性,抗热疲劳性能突出,广泛应用于铝合金、镁合金等中温压铸模具,适用于汽车零部件、3C产品外壳等大批量生产场景;3Cr2W8V钢的高温强度更高,适用于铜合金、锌合金等高温压铸模具,如高压电气触头、卫浴五金等产品的模具,但其韧性相对较差,需通过优化热处理工艺提升综合性能。广东自动压铸模具模具制造中,CNC加工精度需控制在±0.005mm以内,以确保型腔尺寸稳定性。
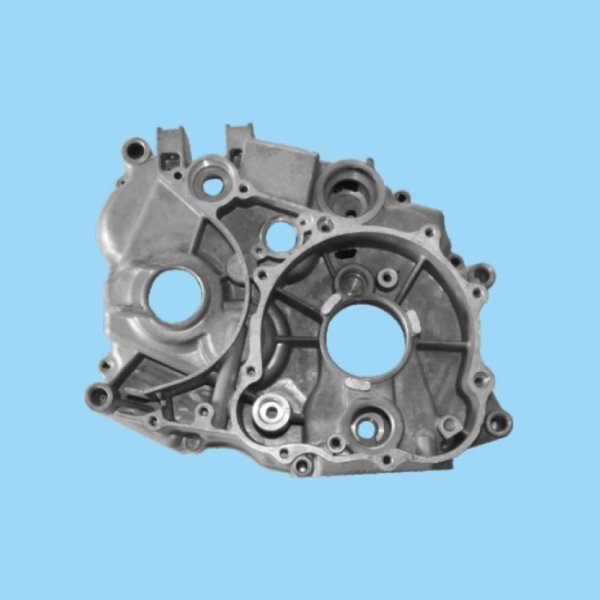
顶出系统是保障压铸件顺利脱模的关键装置,在模具开模后,通过机械或液压动力,将成型后的压铸件从型芯或型腔中顶出,避免压铸件因冷却收缩粘附在模具上,导致脱模失败或产品变形。顶出系统主要由顶针、顶块、推板、顶出板、顶出杆等部件构成。顶针是较常用的顶出部件,通过均匀分布在压铸件表面的顶针点,将顶出力分散传递到压铸件上,避免因局部受力过大导致产品变形;顶块适用于成型面积较大或结构复杂的压铸件,能够提供更大的顶出面积与更强的顶出力;推板则适用于薄壁类压铸件,通过整体推板的方式实现均匀顶出,避免顶针痕迹影响产品外观。顶出系统的设计需精细控制顶出力的大小、顶出位置的分布与顶出速度的匹配,确保顶出过程平稳、可靠,同时避免因顶出不当导致压铸件变形或损伤。
针对模具的失效形式,科学的维护策略是延长模具寿命的重心。首先是模具的日常维护,包括模具的清洁、润滑和检查。每次压铸生产结束后,需及时清理模具表面的铝屑、油污和冷却水残留,防止杂质堆积导致模具表面磨损或腐蚀;定期对模具的导向部件、顶出部件、滑块等运动部件进行润滑,减少摩擦阻力,防止部件卡滞;每次开机前,需对模具进行全方面检查,包括型腔表面是否有裂纹、磨损,导向系统是否顺畅,顶出系统是否正常,冷却系统是否漏水,温控系统是否正常工作等,及时发现并排除潜在故障。其次是模具的定期保养,包括模具的拆卸检查、易损件更换和修复。压铸模具标准件库建设,使非标件采购成本降低35%。
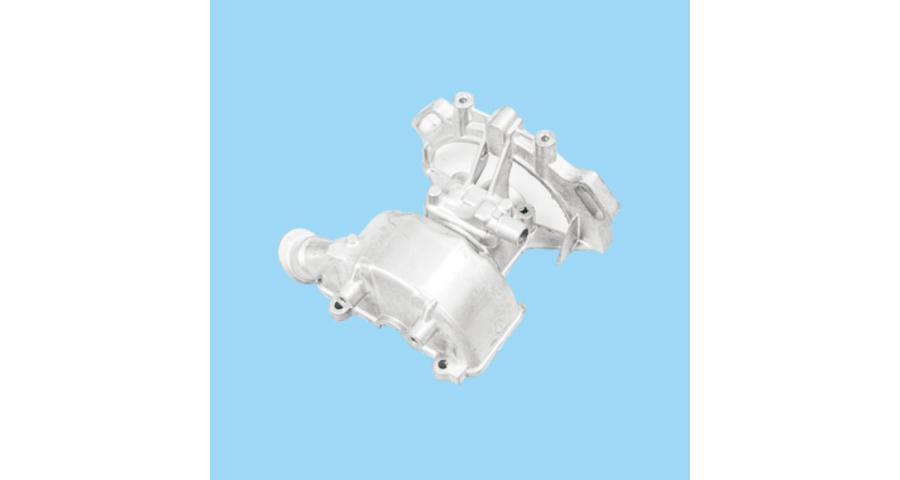
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。模具钢材的纯净度直接影响铝压铸模具的使用寿命,电渣重熔钢比普通钢的寿命可提高30%。北京精密压铸模具生产厂家
模具温度控制直接影响产品缩孔率,需通过模温机维持200-300℃的工作范围。福建自动压铸模具批发
铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。从工业价值来看,铝压铸模具的重心作用体现在三个维度。首先是成型精度控制,现代工业对压铸件的尺寸公差要求严苛,汽车变速箱壳体的同轴度、手机中框的平面度,都依赖模具型腔的精密设计与制造,模具的精度直接决定了产品能否满足装配需求,避免因尺寸偏差导致的报废或性能缺陷。其次是生产效率保障,一套质优的铝压铸模具可实现数万次甚至数十万次的连续成型,且脱模顺畅、冷却高效,能大幅提升压铸生产的节拍,满足规模化量产的需求,这是小批量、低效率成型方式无法比拟的。福建自动压铸模具批发