商机详情 -
浙江销售压铸模具制造
浇注系统是连接压铸机与模具的关键环节,由浇口套、分流锥、内浇口等部件组成,其重心作用是将熔融铝合金液平稳、高速地注入型腔。浇口套的设计需与压铸机的压室精细匹配,确保铝合金液无泄漏地传递压力;分流锥则负责将铝合金液均匀分散,避免高速注入时产生涡流,减少气孔、夹渣等缺陷;内浇口的尺寸与位置设计尤为关键,需根据压铸件的形状、壁厚和结构特点,精确计算内浇口的截面积和流速,确保铝合金液在高压下充分填充型腔,同时避免因流速过快导致的飞边、毛刺,或因流速过慢导致的填充不足。模具的排气槽设计不合理会导致铸件出现气孔、欠铸等缺陷,影响产品合格率。浙江销售压铸模具制造
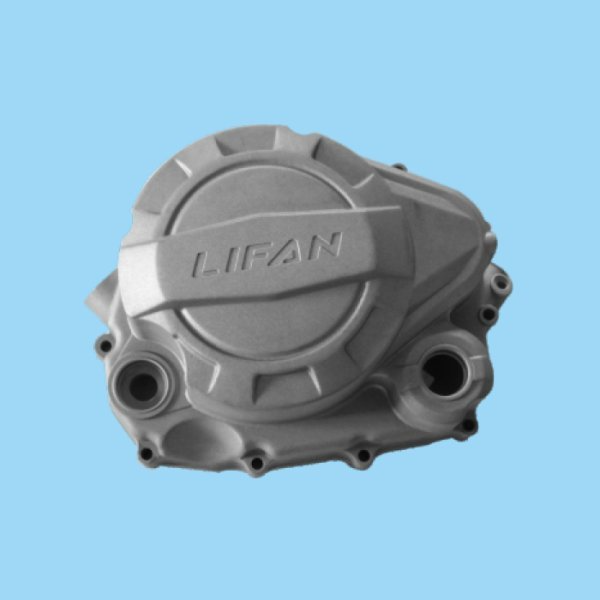
对于压铸温度较低、产品精度要求较高的锌合金压铸模具,常选用冷作模具钢,如Cr12MoV、D2等。这类材料的硬度高、耐磨性好,在常温下具有优异的尺寸稳定性,能够满足锌合金压铸件对表面光洁度与尺寸精度的严苛要求,且加工性能良好,便于模具的精密加工,适用于精密电子元件、饰品、玩具等小型精密压铸件的模具制造。针对特殊场景的压铸模具,还需选用特种合金材料。例如,在航空航天领域,用于压铸钛合金等活性金属的模具,需采用耐高温、抗腐蚀的镍基合金,这类材料能够在高温下抵御活性金属的侵蚀,保持模具的稳定性;对于大型复杂压铸模具,为提升模具的导热性与抗热裂能力,还会采用铜合金作为镶块材料,利用其优异的导热性能,加速压铸件的冷却,缩短成型周期,提升生产效率。广东销售压铸模具制造模具的排气槽设计需平衡排气效率与金属液溢出风险,避免气孔或冷隔缺陷。
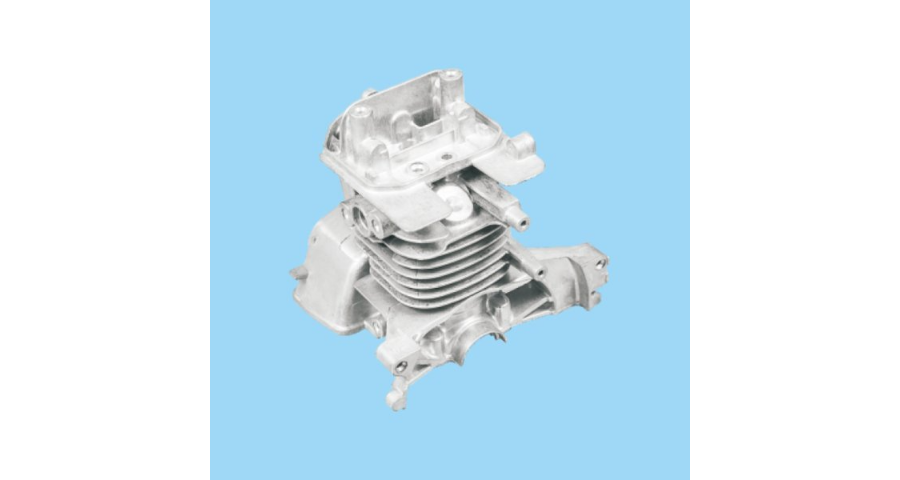
再者是成本控制重心,模具的研发制造成本虽占压铸生产总成本的较大比例,但其耐用性和稳定性直接摊薄了单件产品的模具成本,一套寿命长、故障率低的模具,能明显降低废品率、减少停机维护时间,为企业创造持续的经济效益。与其他成型模具相比,铝压铸模具有着鲜明的特性。它需承受高压、高温、高速的极端工况,铝合金液注入时的压力可达数百兆帕,温度约700℃,流速可达数十米每秒,这对模具材料的耐热性、耐磨性、抗疲劳性提出了较高要求。同时,铝压铸模具的冷却系统设计极为关键,需通过精细的冷却通道布局,实现快速均匀冷却,既保证压铸件的力学性能,又缩短成型周期,这种对冷却效率的更好追求,是塑料模具、冲压模具难以比拟的。
铝压铸模具的工况极端,材料的性能直接决定了模具的寿命、精度和可靠性,因此材料选择是模具设计与制造的重心环节。质优的铝压铸模具材料,需同时满足耐热性、耐磨性、抗热疲劳性、韧性和加工性能等多重要求,而热作模具钢凭借其优异的综合性能,成为铝压铸模具的主流选择。目前,铝压铸模具常用的热作模具钢主要包括H13、3Cr2W8V、8418等。H13钢是全球应用较普遍的铝压铸模具钢,其含碳量适中,同时添加了铬、钼、钒等合金元素,具备优异的耐热性、耐磨性和抗热疲劳性。压铸模具通过精密型腔设计,实现金属液在高压下高速充型与凝固成型。
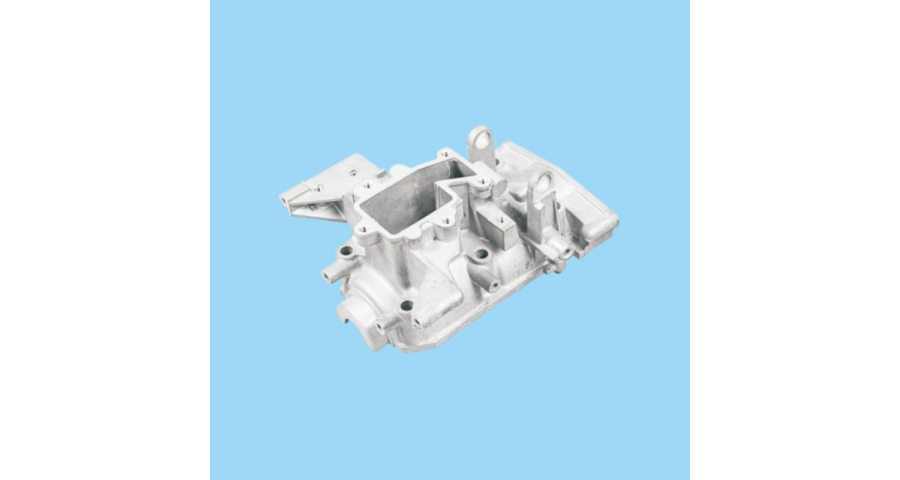
加工压铸模具过程中,需根据压铸产品的材质与生产需求,合理调整加工工艺,确保模具适配压铸生产工况。对于铝合金压铸模具,需注重模具的耐热疲劳性与耐磨性,选用H13热作模具钢,热处理后硬度控制在HRC44-52,同时优化冷却系统设计,避免模具因高温出现变形与磨损;对于锌合金压铸模具,可选用性价比更高的模具材料,同时调整浇口与排气孔的尺寸,确保金属液填充顺畅。模具的不同部位需采用差异化的加工工艺,型芯、型腔等直接接触金属液的部位,需进行精细化加工与表面强化处理,提升耐磨性与耐高温性;模架等辅助部件,可选用普通碳素钢,兼顾性能与成本。加工过程中,需注重模具的排气设计,排气孔需尽量宽而薄,根据压铸材质调整尺寸,确保压铸过程中产生的气体顺利排出,减少压铸件气孔缺陷,同时做好模具的表面处理,通过抛光、氮化等工艺,提升模具的使用寿命与压铸件表面质量。模具的顶出系统设计必须保证铸件在脱模过程中不变形、不拉伤、不粘模。宁波汽车压铸模具公司
薄壁铝压铸模具对钢材的导热性和硬度要求更高,常选用特殊改良的H13钢材。浙江销售压铸模具制造
模具零件的精密加工是模具制造的重心环节,主要包括切削加工、电火花加工、线切割加工、磨削加工等工艺。切削加工是模具零件的基础加工方式,依托数控铣床、加工中心等设备,实现复杂型腔、型芯的高精度加工,加工精度可达微米级;电火花加工适用于加工复杂形状的型腔与窄槽,通过电极与工件之间的放电蚀除实现加工,不受材料硬度限制,能够加工硬度高、韧性好的模具材料,且加工表面质量好,适用于精密模具的型腔加工;线切割加工主要用于加工模具的冲孔、切割与异形轮廓,分为快走丝与慢走丝两种,慢走丝线切割的加工精度较高,表面粗糙度可达Ra0.8μm以下,适用于精密模具零件的加工;磨削加工则用于模具零件的精加工,通过平面磨床、内外圆磨床、坐标磨床等设备,实现零件的高精度尺寸与表面光洁度,确保模具零件的配合精度与表面质量。浙江销售压铸模具制造