商机详情 -
杭州整套压铸模具公司
加工压铸模具是一项技术密集型工作,需结合先进的加工设备与成熟的工艺经验,实现模具性能与加工效率的双重提升。随着制造业的发展,压铸模具的精度要求不断提高,加工过程中需引入五轴联动加工中心、精密磨削设备等设备,提升复杂型腔的加工精度与效率,同时采用模流分析技术,优化模具设计与加工方案,提前规避成型风险。材料选择方面,除了传统的模具钢,铍铜、硬质合金等特殊材料也逐渐应用于压铸模具加工,铍铜具备优异的导热性与抛光性,适用于需要快速散热的模具部位,硬质合金具备较高的耐磨性,适用于高磨损场景。加工流程中,需注重各环节的协同配合,模架加工、模芯加工、零部件加工需同步推进,确保各部件精细适配,装配阶段需严格按照规范操作,对准编号与方向,避免装配错位。试模阶段需密切关注模具的运行状态,检测压铸件的质量,及时调整模具的浇口、排气孔等部位,确保模具能稳定生产出合格产品。模具的维修包括焊补、更换镶件、重新抛光等,合理的维修方案可使模具寿命翻倍。杭州整套压铸模具公司
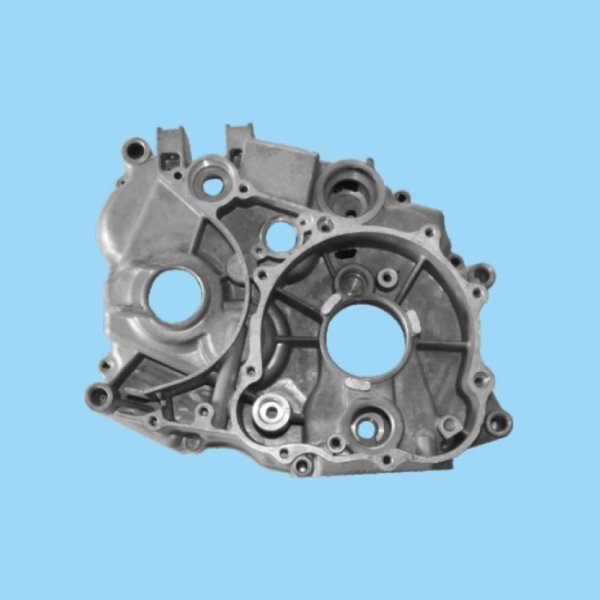
铝压铸模具的本质,是一套为实现铝合金高压成型而设计的精密工装系统。其重心原理是将熔融的铝合金液,在高压作用下高速注入由模具型腔构成的预设空间,经快速冷却凝固后,形成与型腔轮廓完全一致的压铸件。这一过程看似简单,实则是材料科学、力学原理与精密加工技术的深度融合,模具的每一个细节,都直接决定着较终产品的成败。从工业价值来看,铝压铸模具的重心作用体现在三个维度。首先是成型精度控制,现代工业对压铸件的尺寸公差要求严苛,汽车变速箱壳体的同轴度、手机中框的平面度,都依赖模具型腔的精密设计与制造,模具的精度直接决定了产品能否满足装配需求,避免因尺寸偏差导致的报废或性能缺陷。其次是生产效率保障,一套质优的铝压铸模具可实现数万次甚至数十万次的连续成型,且脱模顺畅、冷却高效,能大幅提升压铸生产的节拍,满足规模化量产的需求,这是小批量、低效率成型方式无法比拟的。广东整套压铸模具供应镁合金压铸模具通过特殊涂层,解决易粘模的行业难题。
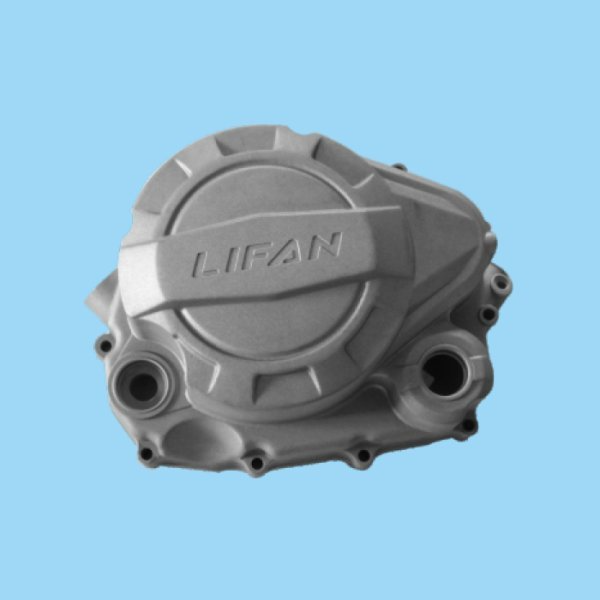
随着航空航天、新能源汽车、医疗器械等制造产业的快速发展,对压铸件的尺寸精度、表面质量与内部性能提出了更高的要求,推动机械压铸模具向高精度化方向发展。一方面,模具制造精度将进一步提升,依托超精密加工技术、纳米级检测技术,实现模具零件的亚微米级加工精度,确保模具型腔的尺寸精度与表面光洁度,满足压铸件对精度的严苛要求;另一方面,模具的温度控制、压力控制精度将不断提升,通过采用高精度温控系统、闭环压力控制系统,实现模具温度与压铸压力的精细调控,减少压铸件的尺寸波动与内部缺陷,提升产品质量稳定性;此外,模具的寿命与可靠性也将进一步提升,通过材料创新与工艺优化,提升模具的抗热疲劳、耐磨损与抗腐蚀能力,延长模具使用寿命,满足制造产业大规模、连续化生产的需求。
铝合金压铸的重心要求是快速冷却,因此冷却通道的设计至关重要,需根据型腔的温度分布特点,合理布局冷却通道的位置、直径和间距,通过循环冷却水实现型腔的快速降温,缩短成型周期,同时保证压铸件的组织致密,提升力学性能。对于结构复杂、壁厚不均的压铸件,还需采用点冷、深冷等特殊冷却方式,对局部高温区域进行精细控温,避免因冷却不均导致的变形、缩孔等缺陷。此外,在模具启动阶段,需通过加热装置对模具进行预热,防止低温模具与高温铝合金液接触时产生热冲击,导致模具开裂,温度传感器则实时监测模具温度,为温控系统提供反馈,实现精细控温。支撑系统是模具的结构基础,由模架、模板、支撑块等部件构成,为各重心组件提供安装支撑和刚性保障。模架作为模具的骨架,需具备足够的强度和刚性,承受压铸过程中的高压冲击力,防止模具变形;模板用于固定定模镶块和动模镶块,确保二者在高压下保持稳定;支撑块则用于支撑动模部分,防止动模在高压作用下发生变形,保障顶出系统的稳定性。支撑系统的设计需充分考虑压铸机的压力参数和压铸件的成型需求,合理选择模架的规格和材料,确保模具整体刚性满足工况要求。模流分析软件优化压铸模具浇注系统,减少材料浪费达15%。
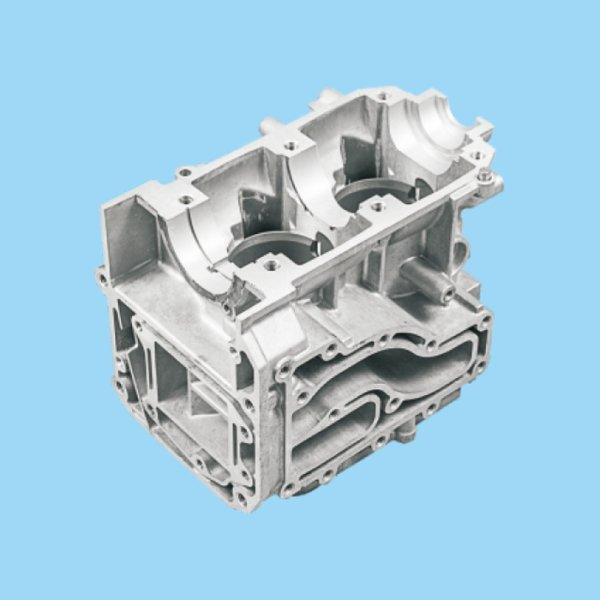
加工压铸模具需遵循标准化的加工流程,从备料、粗加工、热处理、精加工到装配、试模,每一个环节都需严格按照规范操作,确保模具质量稳定。备料阶段,需对模具钢进行锻造与球化退火处理,提升材料的致密性与可加工性,去除材料内部的应力,为后续加工奠定基础。粗加工阶段,主要完成模具的初步成型,通过铣床加工模坯的六面,保证垂直度与平行度,预留合理的精加工余量,同时完成部分孔位的粗加工。热处理阶段,根据模具钢的材质特性,制定合适的热处理工艺参数,确保模具硬度达到HRC48-52,同时控制模具变形量,热处理后需对模具进行精磨,修正变形误差。精加工阶段,利用CNC加工、电火花加工等设备,对模具的型腔、型芯、滑块等部位进行精密加工,确保尺寸误差控制在±0.01mm以内,表面粗糙度达到Ra0.4μm以下。装配阶段,需将各零部件精细装配,确保模具的密封性与运行顺畅性,试模阶段需模拟压铸生产工况,检测模具的性能与压铸件质量,及时修正加工缺陷。随着新能源汽车的发展,一体化压铸模具的尺寸越来越大,对设备和模具都提出了新挑战。上海压铸模具生产厂家
智能温控系统让压铸模具型腔温度均匀性控制在±3℃以内。杭州整套压铸模具公司
加工压铸模具是制造业中的重要环节,其加工质量直接影响下游产品的质量与生产效率,因此需建立严格的加工标准与质量管控体系。加工前期,需对图纸进行严格审核,确保设计方案合理,符合压铸生产需求,同时结合材料特性与加工工艺,制定详细的加工计划。备料阶段,需对模具钢进行严格检测,确保材料性能达标,通过锻造与退火处理,提升材料的可加工性与稳定性。粗加工阶段,需控制好加工精度与余量,做好加工表面的清理,为后续加工奠定基础。热处理阶段,需严格控制工艺参数,做好数据记录,确保模具硬度与韧性达标,减少模具变形。精加工阶段,需采用精密加工设备与先进的加工工艺,确保模具各部位尺寸精细、表面光洁,各部件适配良好。装配与试模阶段,需严格按照规范操作,检验模具的运行性能与压铸件质量,及时修正加工缺陷,确保模具能稳定投入生产,为下游制造业提供可靠的装备支撑。杭州整套压铸模具公司