商机详情 -
铝压铸模具哪家好
根据模具的使用频率和工况,制定定期保养计划,一般每生产一定数量的压铸件后,需对模具进行拆卸检查,重点检查型腔镶块、浇口套、分流锥、顶针、导柱、导套等关键部件的磨损情况,对磨损严重的部件及时更换;对热疲劳裂纹进行修复,采用打磨、补焊、表面处理等工艺,修复裂纹区域,恢复模具型腔的尺寸精度和表面质量;对冷却通道进行疏通和清洗,防止水垢堵塞冷却通道,影响冷却效率;对模具进行重新装配和调试,确保模具的性能恢复至比较好状态。再者是模具的正确使用,规范操作流程是减少模具失效的重要保障。模具的滑块和斜顶机构是解决倒扣结构脱模问题的常用方案,但会增加模具复杂度。铝压铸模具哪家好
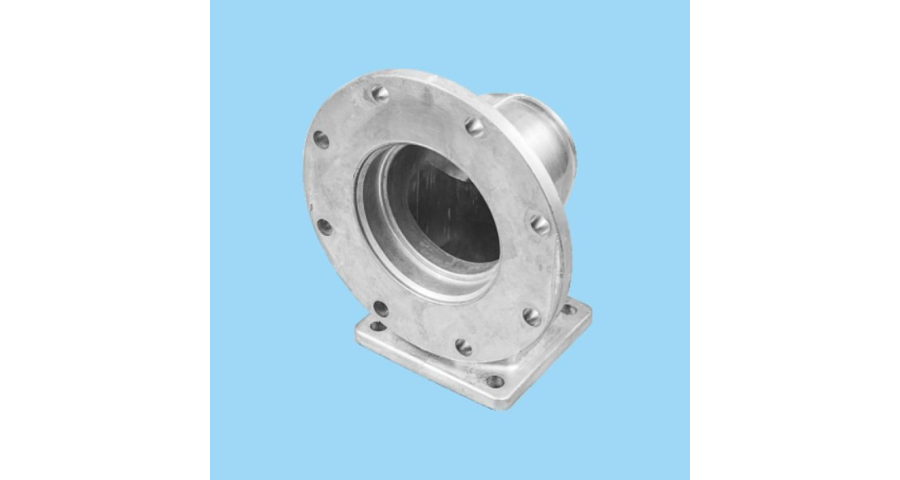
加工压铸模具需兼顾精度、强度与耐用性,结合不同的模具类型制定差异化的加工方案,确保模具适配各类压铸场景。对于结构复杂、易变形的压铸模具,需采用特殊的加工流程,从锻造、球化退火开始,经过多次粗加工与应力释放退火,减少模具变形风险,再进行淬火、回火处理,后续通过机床加工、电动加工等环节逐步细化,进行氮化处理提升表面硬度。对于常规压铸模具,加工流程相对简化,但同样需注重关键环节的把控,毛坯锻造采用六面锻造方法,反复绘制确保材质均匀,粗加工后进行应力释放退火,再经过精加工、热处理等环节,保障模具性能。加工过程中,冷却系统的加工尤为关键,需合理设计冷却水道的位置与孔径,确保模具在压铸过程中温度分布均匀,避免局部过热导致模具变形。同时,浇口与排气孔的加工需严格遵循规范,根据压铸材质的不同调整尺寸,锌合金压铸浇口通常控制在0.3-0.5mm,排气孔控制在0.06-0.1mm,确保金属液填充顺畅,减少压铸件气孔、飞边等缺陷。自动压铸模具公司模具表面必须经过氮化处理或涂层处理,以提高其耐磨性和抗粘模性能。
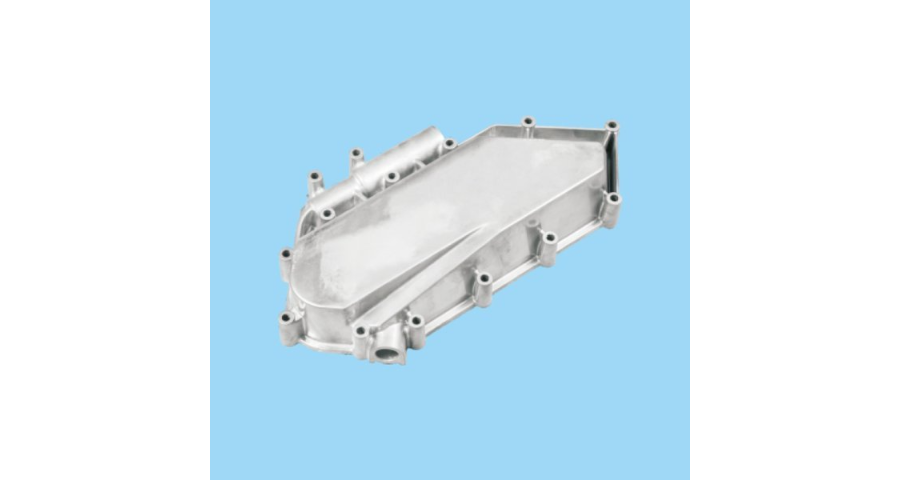
模架是模具的基础框架,承担着支撑、定位、安装各类重心组件的重心功能,其结构强度与精度直接决定了模具的整体稳定性。模架通常由定模座板、动模座板、定模板、动模板、支撑板等关键部件构成,通过高强度螺栓与压铸机固定连接,形成稳定的受力体系。定模板与动模板合模后,构成封闭的型腔空间,是金属液成型的重心区域,二者的合模精度直接决定了压铸件的尺寸精度,因此模架的导向机构,如导柱、导套,需采用高精度配合,确保合模时的同心度与重复定位精度,避免因错位导致压铸件出现飞边、错位等缺陷。
在压铸过程中,模具型腔表面反复承受高温铝合金液的加热和冷却水的冷却,产生周期性的热胀冷缩,导致型腔表面产生热应力,当热应力超过模具材料的疲劳极限时,就会形成热疲劳裂纹。热疲劳裂纹通常呈网状分布,初期较为细小,随着循环次数的增加,裂纹逐渐扩展、加深,较终导致模具型腔表面剥落,影响压铸件的表面质量和尺寸精度。热疲劳裂纹的产生与模具材料、热处理工艺、冷却系统设计、工作温度等因素密切相关,模具材料的抗热疲劳性越差、冷却系统设计不合理、工作温度波动越大,热疲劳裂纹的产生速度就越快。磨损是铝压铸模具的另一主要失效形式,主要包括粘着磨损和磨粒磨损。真空压铸模具需要特殊的密封结构设计,以确保型腔内的真空度满足工艺要求。
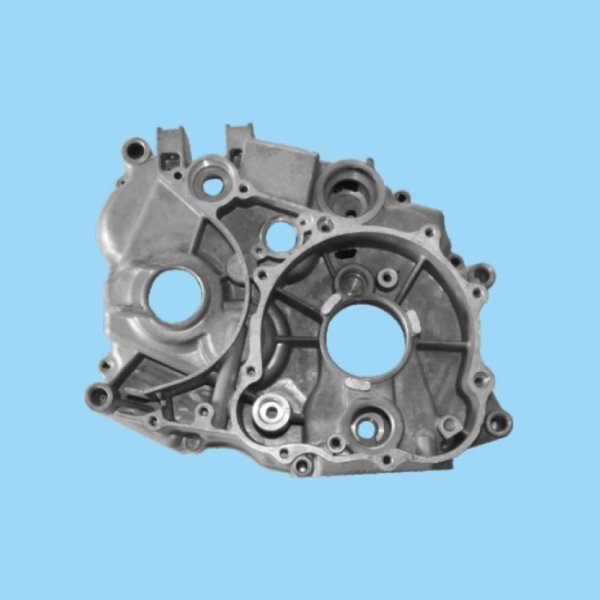
激光加工则利用高能量激光束对材料进行熔化、汽化,实现切割、打孔、表面处理等,具有加工速度快、精度高、灵活性强的特点,适用于加工微细结构和复杂形状,如模具的微小冷却通道、精细纹理等。装配调试是模具制造的后面关键环节,也是决定模具性能的重心步骤。模具装配需严格按照设计图纸和装配工艺要求进行,确保各部件的安装位置精细、配合间隙合理。在装配过程中,需重点控制型腔的闭合精度、导向系统的配合精度、顶出系统的顺畅度和温控系统的密封性。装配完成后,需进行试模调试,通过实际压铸生产,检验模具的性能和压铸件的质量。试模过程中,需重点观察铝合金液的填充情况、压铸件的成型质量、脱模顺畅度、模具温度分布等,针对出现的问题,如压铸件尺寸偏差、表面缺陷、脱模困难等,及时调整模具结构,如修正型腔尺寸、调整浇注系统、优化冷却方案、调整顶出力等,直至压铸件质量满足要求,模具运行稳定。铝压铸模具是铝合金精密铸造的重心装备,直接决定铸件的尺寸精度和表面质量。铝压铸模具哪家好
模流分析软件优化压铸模具浇注系统,减少材料浪费达15%。铝压铸模具哪家好
铝压铸模具的结构设计,是兼顾功能实现与工况适配的系统工程,其组件协同运作,共同支撑起高压成型的全流程。一套完整的铝压铸模具,主要由成型系统、浇注系统、导向系统、顶出系统、温控系统和支撑系统六大模块构成,每个模块的设计精度与协同性,都直接影响模具的性能与寿命。成型系统是模具的z,由定模镶块和动模镶块组成,二者闭合后形成的型腔,决定了压铸件的较终形状与尺寸。型腔的设计不*要精细还原产品三维模型,还需充分考虑铝合金的收缩特性,预留合理的收缩率,避免成型后出现尺寸偏差。同时,为应对高压冲击,型腔表面需具备较高的硬度和光洁度,通常采用质优热作模具钢加工,并经过淬火、氮化等热处理工艺,提升耐磨性和抗粘附性,防止铝合金液与型腔表面发生粘连,导致脱模困难或表面划伤。铝压铸模具哪家好