商机详情 -
宁波汽车压铸模具制造
表面处理是进一步提升模具性能的重要手段,常用的表面处理技术包括氮化、PVD涂层、TD处理等。氮化处理能在模具表面形成一层硬度较高的氮化层,明显提升模具的耐磨性和抗粘附性,减少铝合金液与模具表面的粘连,降低脱模阻力,延长模具寿命;PVD涂层是在模具表面沉积一层高硬度、高耐磨性的陶瓷涂层,如TiN、TiAlN涂层,不*能提升模具的耐磨性,还能增强模具的耐腐蚀性和抗氧化性,适用于高负荷、高寿命的铝压铸模具;TD处理则是通过热扩散在模具表面形成一层碳化物涂层,具有较高的硬度和耐磨性,能有效抵抗铝合金液的冲刷和磨损,适用于对耐磨性要求较高的模具表面。模具的维修包括焊补、更换镶件、重新抛光等,合理的维修方案可使模具寿命翻倍。宁波汽车压铸模具制造
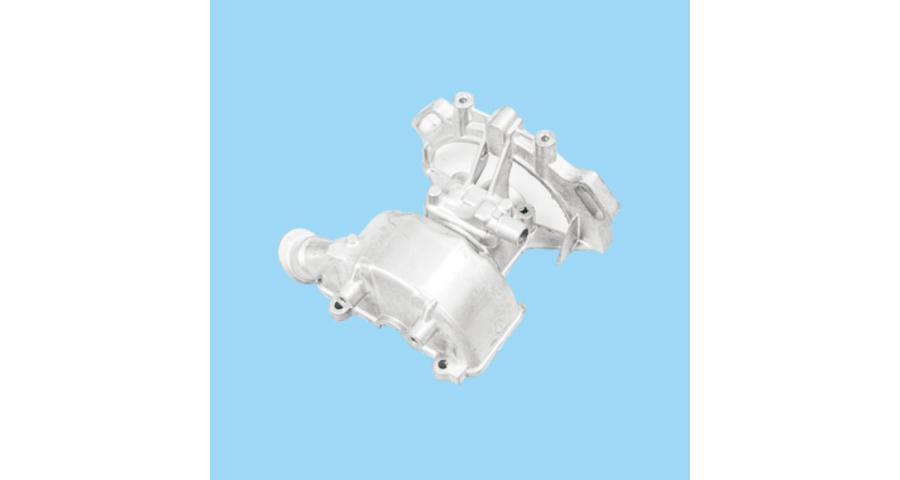
在当前全球制造业转型升级的大背景下,机械压铸模具正经历着从传统制造向智能化、绿色化、高精度化、集成化的深刻变革。这一变革不只是技术层面的迭代,更是产业思维与发展理念的升级。未来,随着材料科学、人工智能、物联网、绿色制造等技术的不断突破,机械压铸模具将不断突破技术瓶颈,为新能源汽车、航空航天、装备、3C电子等产业提供更高效、更精密、更可靠的成型解决方案,成为支撑制造产业高质量发展的坚实脊梁,为推动全球制造业向更高水平迈进注入源源不断的动力。铝压铸模具技术指导压铸模具排气槽设计创新,将铸件气孔率控制在0.5%以下。
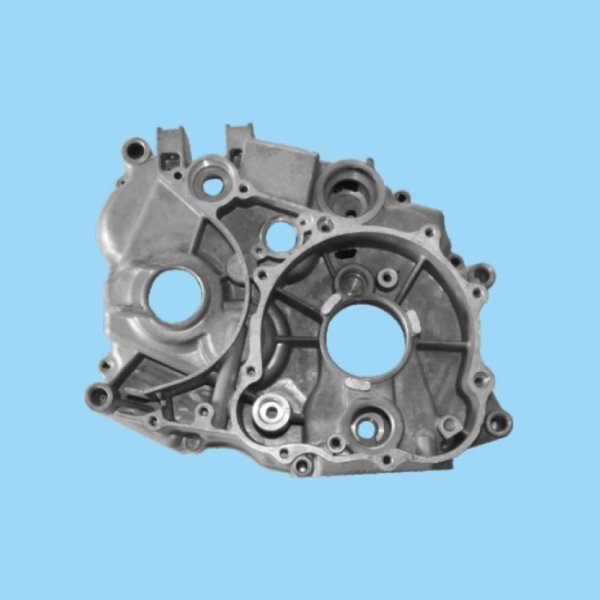
加工压铸模具需严格控制各环节的加工误差,确保模具各部件精细适配,实现模具的稳定运行。模芯加工中,CNC精加工需严格按照图纸要求进行,控制型腔的尺寸与形状误差,确保误差在允许范围内,电火花加工需控制好电蚀参数,避免模具表面出现烧伤、裂纹等缺陷。模架加工中,A/B板的平行度与垂直度是关键,需通过精密磨削设备加工,确保误差控制在0.02mm以内,孔位加工需精细定位,避免出现错位,影响后续装配。滑块加工中,斜面加工需保证斜度与压紧块一致,斜导柱孔的斜度需比滑块斜面斜度小2度,孔径比导柱大1mm,同时进行倒角处理,确保滑块运行顺畅。加工完成后,需对模具进行的精度检测,采用三次元检测设备检测各部位尺寸,采用硬度计检测模具硬度,确保符合设计要求,同时进行试模测试,检测模具的密封性、脱模性能与压铸件质量,及时调整优化。
加工压铸模具需注重环保与高效,在保障模具质量的前提下,优化加工流程,减少加工废料与能源消耗,提升加工效率。加工过程中,可采用自动化加工设备,实现模具的自动化粗加工与精加工,减少人工干预,提升加工精度与效率,同时减少人为误差。材料利用方面,合理规划模坯的尺寸,减少材料浪费,加工废料可进行回收再利用,降低生产成本。表面处理工艺中,采用环保型的氮化、抛光工艺,减少污染物排放,符合环保要求。此外,需优化加工流程,合理安排各工序的先后顺序,避免工序重复与等待时间,提升加工效率,同时建立完善的质量管控体系,及时发现并解决加工过程中的问题,减少返工率,确保模具能按时交付。对于批量加工的模具,可采用标准化的加工流程与模板,提升加工一致性与效率,降低加工成本。压铸模具型腔表面激光熔覆,修复层与基体结合强度达450MPa。
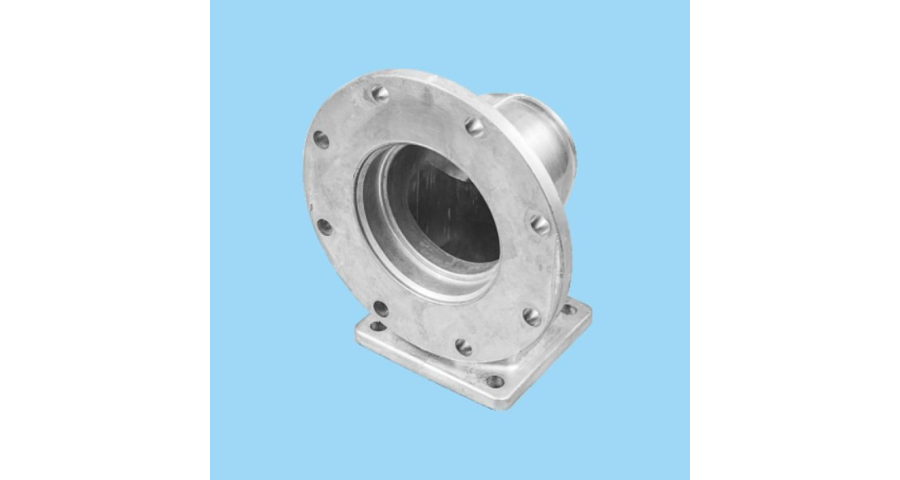
压铸模具的加工需兼顾强度与韧性,通过科学的工艺设计与严格的加工管控,确保模具在长期高温、高压的压铸环境中稳定运行。加工过程中,模具钢的热处理是关键环节,粗加工后进行淬火处理,可提升模具钢的硬度,后续的回火处理可消除淬火应力,提升模具的韧性,避免模具在使用过程中出现脆裂。对于复杂型腔的模具,需采用镶件结构代替整体结构,减少模具变形风险,同时在模具的墙体与锋利拐角处采用圆角过渡,增加圆角半径,进一步提升模具的抗冲击能力。冷却系统的加工需兼顾均匀性,合理设计冷却水道的布局,确保模具在压铸过程中温度分布均匀,缩短成型周期,同时减少模具因热胀冷缩导致的变形。浇排系统的加工需根据压铸件的结构优化浇口位置与数量,搭配充足的排气槽,确保金属液均匀填充,减少压铸件气孔、缩松等缺陷,提升压铸件质量。模具的冷却系统设计对铝压铸生产效率至关重要,合理的水路布局可将生产周期缩短20%以上。北京铝压铸模具
薄壁件压铸需模具具备快速充型能力,通常采用多浇口或真空压铸技术。宁波汽车压铸模具制造
铝压铸模具的制造,是将设计方案转化为实体的精密过程,涉及机械加工、特种加工、装配调试等多个环节,每一个环节的精度控制,都直接决定着模具的较终质量。随着现代制造技术的发展,模具制造已从传统的经验驱动转向数字化、智能化驱动,精度控制贯穿于制造全流程。模具制造的前期重心是数字化设计与仿真。借助CAD三维设计软件,工程师可精细构建模具的三维模型,直观呈现模具的结构布局、型腔形状、冷却通道等关键要素,确保设计方案的合理性。同时,通过CAE仿真技术,可对压铸过程进行模拟分析,预测铝合金液的填充过程、温度分布、应力分布等,提前发现设计方案中的潜在缺陷,如填充不足、气孔、缩孔、变形等,并针对性地优化模具结构,如调整浇注系统、优化冷却通道布局、修改型腔设计等,减少试模次数,缩短模具研发周期。宁波汽车压铸模具制造