商机详情 -
山东精密压铸模具制造
浇注系统的作用是将熔融金属从压铸机压射室平稳、均匀地引入型腔,其设计合理性直接影响铸件的内部质量。一套优化的浇注系统需满足“填充平稳、排气充分、温度均匀”三大要求,避免金属液产生涡流、卷气或冷隔等缺陷。浇注系统通常包括浇口、流道、分流锥与溢流槽四部分。浇口作为金属液进入型腔的“入口”,其位置与尺寸需精细计算——侧浇口适用于中小型件,顶浇口适用于大型件,而点浇口则适用于精密电子件。流道则需采用流线型设计,减少流动阻力,通常采用圆形或梯形截面,流道直径根据铸件重量确定,一般为8-20mm。分流锥用于将金属液均匀分配至多个型腔(多腔模具),或改变金属液流动方向,避免直接冲击型腔壁。溢流槽则用于收集金属液中的杂质与气体,通常设置在型腔的末端或易产生气泡的位置,其容积一般为铸件体积的5%-10%。在汽车轮毂压铸模具中,溢流槽的设计尤为关键,可有效减少轮毂内部的气孔缺陷,提升其力学性能。压铸模具采用模块化设计,不同产品快速换模时间缩短至2小时内。山东精密压铸模具制造
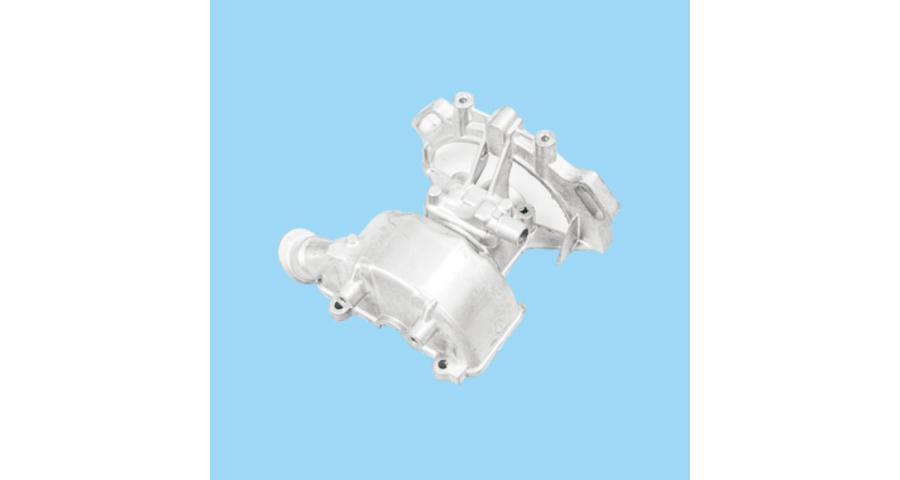
电子信息领域的机械压铸模具以小型、精密为特点,主要用于生产手机中框、笔记本电脑外壳、5G基站配件、连接器等零部件。该领域对模具的精度要求较高,尺寸公差需控制在±0.01mm以内,表面粗糙度需达到Ra≤0.2μm,同时需具备高生产效率,以满足电子产品快速迭代的需求。5G技术的普及推动了电子压铸模具的升级。5G基站的滤波器、散热器等零部件需具备良好的导热性与电磁屏蔽性能,对应的模具需采用高精度型腔与随形冷却系统,确保铸件的尺寸精度与表面质量。手机领域则流行“一体化压铸”工艺,如华为、苹果的**手机中框采用一体化压铸成型,对应的模具需具备多腔同步成型能力,一次可生产多个中框,生产效率提升50%以上。电子信息领域的模具寿命要求较高,通常需达到100-200万次,因此模具材料需采用高性能热作模具钢(如SKD61),并进行PVD涂层处理。同时,为适应多品种小批量的生产需求,模具需采用模块化设计,实现型腔的快速更换,降低生产成本。汽车压铸模具多少钱压铸模具斜顶机构优化,解决深腔倒扣件脱模难题。
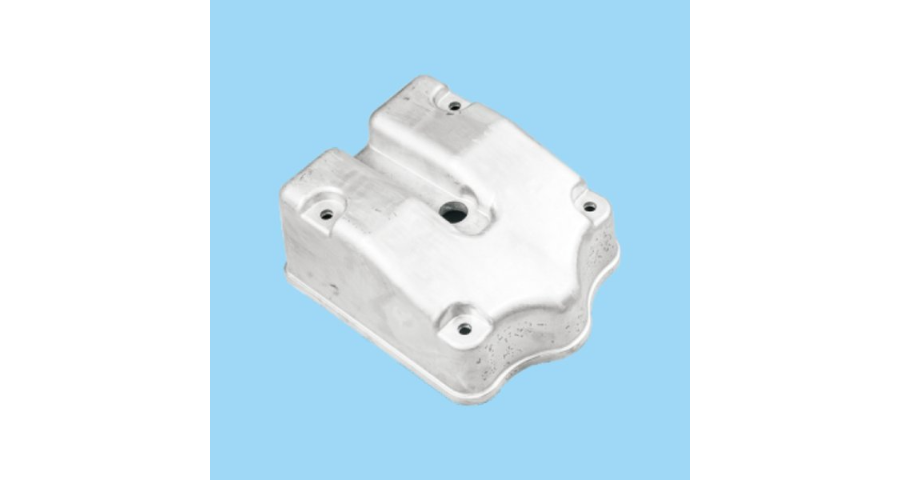
压铸模具的模具概述压铸模具是压铸生产中用于成型金属零件的关键工具。它通常由定模和动模两部分组成,通过精确配合形成型腔,使熔融的金属在高压下注入并冷却凝固,较终得到所需的零件形状。压铸模具的设计、制造和维护直接影响到压铸件的质量、生产效率和成本。压铸模具的结构压铸模具的结构复杂,主要包括以下几部分:型腔:用于容纳熔融金属的空间,其形状和尺寸与所需零件一致。浇道:引导熔融金属从注入口流向型腔的通道,确保金属能够均匀填充型腔。
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于“自动”,即从金属原料的加入、熔融,到压射、保压、开模、取件、模具清理等环节,均通过预设程序和自动化机构完成,减少了人为因素对生产过程的干扰。根据所加工金属材料的不同,自动压铸模具可分为铝合金自动压铸模具、锌合金自动压铸模具、镁合金自动压铸模具等;按照模具的结构形式,又可分为单型腔自动压铸模具和多型腔自动压铸模具,单型腔模具适用于大型或高精度零件的生产,多型腔模具则能一次成型多个零件,提高生产效率。如有意向可致电咨询。智能模具集成温度与压力传感器,实现生产过程实时监控与故障预警。
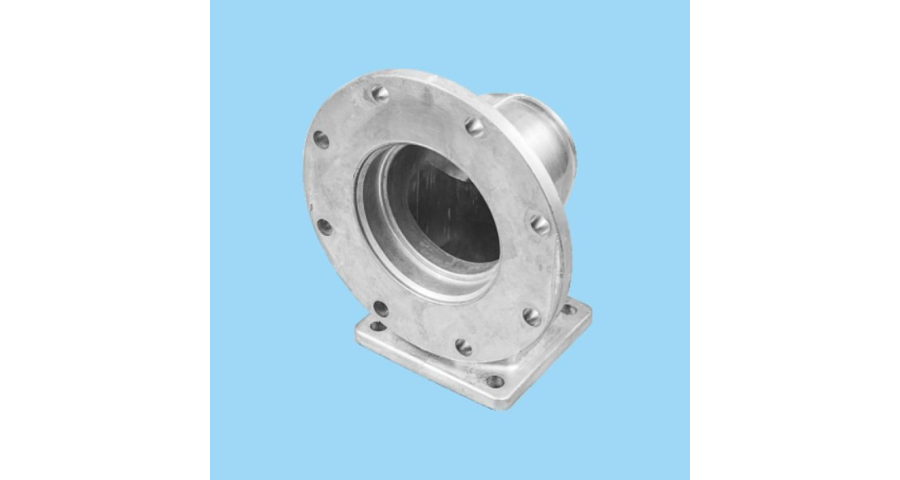
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。压铸模具标准件库建设,使非标件采购成本降低35%。北仑区铝合金压铸模具多少钱
压铸模具通过精密型腔设计,实现金属液在高压下高速充型与凝固成型。山东精密压铸模具制造
压铸模具是压铸工艺的关键装备,其作用至关重要。它不*决定了压铸件的形状、尺寸和精度,还直接影响着压铸件的质量和生产效率。一个设计合理、制造精良的压铸模具能够确保熔融金属顺利填充型腔,减少内部缺陷,提高压铸件的力学性能和表面质量。同时,合理的模具结构可以降低压铸过程中的压力损失,提高压射效率,延长模具使用寿命,从而降低生产成本。此外,压铸模具的设计和制造水平还反映了一个国家制造业的技术实力和创新能力。如有意向欢迎致电咨询。山东精密压铸模具制造