商机详情 -
河南精密压铸模具哪家好
航空航天领域的机械压铸模具以耐高温、强高度、高可靠性为重心要求,主要用于生产发动机叶片、机身结构件、燃料舱等关键零部件。该领域的压铸件通常采用钛合金、高温合金等难加工材料,成型温度高达1000℃以上,对模具的材料与制造工艺提出了极端要求。航空航天压铸件的质量要求极为严格,需通过X光探伤、超声波检测等无损检测手段,确保铸件内部无任何缺陷,因此模具的设计与制造需达到较高的精度。例如,航空发动机涡轮叶片的压铸模具,型腔尺寸精度需控制在±0.005mm,表面粗糙度Ra≤0.1μm,同时需采用真空排气技术与随形冷却系统,确保叶片的内部组织均匀、力学性能优异。由于航空航天领域的生产批量较小,但对模具的定制化要求高,模具制造成本昂贵,一套涡轮叶片压铸模具的成本可达数百万元。因此,该领域的模具通常采用特种材料与先进制造工艺,如3D打印随形冷却水道、激光熔覆表面强化等,以提升模具的性能与寿命。模具的流道系统(浇口、横浇道、内浇口)直接影响金属液的流动速度与温度分布。河南精密压铸模具哪家好
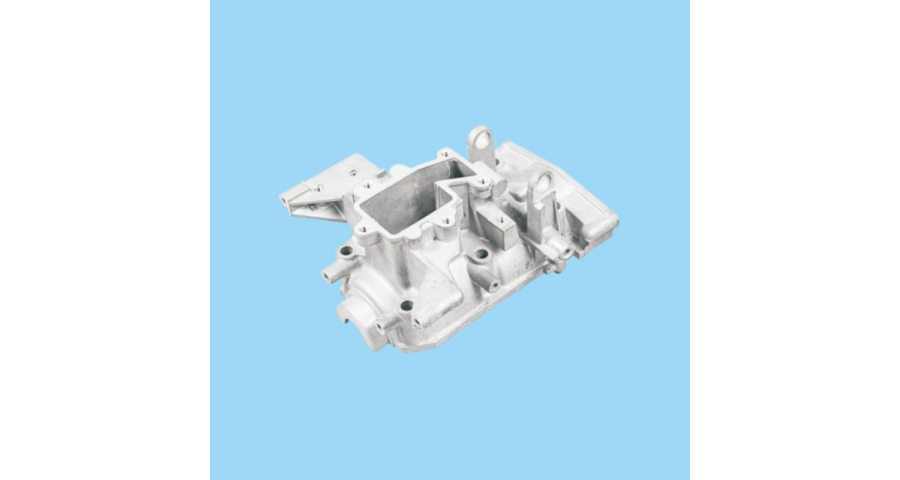
导向定位系统的作用是保证动模与定模在合模过程中精细对齐,避免因错位导致型腔损坏或铸件出现飞边。该系统主要由导柱、导套、定位销等部件组成,其精度要求较高,导柱与导套的配合间隙通常控制在0.01-0.03mm。导柱一般采用20CrMnTi合金钢,经渗碳淬火处理后硬度可达HRC58-62,确保其耐磨性与抗弯曲强度;导套则采用锡青铜或复合轴承材料,减少与导柱的摩擦磨损。对于大型模具,通常需设置4-6组导柱导套,同时配备定位销进行二次定位,确保合模精度。在高速压铸模具中,导向定位系统还需具备缓冲功能,通过在导柱末端设置弹簧或液压缓冲装置,减少合模时的冲击载荷,延长模具寿命。例如,手机中框压铸模具的合模速度可达0.5m/s,缓冲装置的设计可有效避免导柱与导套的刚性碰撞。河南精密压铸模具哪家好多材料压铸模具需解决不同金属间的界面结合问题,如铝-钢复合压铸。
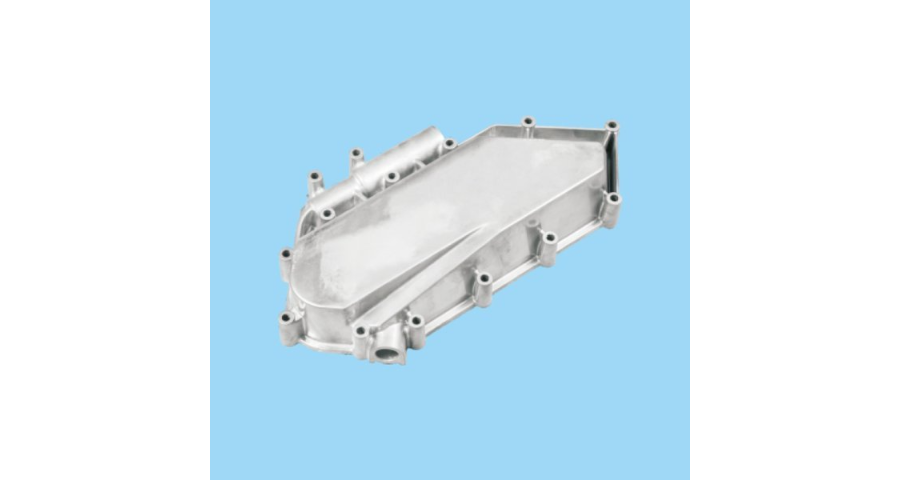
在现代制造业的庞大版图中,机械压铸模具占据着举足轻重的地位,堪称工业制造的“幕后英雄”。从汽车的关键零部件,到电子产品的精巧外壳,再到航空航天领域的复杂构件,机械压铸模具以其***的成型能力,塑造着我们生活中各类产品的“骨骼”与“轮廓”。它不*是实现高效、精密生产的重心装备,更是推动制造业不断迈向化、智能化的关键力量。深入探究机械压铸模具的世界,能让我们洞悉现代工业制造的精妙与伟大。机械压铸模具的工作过程,宛如一场精密而有序的“金属交响乐”。其基本原理是在高压作用下,将液态或半液态的金属以较高的速度填充到模具型腔中,随后金属在型腔内快速冷却凝固,从而获得与模具型腔形状一致的铸件。这一过程看似简单,实则蕴含着诸多复杂的物理现象和关键技术点。
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。压铸模具表面氮化处理,硬度达HV1000,耐磨性提升3倍。
在现代制造业中,机械压铸作为一种高效、精确的成型工艺,广泛应用于汽车、电子、航空航天等众多领域。而机械压铸模具作为该工艺的重心装备,其稳定性直接关系到压铸产品的质量、生产效率以及生产成本。一个稳定的压铸模具能够确保压铸过程中各个参数的一致性,减少产品的缺陷,如气孔、缩松、尺寸偏差等,同时延长模具的使用寿命,降低维修成本,提高企业的经济效益。因此,深入研究机械压铸模具的稳定性具有极为重要的现实意义。稳定的模具能够在每次压铸循环中保持相同的型腔形状、尺寸精度和表面质量。例如,在汽车零部件压铸生产中,发动机缸体等关键部件对尺寸精度要求较高,只有模具稳定,才能保证铸件各部位的壁厚均匀,安装孔位准确,从而确保发动机的性能和可靠性。若模具不稳定,可能导致铸件出现变形、飞边过大等问题,严重影响产品质量,甚至使产品报废。半永久性模具涂层技术,使压铸模具免维护周期延长至5000模次。河南精密压铸模具哪家好
轻量化压铸模具结构,使模具重量减轻30%同时保持刚性。河南精密压铸模具哪家好
浇注系统的作用是将熔融金属从压铸机压射室平稳、均匀地引入型腔,其设计合理性直接影响铸件的内部质量。一套优化的浇注系统需满足“填充平稳、排气充分、温度均匀”三大要求,避免金属液产生涡流、卷气或冷隔等缺陷。浇注系统通常包括浇口、流道、分流锥与溢流槽四部分。浇口作为金属液进入型腔的“入口”,其位置与尺寸需精细计算——侧浇口适用于中小型件,顶浇口适用于大型件,而点浇口则适用于精密电子件。流道则需采用流线型设计,减少流动阻力,通常采用圆形或梯形截面,流道直径根据铸件重量确定,一般为8-20mm。分流锥用于将金属液均匀分配至多个型腔(多腔模具),或改变金属液流动方向,避免直接冲击型腔壁。溢流槽则用于收集金属液中的杂质与气体,通常设置在型腔的末端或易产生气泡的位置,其容积一般为铸件体积的5%-10%。在汽车轮毂压铸模具中,溢流槽的设计尤为关键,可有效减少轮毂内部的气孔缺陷,提升其力学性能。河南精密压铸模具哪家好