商机详情 -
广东汽车压铸模具哪家好
型腔系统是模具中直接形成铸件外形的部分,由动模型腔与定模型腔组成,其尺寸精度与表面质量直接决定了压铸件的较终精度。型腔的设计需基于铸件的三维模型,结合金属液的流动特性与凝固规律,避免出现尖角、壁厚突变等易导致成型缺陷的结构。对于复杂型腔的设计,需采用“分型设计”思路,即将型腔拆分为动模与定模两部分,确保铸件能够顺利脱模。例如,汽车发动机缸体的型腔需设计多个分型面,以适配其复杂的内部油路与气道结构。同时,型腔表面需进行抛光处理,一般要求表面粗糙度Ra≤0.8μm,减少金属液流动阻力,提升铸件表面光洁度。型腔的磨损是模具失效的主要原因之一,因此在制造时需采用强高度材料与强化工艺。例如,大型铝合金压铸模具的型腔通常采用H13热作模具钢,经淬火回火处理后硬度可达HRC42-48,同时表面进行氮化处理,提升耐磨性与抗腐蚀性。模具的预硬化处理可减少后续热处理变形,但需权衡硬度与加工性能。广东汽车压铸模具哪家好

在“双碳”目标的推动下,绿色制造成为模具行业的发展方向,通过采用节能材料、优化制造工艺、实现资源循环利用,降低模具生产与使用过程中的能耗与污染。绿色材料的应用是绿色化的重心,一方面采用强高度、长寿命的模具材料,减少模具的更换频率,降低材料消耗;另一方面推广可回收材料的应用,如再生H13钢,其性能与原生钢相当,但生产过程中的能耗降低30%以上。同时,模具表面处理工艺向环保化转型,采用无铬钝化、水性涂料等替代传统的有毒有害工艺,减少环境污染。广东汽车压铸模具哪家好压铸模具表面等离子喷涂,形成0.1mm致密防护层。
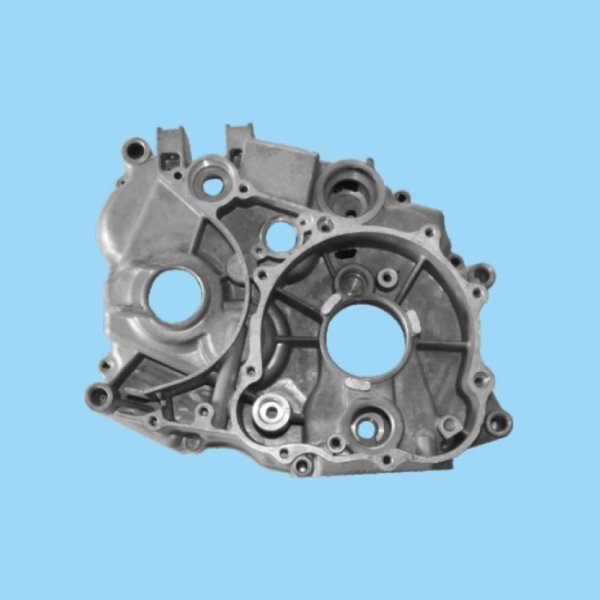
表面强化处理:除了常规的淬火回火外,还可以对模具表面进行强化处理,如氮化、TD 处理、PVD 涂层等。这些表面处理方法可以在模具表面形成一层高硬度、耐磨、耐腐蚀的化合物层,有效提高模具的使用寿命和稳定性。例如,氮化处理后的模具表面硬度可达 950 - 1200HV,能够明显降低金属液与模具表面的粘附倾向,减少摩擦力,提高脱模效率。同时,这层氮化层还能在一定程度上阻止氧气和水分与模具基体的接触,起到防腐作用。欢迎广大客户致电咨询。
航空航天领域的机械压铸模具以耐高温、强高度、高可靠性为重心要求,主要用于生产发动机叶片、机身结构件、燃料舱等关键零部件。该领域的压铸件通常采用钛合金、高温合金等难加工材料,成型温度高达1000℃以上,对模具的材料与制造工艺提出了极端要求。航空航天压铸件的质量要求极为严格,需通过X光探伤、超声波检测等无损检测手段,确保铸件内部无任何缺陷,因此模具的设计与制造需达到较高的精度。例如,航空发动机涡轮叶片的压铸模具,型腔尺寸精度需控制在±0.005mm,表面粗糙度Ra≤0.1μm,同时需采用真空排气技术与随形冷却系统,确保叶片的内部组织均匀、力学性能优异。由于航空航天领域的生产批量较小,但对模具的定制化要求高,模具制造成本昂贵,一套涡轮叶片压铸模具的成本可达数百万元。因此,该领域的模具通常采用特种材料与先进制造工艺,如3D打印随形冷却水道、激光熔覆表面强化等,以提升模具的性能与寿命。压铸模具斜顶机构优化,解决深腔倒扣件脱模难题。
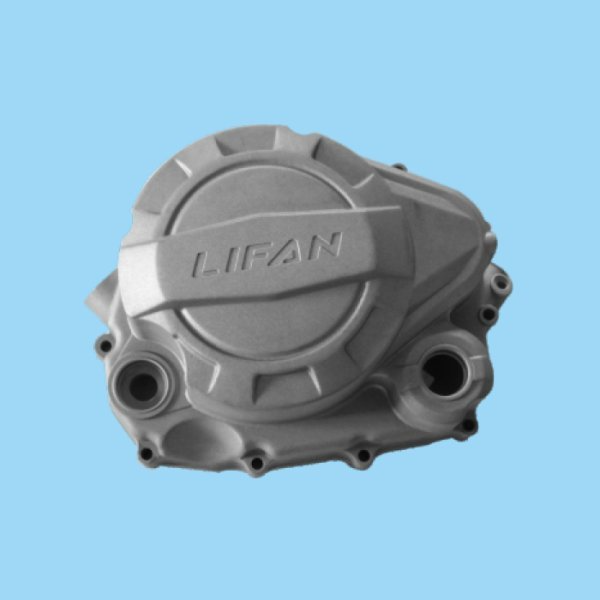
冷却过程的控制至关重要,冷却速度不*影响铸件的结晶组织和性能,还与铸件的尺寸精度和表面质量密切相关。若冷却速度过快,可能导致铸件内部产生应力集中,甚至出现裂纹;冷却速度过慢,则会延长生产周期,降低生产效率。当金属液完全凝固后,压铸机的合模机构带动动模与定模分离。此时,脱模系统开始工作,通过顶针、滑块等装置将成型的铸件从模具型腔中推出。脱模过程需要精细控制,确保铸件完整无损地脱离模具,同时避免对模具造成损伤。对于一些具有倒扣、侧孔等复杂结构的铸件,还需要借助特殊的脱模机构,如斜顶、滑块抽芯等,实现顺利脱模。模具的流道系统(浇口、横浇道、内浇口)直接影响金属液的流动速度与温度分布。广东汽车压铸模具哪家好
表面镀层技术(如氮化、PVD涂层)可明显提升模具的耐磨性和抗粘模性能。广东汽车压铸模具哪家好
未来机械压铸模具将朝着更加智能化和自动化方向发展。通过引入人工智能算法和机器学习技术实现对压铸过程的实时监控和自动调整优化;利用机器人技术和物联网技术实现模具装卸、喷涂脱模剂、取件等工序的全自动化操作;开发智能传感器网络对模具的工作状态进行实时监测和故障诊断预警等功能将成为可能。这将大幅度提高生产效率、降低成本并提高产品质量稳定性。随着电子产品向小型化、轻薄化方向发展以及对精密医疗器械的需求增长,对高精度微型压铸模具的需求也将不断增加。这将促使研究人员开发新的制造技术和工艺来实现更小尺寸、更高精度的模具制造。广东汽车压铸模具哪家好