商机详情 -
山东压铸模具批发
在填充过程仿真中,工程师可通过软件模拟金属液的流动轨迹、速度分布与压力变化,优化浇注系统的设计。例如,若仿真发现金属液在填充过程中出现涡流,可通过调整浇口位置或增大流道直径来改善;若发现型腔末端存在气体滞留,可增加排气槽或采用真空排气技术。某汽车轮毂模具企业通过CAE仿真优化,将金属液填充时间从0.3秒缩短至0.2秒,铸件的气孔缺陷率下降了60%。在凝固过程仿真中,软件可模拟铸件各部位的冷却速度与凝固顺序,优化冷却系统的设计。例如,若仿真发现铸件厚壁部位冷却速度过慢,易产生缩松缺陷,可在该部位增加冷却水道或设置冷铁,加速冷却。此外,CAE仿真还可模拟模具在压铸过程中的温度场与应力场分布,预测模具的磨损与疲劳失效部位,优化模具的材料选择与结构设计,延长模具寿命。斜导柱与滑块机构是实现侧抽芯的关键,适用于复杂结构件的脱模需求。山东压铸模具批发
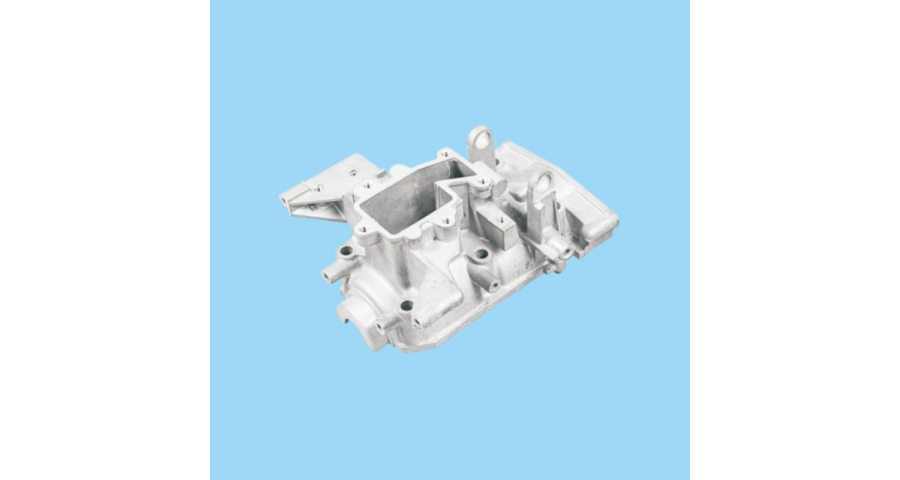
机械压铸模具的设计需遵循五大重心原则:一是精度匹配原则,模具型腔尺寸需根据铸件的收缩率精细计算,铝合金的收缩率一般为0.8%-1.2%,锌合金为0.5%-0.8%;二是强度足够原则,模具结构需能够承受压铸过程中的高压与冲击,型腔壁厚度一般根据铸件重量确定,通常为15-30mm;三是脱模顺畅原则,型腔表面需设计合理的拔模斜度(1°-3°),避免铸件粘模;四是冷却均匀原则,冷却水道需紧贴型腔,确保铸件各部位冷却速度一致;五是经济性原则,在满足性能要求的前提下,采用模块化设计与标准化零部件,降低了制造成本。例如,在手机中框压铸模具设计中,由于中框尺寸精度要求高(±0.02mm)、壁薄(0.8-1.2mm),需采用高精度导向系统与随形冷却水道,同时型腔表面进行镜面抛光处理,确保铸件表面光洁度;而在汽车发动机缸体模具设计中,则需重点考虑模具的强度与刚性,采用整体式型腔结构与多组顶出机构,确保铸件能够平稳脱模。广东销售压铸模具智能模具集成温度与压力传感器,实现生产过程实时监控与故障预警。
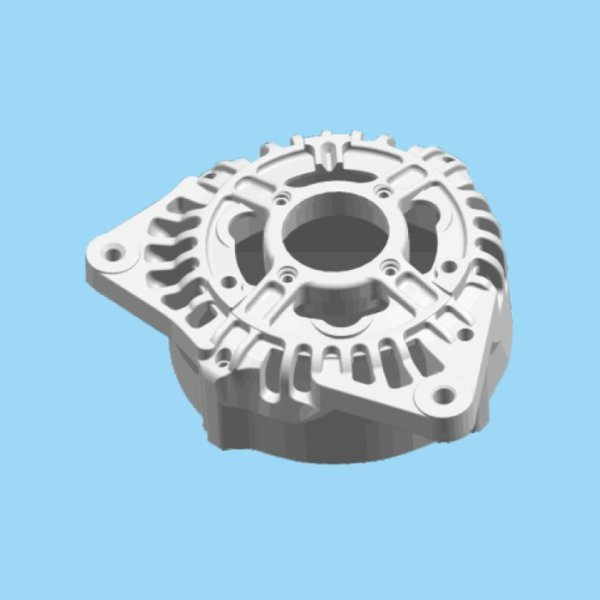
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于“自动”,即从金属原料的加入、熔融,到压射、保压、开模、取件、模具清理等环节,均通过预设程序和自动化机构完成,减少了人为因素对生产过程的干扰。根据所加工金属材料的不同,自动压铸模具可分为铝合金自动压铸模具、锌合金自动压铸模具、镁合金自动压铸模具等;按照模具的结构形式,又可分为单型腔自动压铸模具和多型腔自动压铸模具,单型腔模具适用于大型或高精度零件的生产,多型腔模具则能一次成型多个零件,提高生产效率。
冷却过程的控制至关重要,冷却速度不*影响铸件的结晶组织和性能,还与铸件的尺寸精度和表面质量密切相关。若冷却速度过快,可能导致铸件内部产生应力集中,甚至出现裂纹;冷却速度过慢,则会延长生产周期,降低生产效率。当金属液完全凝固后,压铸机的合模机构带动动模与定模分离。此时,脱模系统开始工作,通过顶针、滑块等装置将成型的铸件从模具型腔中推出。脱模过程需要精细控制,确保铸件完整无损地脱离模具,同时避免对模具造成损伤。对于一些具有倒扣、侧孔等复杂结构的铸件,还需要借助特殊的脱模机构,如斜顶、滑块抽芯等,实现顺利脱模。压铸模具表面等离子喷涂,形成0.1mm致密防护层。
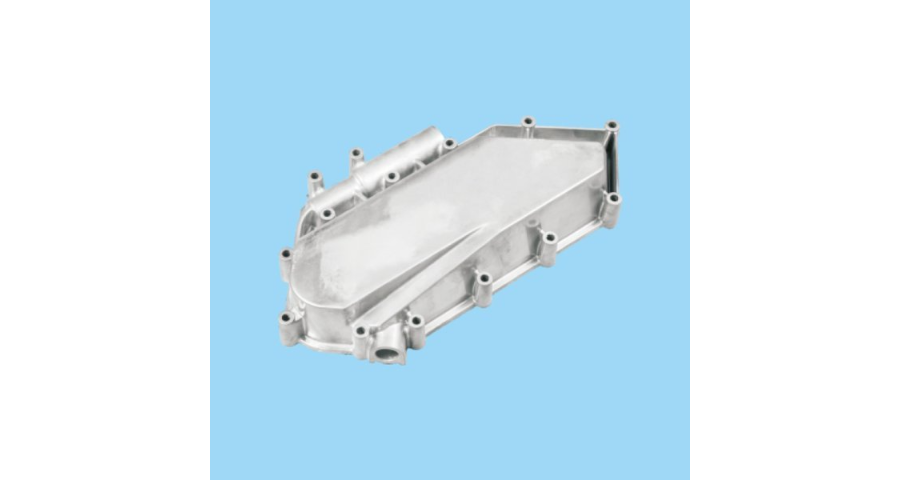
在现代制造业中,机械压铸作为一种高效、精确的成型工艺,广泛应用于汽车、电子、航空航天等众多领域。而机械压铸模具作为该工艺的重心装备,其稳定性直接关系到压铸产品的质量、生产效率以及生产成本。一个稳定的压铸模具能够确保压铸过程中各个参数的一致性,减少产品的缺陷,如气孔、缩松、尺寸偏差等,同时延长模具的使用寿命,降低维修成本,提高企业的经济效益。因此,深入研究机械压铸模具的稳定性具有极为重要的现实意义。稳定的模具能够在每次压铸循环中保持相同的型腔形状、尺寸精度和表面质量。例如,在汽车零部件压铸生产中,发动机缸体等关键部件对尺寸精度要求较高,只有模具稳定,才能保证铸件各部位的壁厚均匀,安装孔位准确,从而确保发动机的性能和可靠性。若模具不稳定,可能导致铸件出现变形、飞边过大等问题,严重影响产品质量,甚至使产品报废。5G通信基站散热器压铸模具,实现微米级尺寸精度控制。河南整套压铸模具供应
真空压铸模具通过消除气孔缺陷,将铸件致密度提高至98%以上。山东压铸模具批发
压铸模具的模具概述压铸模具是压铸生产中用于成型金属零件的关键工具。它通常由定模和动模两部分组成,通过精确配合形成型腔,使熔融的金属在高压下注入并冷却凝固,较终得到所需的零件形状。压铸模具的设计、制造和维护直接影响到压铸件的质量、生产效率和成本。压铸模具的结构压铸模具的结构复杂,主要包括以下几部分:型腔:用于容纳熔融金属的空间,其形状和尺寸与所需零件一致。浇道:引导熔融金属从注入口流向型腔的通道,确保金属能够均匀填充型腔。山东压铸模具批发