商机详情 -
上海整套压铸模具批发
压铸机的开合模机构带动动模向定模移动,在导向定位部件的作用下,动模与定模精细闭合,形成封闭的型腔。此时,模具的顶出机构在复位杆的作用下回到初始位置,为金属液的填充做好准备。压铸机的压射系统将熔融状态的金属液(如铝合金液,温度通常在650-700℃)通过浇口套压入模具的浇注系统,金属液在高压(一般为5-150MPa)作用下,经主流道、分流道和内浇口快速填充型腔。在填充过程中,型腔内的空气和气体通过排气系统排出,确保金属液能够充满型腔的各个角落。压铸模具斜顶机构优化,解决深腔倒扣件脱模难题。上海整套压铸模具批发
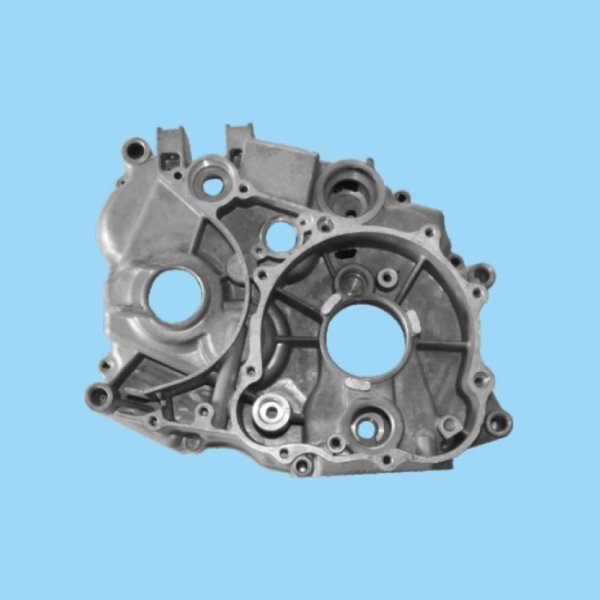
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。上海整套压铸模具批发模具制造中,CNC加工精度需控制在±0.005mm以内,以确保型腔尺寸稳定性。
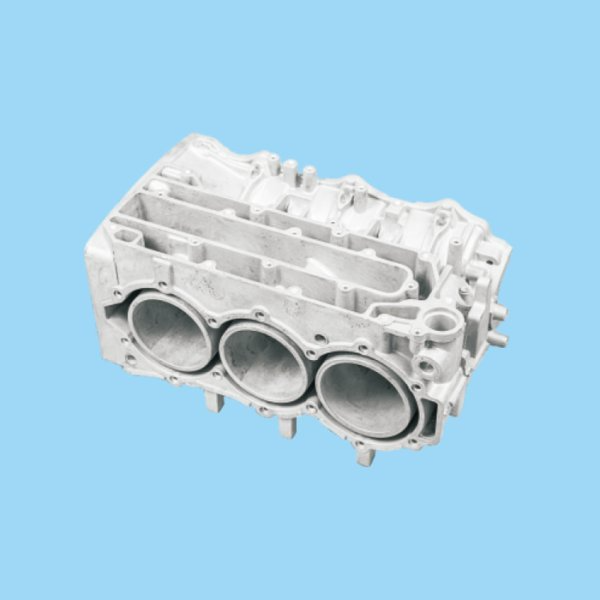
电火花加工质量控制:电火花加工常用于制造模具的深窄槽、异形孔等特殊结构。然而,放电间隙的控制、电极损耗等因素会影响加工精度。若放电参数设置不当,可能造成加工表面粗糙,甚至出现短路、拉弧等异常情况,损坏模具。在实际生产中,经常发现由于电火花加工后的清理不彻底,残留的碳化物颗粒会在后续的使用过程中脱落,划伤模具型腔,降低模具的稳定性。因此,严格控制电火花加工的各项参数,并做好后处理工作,是保证模具制造精度的重要环节。
导向定位系统的作用是保证动模与定模在合模过程中精细对齐,避免因错位导致型腔损坏或铸件出现飞边。该系统主要由导柱、导套、定位销等部件组成,其精度要求较高,导柱与导套的配合间隙通常控制在0.01-0.03mm。导柱一般采用20CrMnTi合金钢,经渗碳淬火处理后硬度可达HRC58-62,确保其耐磨性与抗弯曲强度;导套则采用锡青铜或复合轴承材料,减少与导柱的摩擦磨损。对于大型模具,通常需设置4-6组导柱导套,同时配备定位销进行二次定位,确保合模精度。在高速压铸模具中,导向定位系统还需具备缓冲功能,通过在导柱末端设置弹簧或液压缓冲装置,减少合模时的冲击载荷,延长模具寿命。例如,手机中框压铸模具的合模速度可达0.5m/s,缓冲装置的设计可有效避免导柱与导套的刚性碰撞。压铸模具全生命周期管理系统,降低综合使用成本达25%。
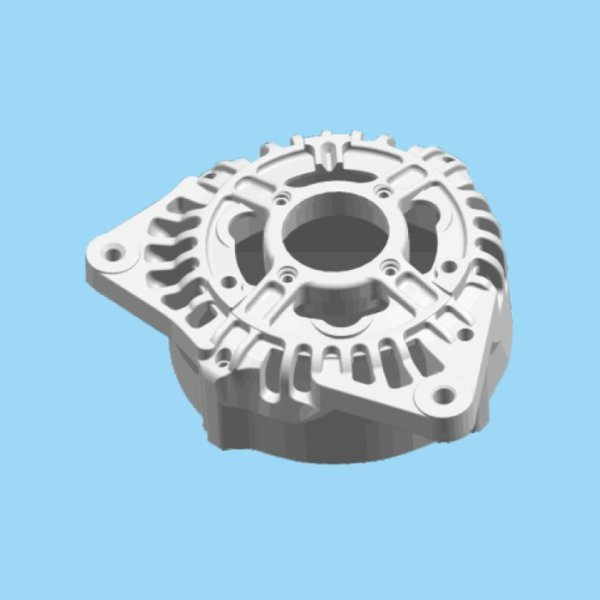
单腔模具适用于大型复杂件(如发动机缸体),确保成型精度;多腔模具则用于小型件批量生产(如手机螺丝),可一次成型4-16个工件,提升生产效率。组合模具则通过模块化设计,实现不同型腔的快速更换,适配多品种小批量生产需求。按应用领域划分,可分为汽车压铸模具、电子压铸模具、航空航天压铸模具等。汽车领域的模具以大型、复杂为特点,如变速箱壳体模具重量可达数吨;电子领域则以小型、精密为重心,如5G基站配件模具的尺寸精度需控制在±0.01mm;航空航天领域的模具则需承受极端工况,如钛合金压铸模具需耐受1600℃以上的高温。压铸模具表面等离子喷涂,形成0.1mm致密防护层。上海整套压铸模具批发
压铸模具标准件库建设,使非标件采购成本降低35%。上海整套压铸模具批发
表面强化处理:除了常规的淬火回火外,还可以对模具表面进行强化处理,如氮化、TD 处理、PVD 涂层等。这些表面处理方法可以在模具表面形成一层高硬度、耐磨、耐腐蚀的化合物层,有效提高模具的使用寿命和稳定性。例如,氮化处理后的模具表面硬度可达 950 - 1200HV,能够明显降低金属液与模具表面的粘附倾向,减少摩擦力,提高脱模效率。同时,这层氮化层还能在一定程度上阻止氧气和水分与模具基体的接触,起到防腐作用。欢迎广大客户致电咨询。上海整套压铸模具批发