商机详情 -
宁波销售压铸模具
零部件配合精度:模具由众多零部件组成,它们之间的配合精度直接影响整个模具的稳定性。例如,导柱与导套的配合间隙过大,会导致模具在开合过程中晃动,定位不准;而间隙过小,则会增加摩擦阻力,加速磨损,甚至可能出现卡死现象。同样,滑块与导轨、镶块与模板等关键部位的配合也必须严格按照设计要求进行装配,确保各个动作的准确性和流畅性。一般来说,导柱与导套的配合间隙应根据模具的大小和使用工况,控制在 0.02 - 0.05mm 之间。裂纹是模具失效的主要形式,需通过无损检测(如渗透检测)提前发现隐患。宁波销售压铸模具
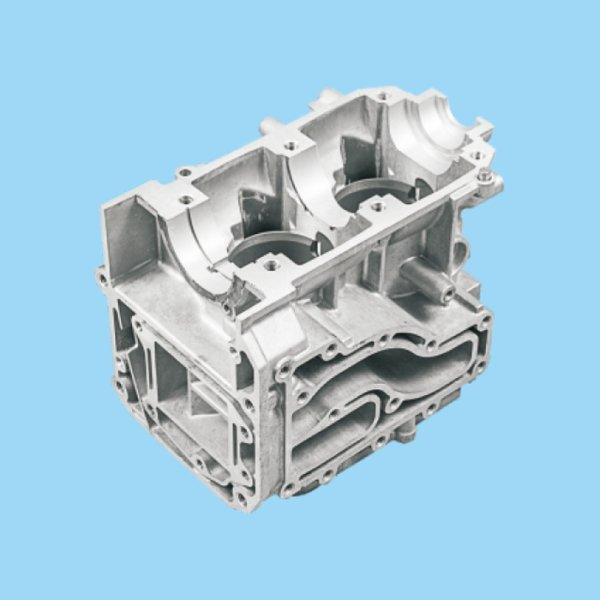
要理解机械压铸模具的价值,首先需明确其本质属性与工作逻辑。作为压铸工艺的重心载体,模具的设计与制造直接决定了压铸生产的效率与产品质量,其技术特性与应用场景高度绑定,形成了多样化的分类体系。机械压铸模具是一种在压力作用下,将熔融状态的金属(如铝合金、锌合金、镁合金等)快速压入具有特定型腔的模具内,经冷却凝固后获得符合设计要求的金属零部件的**工具。与注塑模具、冲压模具相比,压铸模具具有承受高温、高压的特性——工作时型腔需承受1000℃以上熔融金属的冲刷,同时承受10-150MPa的压射压力,因此对模具材料的耐高温性、耐磨性及结构强度提出了较高要求。从工业价值来看,机械压铸模具实现了金属零部件的“近净成型”,即压铸件的尺寸精度与表面质量已接近成品要求,后续只需少量加工即可投入使用,大幅降低了材料损耗与生产周期。数据显示,采用压铸工艺生产的铝合金零部件,材料利用率可达95%以上,远高于传统切削加工的60%-70%,这使其成为批量生产复杂金属件的比较好选择。山东精密压铸模具价格压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。
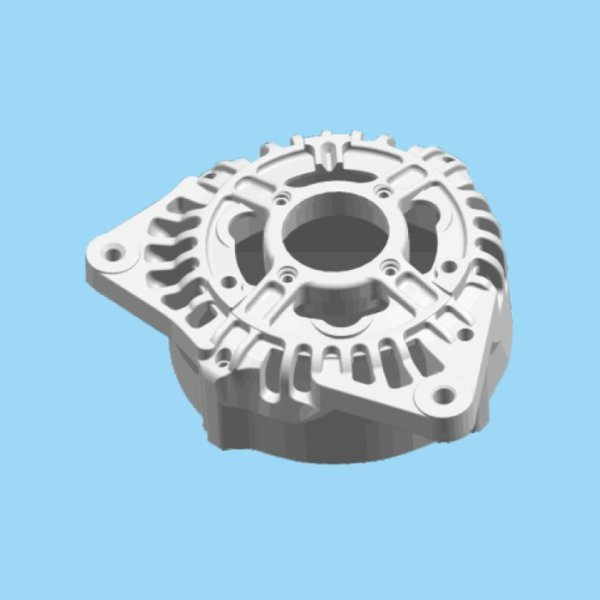
分型面的选择直接影响模具的结构复杂度和铸件的质量。例如,在设计手机外壳的压铸模具时,由于手机外壳外观要求高,不允许有明显的分型线痕迹,因此分型面通常设计在外壳的边缘或不太显眼的位置。同时根据产品的尺寸精度要求,合理确定模具的制造公差。对于高精度的产品,模具公差可能控制在±0.05mm甚至更小的范围内。模具结构设计是整个设计过程的重心。这包括型腔、型芯的设计,浇注系统、排气系统、冷却系统以及脱模机构的设计等多个方面。
从工艺本质来看,自动压铸模具利用高压将熔融状态的金属液压入模具型腔,使金属液在型腔内快速冷却凝固,从而形成与型腔形状一致的金属零件。其重心特点在于“自动”,即从金属原料的加入、熔融,到压射、保压、开模、取件、模具清理等环节,均通过预设程序和自动化机构完成,减少了人为因素对生产过程的干扰。根据所加工金属材料的不同,自动压铸模具可分为铝合金自动压铸模具、锌合金自动压铸模具、镁合金自动压铸模具等;按照模具的结构形式,又可分为单型腔自动压铸模具和多型腔自动压铸模具,单型腔模具适用于大型或高精度零件的生产,多型腔模具则能一次成型多个零件,提高生产效率。如有意向可致电咨询。压铸模具标准件库建设,使非标件采购成本降低35%。
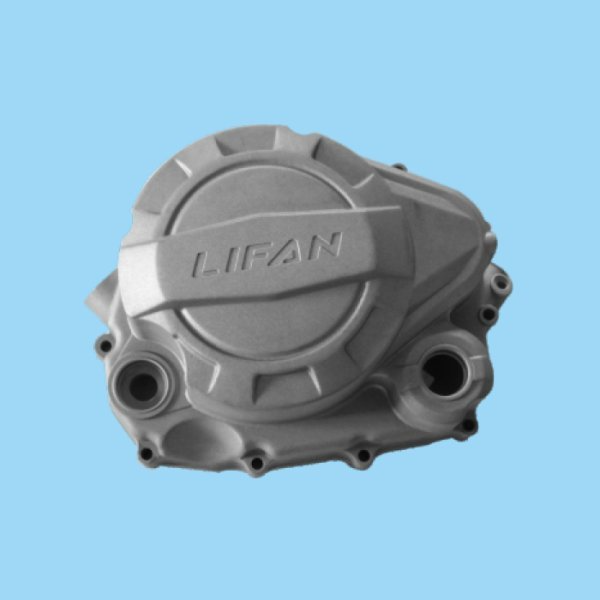
模具材料的选择需根据压铸金属的材质、成型温度及生产批量确定,重心要求包括强高度、高硬度、耐高温磨损、抗热疲劳性及良好的加工性能。目前主流的模具材料可分为热作模具钢、冷作模具钢及特种合金材料三大类。热作模具钢是机械压铸模具的主流材料,占比超过90%,其重心特性是在高温下仍能保持较高的强度与硬度。常见的热作模具钢包括H13(4Cr5MoSiV1)、SKD61、8407等,其中H13钢因综合性能优异,被广泛应用于铝合金、锌合金压铸模具。H13钢的常温抗拉强度可达1500MPa以上,在500℃时仍能保持HRC38以上的硬度,同时具有良好的韧性与加工性能,经适当热处理后,模具寿命可达50-100万次。高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。山东整套压铸模具生产厂家
镁合金压铸模具通过特殊涂层,解决易粘模的行业难题。宁波销售压铸模具
对于镁合金、铜合金等腐蚀性较强或成型温度较高的压铸模具,需采用更高性能的热作模具钢,如H11(4Cr5MoSiV)、W302等。这些材料通过调整合金元素含量(增加钼、钒含量),提升了抗热疲劳性与抗腐蚀性,模具寿命可提升至80-150万次。而对于航空航天领域的钛合金压铸模具,则需采用特种高温合金材料,如Inconel 625,其在1000℃以上仍能保持稳定性能,但成本较高,限制了其大规模应用。除了模具基体材料,模具表面处理技术也是提升模具性能的关键。常见的表面处理工艺包括氮化处理、渗硼处理、PVD涂层(物***相沉积)等。氮化处理可在模具表面形成5-10μm的氮化层,硬度可达HV1000以上,明显提升耐磨性与抗腐蚀性;PVD涂层(如TiAlN涂层)则可将模具表面硬度提升至HV2000以上,同时降低摩擦系数,减少金属液粘模现象,使模具寿命提升2-3倍。宁波销售压铸模具