商机详情 -
福建销售压铸模具制造
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。模具修复技术(如激光熔覆)可局部修复磨损区域,延长整体使用寿命。福建销售压铸模具制造
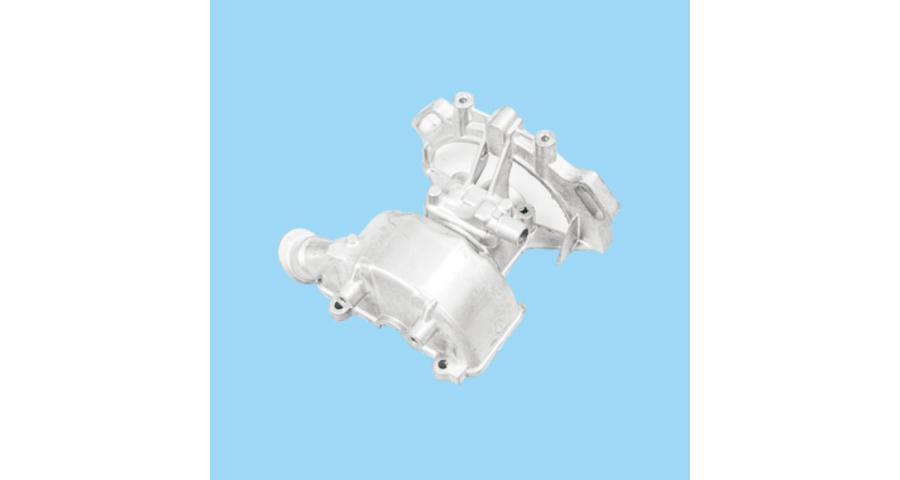
机械压铸模具的制造工艺是一个多环节、高精度的系统工程,涵盖毛坯锻造、粗加工、热处理、精加工、表面处理及装配调试等阶段,每个阶段的工艺控制都直接影响模具的较终性能。毛坯锻造是模具制造的第一步,其目的是改善材料的内部组织,细化晶粒,提升模具的力学性能。模具毛坯通常采用自由锻或模锻工艺,锻造比控制在3-5倍,确保材料内部无疏松、夹杂等缺陷。例如,H13钢毛坯需在1100-1200℃的温度下进行锻造,随后进行球化退火处理,降低硬度(≤HB241),为后续加工做准备。北京机械压铸模具公司压铸模具与物联网连接,实现生产数据实时采集与分析。
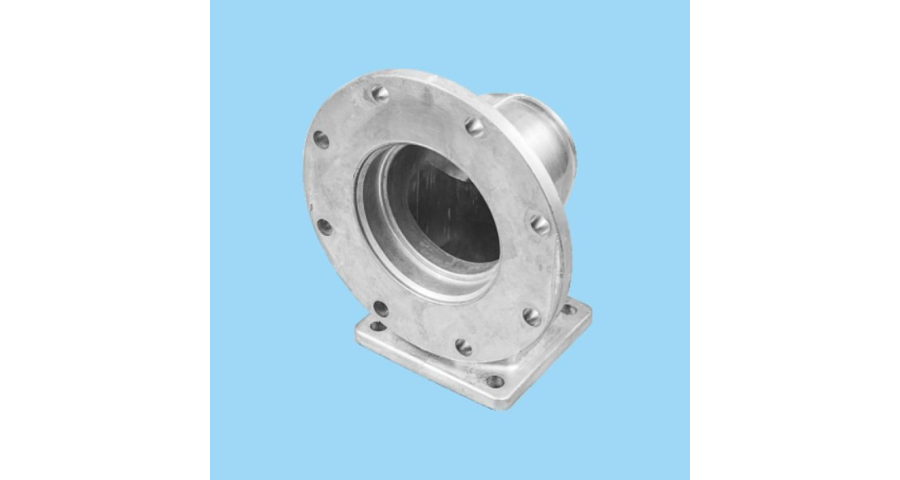
模具材料的选择需根据压铸金属的材质、成型温度及生产批量确定,重心要求包括强高度、高硬度、耐高温磨损、抗热疲劳性及良好的加工性能。目前主流的模具材料可分为热作模具钢、冷作模具钢及特种合金材料三大类。热作模具钢是机械压铸模具的主流材料,占比超过90%,其重心特性是在高温下仍能保持较高的强度与硬度。常见的热作模具钢包括H13(4Cr5MoSiV1)、SKD61、8407等,其中H13钢因综合性能优异,被广泛应用于铝合金、锌合金压铸模具。H13钢的常温抗拉强度可达1500MPa以上,在500℃时仍能保持HRC38以上的硬度,同时具有良好的韧性与加工性能,经适当热处理后,模具寿命可达50-100万次。
单腔模具适用于大型复杂件(如发动机缸体),确保成型精度;多腔模具则用于小型件批量生产(如手机螺丝),可一次成型4-16个工件,提升生产效率。组合模具则通过模块化设计,实现不同型腔的快速更换,适配多品种小批量生产需求。按应用领域划分,可分为汽车压铸模具、电子压铸模具、航空航天压铸模具等。汽车领域的模具以大型、复杂为特点,如变速箱壳体模具重量可达数吨;电子领域则以小型、精密为重心,如5G基站配件模具的尺寸精度需控制在±0.01mm;航空航天领域的模具则需承受极端工况,如钛合金压铸模具需耐受1600℃以上的高温。压铸模具表面等离子喷涂,形成0.1mm致密防护层。
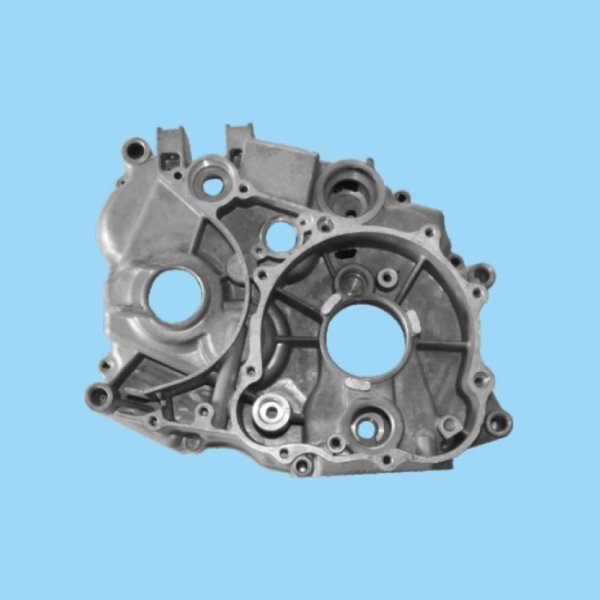
导向定位系统的作用是保证动模与定模在合模过程中精细对齐,避免因错位导致型腔损坏或铸件出现飞边。该系统主要由导柱、导套、定位销等部件组成,其精度要求较高,导柱与导套的配合间隙通常控制在0.01-0.03mm。导柱一般采用20CrMnTi合金钢,经渗碳淬火处理后硬度可达HRC58-62,确保其耐磨性与抗弯曲强度;导套则采用锡青铜或复合轴承材料,减少与导柱的摩擦磨损。对于大型模具,通常需设置4-6组导柱导套,同时配备定位销进行二次定位,确保合模精度。在高速压铸模具中,导向定位系统还需具备缓冲功能,通过在导柱末端设置弹簧或液压缓冲装置,减少合模时的冲击载荷,延长模具寿命。例如,手机中框压铸模具的合模速度可达0.5m/s,缓冲装置的设计可有效避免导柱与导套的刚性碰撞。镁合金压铸模具通过特殊涂层,解决易粘模的行业难题。广东精密压铸模具结构
轻量化压铸模具结构,使模具重量减轻30%同时保持刚性。福建销售压铸模具制造
压铸模具的加工工艺包括铣削、车削、钻削、磨削、电火花加工等多种加工方法。在模具制造过程中,应根据模具零件的形状、尺寸和精度要求,选择合适的加工工艺和加工设备。对于模具的型腔和型芯等复杂曲面零件,通常采用数控铣削加工或电火花加工等方法。数控铣削加工具有加工精度高、加工效率高的特点,能够加工出各种复杂的曲面形状;电火花加工则适用于加工硬质合金等难加工材料的模具零件,以及一些形状复杂、用传统加工方法难以实现的型腔和型孔。对于模具的模架等规则零件,可采用车削、铣削、钻削等常规加工方法进行加工。福建销售压铸模具制造