商机详情 -
宁波销售压铸模具制造
根据压铸过程中的比较大锁模力、压射力以及模具自身的重量等因素,精确计算模具各个零部件的强度。如果强度不足,在高压环境下,模具可能发生屈服变形,影响型腔尺寸精度。例如,在大型铝合金压铸模具中,模板、滑块等主要承力部件必须经过严格的强度校核,选用合适的钢材,并进行适当的热处理,以满足强高度的要求。一般来说,对于承受较大压力的部位,其安全系数应在 1.5 - 2.0 之间,以确保模具在长期使用过程中不会因疲劳或过载而损坏。模具寿命受热疲劳、磨损和腐蚀共同影响,通常铝合金模具寿命为5-10万次。宁波销售压铸模具制造

模具制造中的数控加工环节对精度要求较高。刀具的选择、切削参数的设定以及机床的精度都会影响加工结果。如果数控编程存在错误,或者刀具磨损未及时更换,可能导致模具型腔的表面粗糙度不符合要求,尺寸公差超出允许范围。例如,在加工复杂的曲面型腔时,若刀具轨迹规划不合理,会产生接刀痕,不*影响产品外观质量,还会使模具在使用过程中因应力集中而提前失效。据研究,数控加工误差每增加 0.01mm,可能导致铸件尺寸偏差增大 0.05 - 0.1mm,严重影响产品装配精度。北仑区整套压铸模具技术指导压铸模具与工业机器人联动,实现全自动化取件与喷涂作业。
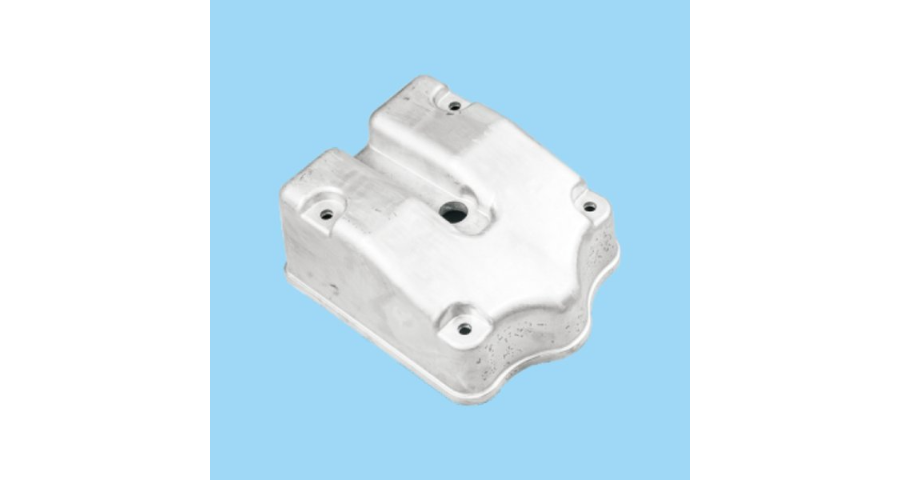
考虑供应商的成本控制和服务水平在选择压铸模具供应商时,成本控制和服务水平也是需要考虑的因素。可以询问供应商的价格构成和成本控制措施,以及是否能够提供合理的报价。同时可以了解供应商的服务水平和响应速度,包括售前咨询、售后服务、技术支持等方面。一个好的供应商应该能够为客户提供及时、专业的服务,解决客户在使用过程中遇到的问题。考虑供应商的交货期和供货能力交货期和供货能力是选择压铸模具供应商时需要关注的重要指标。一个可靠的供应商应该能够保证按时交货,并且有足够的供货能力满足客户的需求。在选择供应商时,可以了解其生产能力和生产计划,以及是否有足够的库存和备用模具,以应对突发情况。
淬火可以提高模具钢的硬度和强度,但同时也会带来脆性和内应力。因此,淬火后必须进行回火处理,以消除内应力,改善韧性。不同的模具钢有不同的淬火和回火温度范围。例如,H13 钢的淬火温度一般在 1020 - 1050℃,回火温度在 550 - 650℃之间。恰当的热处理工艺可以使模具钢获得理想的组织和性能,增强模具的稳定性。反之,如果热处理不当,可能导致模具表面硬度过高,内部韧性不足,在使用中容易发生崩裂;或者硬度过低,无法抵抗金属液的冲刷和侵蚀。模具存放时需涂防锈油并保持干燥,避免环境湿度导致型腔锈蚀。
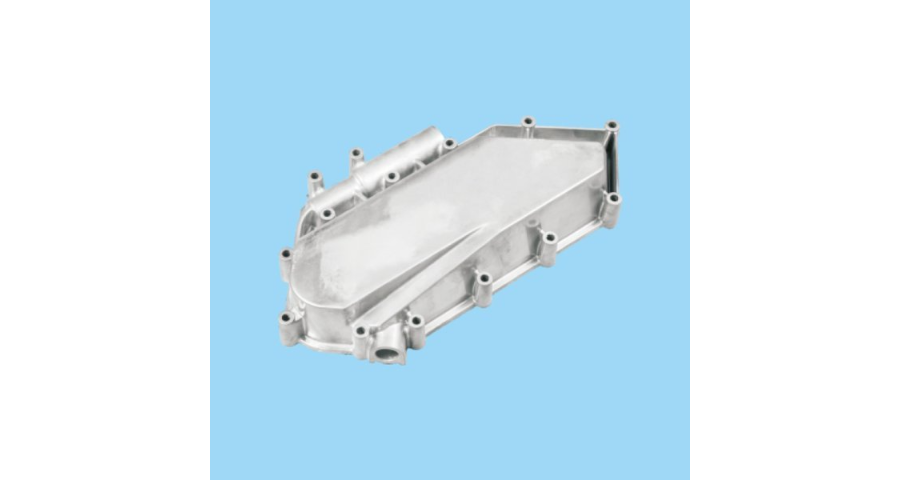
顶出系统的作用是在铸件冷却凝固后,将其从型腔中平稳顶出,避免铸件变形或损坏。该系统由顶杆、顶管、顶块、复位杆及顶出板等部件组成,其设计需遵循“均匀受力、同步顶出”的原则。顶杆的布置是顶出系统设计的重心,需根据铸件的结构特点,在受力较大或易粘模的部位密集布置。例如,平板类铸件可采用均匀分布的顶杆,而复杂型腔铸件则需在深腔、凸台等部位设置顶块或顶管。顶杆的直径根据受力计算确定,一般为6-20mm,采用SKD61热作模具钢制造,确保其耐高温与抗疲劳性能。为避免顶出时铸件产生裂纹,顶出速度需平稳可控,通常通过压铸机的液压系统进行调节,顶出加速度不超过0.5g。同时,顶出系统需配备复位机构,在合模前将顶杆复位至初始位置,避免与型腔发生碰撞。在智能化模具中,还可通过位移传感器实时监测顶出位置,确保顶出动作精细可靠。模具制造中,CNC加工精度需控制在±0.005mm以内,以确保型腔尺寸稳定性。上海整套压铸模具供应
压铸模具与物联网连接,实现生产数据实时采集与分析。宁波销售压铸模具制造
在填充过程仿真中,工程师可通过软件模拟金属液的流动轨迹、速度分布与压力变化,优化浇注系统的设计。例如,若仿真发现金属液在填充过程中出现涡流,可通过调整浇口位置或增大流道直径来改善;若发现型腔末端存在气体滞留,可增加排气槽或采用真空排气技术。某汽车轮毂模具企业通过CAE仿真优化,将金属液填充时间从0.3秒缩短至0.2秒,铸件的气孔缺陷率下降了60%。在凝固过程仿真中,软件可模拟铸件各部位的冷却速度与凝固顺序,优化冷却系统的设计。例如,若仿真发现铸件厚壁部位冷却速度过慢,易产生缩松缺陷,可在该部位增加冷却水道或设置冷铁,加速冷却。此外,CAE仿真还可模拟模具在压铸过程中的温度场与应力场分布,预测模具的磨损与疲劳失效部位,优化模具的材料选择与结构设计,延长模具寿命。宁波销售压铸模具制造