商机详情 -
福建精密压铸模具价格
第三阶段为保压与冷却。金属液填充完毕后,压铸机保持一定的保压压力(通常为压射压力的80%-90%),确保型腔被充分压实,同时模具内的冷却水道对铸件进行快速冷却。冷却速度需严格控制——过快易导致铸件产生裂纹,过慢则会延长生产周期。以汽车轮毂压铸为例,冷却时间通常控制在30-60秒,确保铸件内部组织均匀。第四阶段为开模与取件。当铸件冷却至设定温度后,模具在压铸机的驱动下开启,顶出机构将铸件从型腔中顶出,完成一次压铸循环。随后模具型腔进行清洁与润滑,为下一次成型做准备。一套成熟的压铸模具,其单次循环时间可缩短至10-20秒,实现高效批量生产。模具的流道系统(浇口、横浇道、内浇口)直接影响金属液的流动速度与温度分布。福建精密压铸模具价格

浇注系统的作用是将熔融金属从压铸机压射室平稳、均匀地引入型腔,其设计合理性直接影响铸件的内部质量。一套优化的浇注系统需满足“填充平稳、排气充分、温度均匀”三大要求,避免金属液产生涡流、卷气或冷隔等缺陷。浇注系统通常包括浇口、流道、分流锥与溢流槽四部分。浇口作为金属液进入型腔的“入口”,其位置与尺寸需精细计算——侧浇口适用于中小型件,顶浇口适用于大型件,而点浇口则适用于精密电子件。流道则需采用流线型设计,减少流动阻力,通常采用圆形或梯形截面,流道直径根据铸件重量确定,一般为8-20mm。分流锥用于将金属液均匀分配至多个型腔(多腔模具),或改变金属液流动方向,避免直接冲击型腔壁。溢流槽则用于收集金属液中的杂质与气体,通常设置在型腔的末端或易产生气泡的位置,其容积一般为铸件体积的5%-10%。在汽车轮毂压铸模具中,溢流槽的设计尤为关键,可有效减少轮毂内部的气孔缺陷,提升其力学性能。福建自动压铸模具多少钱高导热合金材料的应用,使压铸模具热疲劳寿命提升至10万次以上。
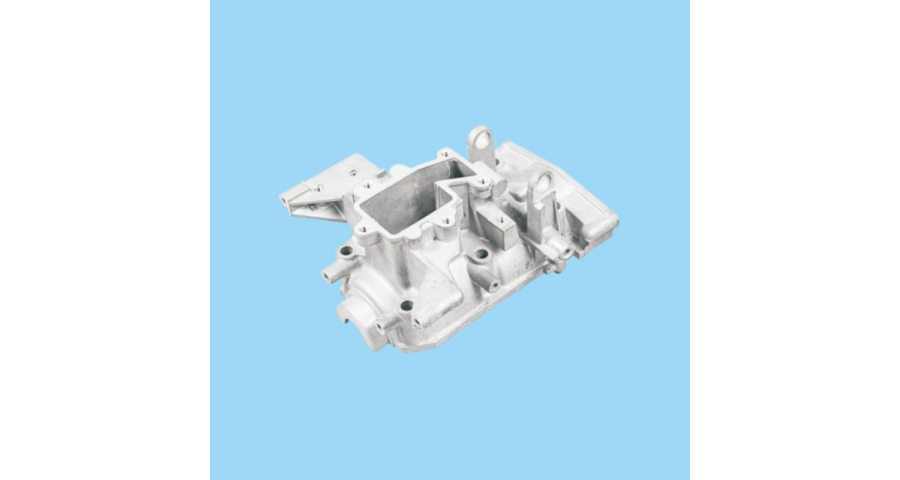
冷却过程的控制至关重要,冷却速度不*影响铸件的结晶组织和性能,还与铸件的尺寸精度和表面质量密切相关。若冷却速度过快,可能导致铸件内部产生应力集中,甚至出现裂纹;冷却速度过慢,则会延长生产周期,降低生产效率。当金属液完全凝固后,压铸机的合模机构带动动模与定模分离。此时,脱模系统开始工作,通过顶针、滑块等装置将成型的铸件从模具型腔中推出。脱模过程需要精细控制,确保铸件完整无损地脱离模具,同时避免对模具造成损伤。对于一些具有倒扣、侧孔等复杂结构的铸件,还需要借助特殊的脱模机构,如斜顶、滑块抽芯等,实现顺利脱模。
顶出机构用于在开模后将凝固成型的压铸件从动模(或定模)型腔中推出,主要由顶针、顶针板、顶板、顶杆和复位杆等组成。顶针:直接与压铸件接触,在顶出动力的作用下将压铸件顶出,顶针的数量和分布根据压铸件的形状和大小确定,以保证压铸件受力均匀,避免变形。顶针板和顶板:用于安装顶针和传递顶出动力,通常由两块板组成,中间通过螺栓连接。顶杆:连接顶针板与压铸机的顶出机构,将压铸机的顶出力传递给顶针板。复位杆:在合模过程中,使顶针板和顶针回到初始位置,确保模具正常闭合。如有意向可致电咨询。模具寿命受热疲劳、磨损和腐蚀共同影响,通常铝合金模具寿命为5-10万次。
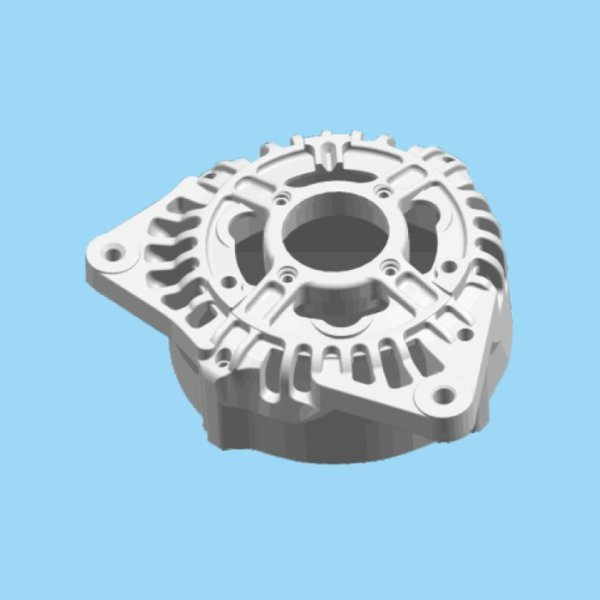
要理解机械压铸模具的价值,首先需明确其本质属性与工作逻辑。作为压铸工艺的重心载体,模具的设计与制造直接决定了压铸生产的效率与产品质量,其技术特性与应用场景高度绑定,形成了多样化的分类体系。机械压铸模具是一种在压力作用下,将熔融状态的金属(如铝合金、锌合金、镁合金等)快速压入具有特定型腔的模具内,经冷却凝固后获得符合设计要求的金属零部件的**工具。与注塑模具、冲压模具相比,压铸模具具有承受高温、高压的特性——工作时型腔需承受1000℃以上熔融金属的冲刷,同时承受10-150MPa的压射压力,因此对模具材料的耐高温性、耐磨性及结构强度提出了较高要求。从工业价值来看,机械压铸模具实现了金属零部件的“近净成型”,即压铸件的尺寸精度与表面质量已接近成品要求,后续只需少量加工即可投入使用,大幅降低了材料损耗与生产周期。数据显示,采用压铸工艺生产的铝合金零部件,材料利用率可达95%以上,远高于传统切削加工的60%-70%,这使其成为批量生产复杂金属件的比较好选择。模流分析软件优化压铸模具浇注系统,减少材料浪费达15%。福建自动压铸模具多少钱
定期抛光型腔表面可降低粘模风险,但过度抛光会破坏涂层导致性能下降。福建精密压铸模具价格
导向定位系统的作用是保证动模与定模在合模过程中精细对齐,避免因错位导致型腔损坏或铸件出现飞边。该系统主要由导柱、导套、定位销等部件组成,其精度要求较高,导柱与导套的配合间隙通常控制在0.01-0.03mm。导柱一般采用20CrMnTi合金钢,经渗碳淬火处理后硬度可达HRC58-62,确保其耐磨性与抗弯曲强度;导套则采用锡青铜或复合轴承材料,减少与导柱的摩擦磨损。对于大型模具,通常需设置4-6组导柱导套,同时配备定位销进行二次定位,确保合模精度。在高速压铸模具中,导向定位系统还需具备缓冲功能,通过在导柱末端设置弹簧或液压缓冲装置,减少合模时的冲击载荷,延长模具寿命。例如,手机中框压铸模具的合模速度可达0.5m/s,缓冲装置的设计可有效避免导柱与导套的刚性碰撞。福建精密压铸模具价格